

Hur uppnår en höghastighetssockerpulveriserare superfint pulver utan att smälta sockret?
Förstå utmaningen med sockerpulverisering i chokladproduktion
Omvandlingen av kristallint socker till superfint pulver representerar en av de mest tekniskt krävande processerna inom chokladtillverkning. Sockerkristaller, när de utsätts för mekanisk malning, genererar betydande friktionsvärme. Denna värme utgör en kritisk risk: sackaros börjar smälta vid ungefär 160 grader Celsius , och även innan denna tröskel nås, kan termisk nedbrytning orsaka karamellisering, missfärgning och oönskade smakförändringar som äventyrar slutproduktens kvalitet.
Chokladtillverkare kräver sockerpartikelstorlekar från 20 till 30 mikrometer för premiumapplikationer, särskilt vid framställning av släta chokladöverdrag, pralinfyllningar och ganachebaser. För att uppnå denna finhet samtidigt som sockrets kristallina struktur bibehålls krävs sofistikerade tekniska lösningar som balanserar mekanisk kraft med termisk hantering.
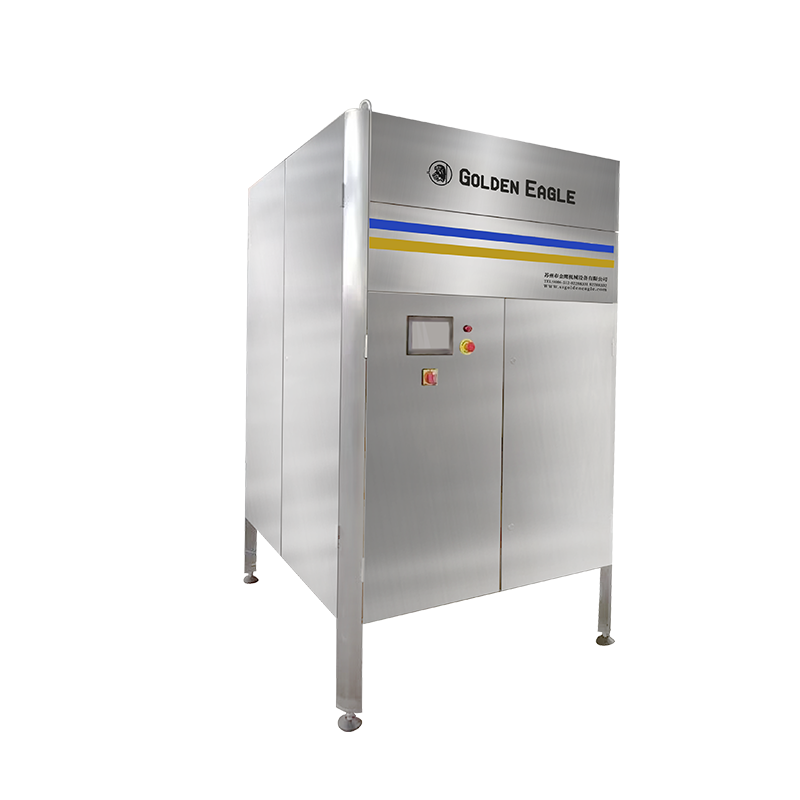
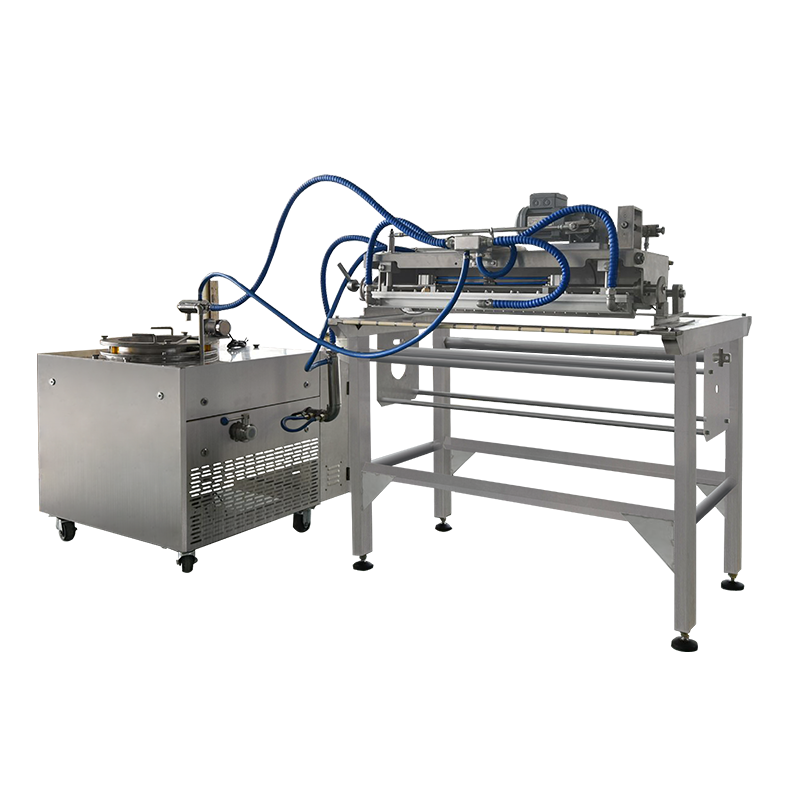
Den High Speed Choklad Socker Pulverizer Machine hanterar dessa utmaningar genom integrerade kylsystem, precisionskonstruerade slipkammare och avancerad materialhanteringsteknik. Att förstå de underliggande principerna gör det möjligt för inköpare att effektivt utvärdera utrustningsspecifikationer och fatta välgrundade investeringsbeslut.
Den Science of Thermal Management in High-Speed Grinding Operations
Mekanismer för värmealstring under pulverisering
Höghastighetspulverisering genererar värme genom flera mekanismer. Slagslipning, där sockerkristaller kolliderar med roterande blad och kammarväggar, omvandlar kinetisk energi till termisk energi. Skjuvkrafter mellan partiklar och slipytor skapar ytterligare värme genom friktion. Vid rotationshastigheter som överstiger 3000 varv per minut , dessa effekter förvärras snabbt, vilket potentiellt höjer materialtemperaturerna med 40 till 60 grader Celsius inom några minuter efter drift.
Den specific heat capacity of sucrose (approximately 1,25 joule per gram per grad Celsius ) betyder att även måttliga energiinsatser kan ge betydande temperaturökningar vid bearbetning av stora volymer. Utan ingripande kan batchtemperaturerna överstiga säkra tröskelvärden, vilket resulterar i sockersmältning, klumpning och nedsmutsning av utrustning som stoppar produktionen och kräver omfattande rengöringsprotokoll.
Kryogena och kylsystemarkitekturer
Moderna pulveriserare använder kylningsstrategier i flera lager för att upprätthålla optimala bearbetningstemperaturer. Det primära tillvägagångssättet involverar mantlade malningskammare där kylt vatten eller livsmedelsklassad kylvätska cirkulerar genom dubbelväggig konstruktion. Dessa system upprätthåller typiskt kammarväggstemperaturer mellan 5 och 15 grader Celsius , vilket skapar en värmesänka som absorberar alstrad värme innan den överförs till produkten.
Avancerade system innehåller extra kylmekanismer inklusive:
- Insprutningssystem för flytande kväve för bearbetning med ultralåg temperatur, upprätthåller inre miljöer under minus 40 grader Celsius
- Luftkylda lagerhus som förhindrar värmemigrering från drivkomponenter in i slipzonen
- Kryogena skruvmatare som förkyler socker innan det kommer in i malningskammaren
- Vakuumunderstödda utsläppssystem som tar bort värmebelastad luft och fina partiklar samtidigt
Temperaturövervakningssystem med PT100 sensorer placerade på flera punkter i hela slipkretsen ger realtidsdata, vilket möjliggör automatisk justering av kylflöden eller rotationshastigheter när tröskelvärden närmar sig kritiska värden.
Mekaniska konstruktionsprinciper för effektiv storleksminskning
Bladgeometri och materialval
Den grinding mechanism relies on precisely engineered blades manufactured from high-grade stainless steel or tungsten carbide composites. Blade tip speeds in high-performance pulverizers reach 80 till 120 meter per sekund genererar tillräcklig slagkraft för att spricka sockerkristaller samtidigt som kontakttiden minimeras som annars skulle överföra överdriven värme.
Bladkonfigurationer varierar baserat på målpartikelstorleksfördelningar. Hammarliknande blad utmärker sig vid initial grovreduktion, medan stift-skivarrangemang uppnår de finaste partikelstorlekarna genom flera slagcykler. Flerstegs malningskammare innehåller gradvis finare malningszoner, vilket gör att partiklar kan uppnå målspecifikationer utan överbearbetning som genererar onödig värme.
Klassificerings- och separationssystem
Inbyggda luftklassificeringssystem separerar partiklar av lämplig storlek från malningsströmmen, vilket förhindrar övermalning och minskar termisk belastning. Centrifugalklassificerare med justerbara hastighetskontroller tillåter förare att specificera exakta skärpunkter, vanligtvis från 15 till 100 mikrometer beroende på applikationskrav.
Dense systems operate on the principle of aerodynamic drag versus centrifugal force. Particles below the target size possess sufficient surface area-to-mass ratios that air drag overcomes centrifugal force, carrying them through the classifier outlet. Oversized particles remain in the grinding zone for additional processing cycles. This selective removal prevents unnecessary grinding of already-adequate particles, significantly reducing energy consumption and heat generation.
B2B-upphandlingsöverväganden för sockerpulveriseringsutrustning
Kapacitetsplanering och genomströmningskrav
Industriella chokladtillverkare måste anpassa utrustningsspecifikationerna till produktionsmålen. Höghastighetspulveriserare erbjuder genomströmningskapaciteter från 100 till 2000 kg per timme , beroende på modellkonfiguration och målpartikelstorlek. Finare slipningskrav minskar typiskt genomströmningshastigheter, som uppnående 20 mikrometer partiklar kräver längre uppehållstider i malningskammaren jämfört med 80 mikrometer specifikationer.
Produktionsplanerare bör beräkna erforderlig kapacitet baserat på:
- Daglig chokladproduktionsvolym och sockerhalt i procent
- Driftschemabegränsningar och nödvändiga omloppstider för batch
- Säsongsmässiga efterfrågefluktuationer som kan nödvändiggöra ökningskapacitet
- Framtida expansionsplaner som kräver skalbara utrustningsinvesteringar
Energieffektivitet och driftskostnadsanalys
Energiförbrukningen representerar en betydande driftskostnad vid höghastighetsslipning. Motorvärden för industriella pulveriserare sträcker sig vanligtvis från 15 till 75 kilowatt , med energieffektivitet som varierar beroende på designens sofistikerade design. Premiumutrustning innehåller frekvensomriktare som modulerar motorhastigheten efter belastningsförhållanden, vilket minskar energiförbrukningen med 20 till 35 procent jämfört med alternativ med fast hastighet.
Beräkningar av total ägandekostnad bör inkludera:
| Investering i kapitalutrustning | Inköpspris inklusive installation och driftsättning |
| Energiförbrukning | Årliga elkostnader baserade på lokala elpriser och drifttimmar |
| Underhållskostnader | Schemalagd service, bladbyte och lagerrenoveringscykler |
| Kostnader för kylvätskesystem | Vattenbehandling, underhåll av kylutrustning och försörjning av kryogen gas |
| Avbrottstid | Tappat produktionsvärde under underhålls- eller rengöringsintervaller |
Överensstämmelse med livsmedelssäkerhetsstandarder
Utrustning avsedd för chokladproduktion måste uppfylla stränga hygienkrav. Rostfri konstruktion med 304 eller 316L klass specifikationer säkerställer korrosionsbeständighet och förhindrar kontaminering. Ytfinish uppnås Ra 0,8 mikrometer eller mjukare underlättar rengöringen och förhindrar att bakterier hamnar.
Designfunktioner som stöder sanitär drift inkluderar:
- Snabbspännsystem som möjliggör verktygsfri demontering för rengöring
- Tätade lagerhus som förhindrar att smörjmedel migrerar in i produktzoner
- Släta invändiga svetsar slipade i jämnhöjd med omgivande ytor
- IP65-klassade elektriska kapslingar som skyddar kontrollsystem under spolningsprocedurer
Integration med chokladproduktionslinjer
Uppströms materialhantering
Effektiv pulveriseringsdrift beror på konsekvent fodertillförsel. Bulksockertillförselsystem som använder pneumatisk transport eller skruvskruvar upprätthåller ett stabilt materialflöde in i malningskammaren. Förkonditioneringsutrustning inklusive magnetiska separatorer och metalldetektorer tar bort järnhaltiga föroreningar som kan skada slipblad eller äventyra livsmedelssäkerheten.
System för styrning av matningshastigheten synkroniserar pulveriserarens inmatning med bearbetningskapacitet nedströms. Matare med variabel hastighet justerar leveranshastigheter baserat på motorbelastningsåterkoppling, vilket förhindrar överbelastning som minskar slipeffektiviteten och ökar den termiska belastningen på utrustningens komponenter.
Nedströms pulvertransport och lagring
Pulveriserat socker kräver omedelbar hantering för att förhindra fuktupptagning och kakning. Slutna pneumatiska transportsystem transporterar pulver till lagringssilor eller direkt till chokladblandningsutrustning. Inertgastäcke som använder kväve förhindrar oxidation och bibehåller pulvrets flytbarhet under lagringsperioder.
Lagringssilos för superfint socker innehåller fluidiseringssystem som håller pulvret i luftat tillstånd, vilket förhindrar packning som skulle hindra utsläpp. Nivåsensorer och automatiserade urladdningskontroller säkerställer först-in-först-ut-inventering, vilket minimerar lagringstid och risker för kvalitetsförsämring.
Processoptimeringsstrategier
Kontroll av partikelstorleksfördelning
Chokladstruktur och munkänsla beror mycket på sockerpartikelstorleksfördelningen. Smala fördelningar ger mjukare texturer, medan bredare intervall skapar distinkta sensoriska egenskaper. Höghastighetspulveriserare uppnår kontroll genom:
- Klassificeringshastighetsjustering som modifierar skärpunkten för partikelseparering
- Inställningar för slipbladsgap som påverkar slagintensiteten
- Modifiering av luftflödet som påverkar partikeluppehållstiden i malningszonen
- Matningshastighetsoptimering balanserar genomströmning mot storleksminskningseffektivitet
Laserdiffraktionspartikelstorleksanalysatorer ger kvalitetskontrollverifiering och mäter fördelningar över 0,1 till 1000 mikrometer räckvidd med precision bättre än 1 procent relativ standardavvikelse.
Fukthanteringsprotokoll
Sockerfukthalten påverkar pulveriseringseffektiviteten och produktens stabilitet avsevärt. Råsocker innehåller vanligtvis 0,02 till 0,05 procent fukt, men miljöexponering under bearbetning kan höja denna nivå. Fukt ovanför 0,1 procent främjar klumpning och minskar flytbarheten, samtidigt som risken för mikrobiell kontaminering ökar.
Bearbetningsmiljöer bibehåller den relativa luftfuktigheten under 40 procent vid temperaturer mellan 18 och 22 grader Celsius . Avfuktningssystem med torkmedelsrotorer eller kylbaserad fuktborttagning förhindrar luftfuktighetsabsorption under slip- och transportoperationer.
Avancerad teknologi i moderna pulveriseringssystem
Smart styrning och automationsintegration
Samtida pulveriserare innehåller programmerbara logiska kontroller med pekskärmsgränssnitt som möjliggör exakt parameterjustering och processövervakning. Automatiserade system upprätthåller optimala slipförhållanden genom kontinuerliga återkopplingsslingor som justerar:
- Motorströmförbrukning som indikerar slipbelastning och potentiella blockeringar
- Vibrationssensorer som upptäcker lagerslitage eller bladobalans
- Temperaturmatriser som övervakar termiska gradienter i hela systemet
- Differenstryckindikatorer som signalerar underhållskrav för filter eller klassificerare
Industriell Internet of Things-anslutning möjliggör fjärrövervakning och förutsägande underhållsschemaläggning, vilket minskar oplanerade stillestånd med 30 till 50 procent jämfört med reaktiva underhållsmetoder.
Hållbar tillverkningsfunktioner
Miljöhänsyn påverkar i allt högre grad besluten om val av utrustning. Energiåtervinningssystem fångar upp värme från slipning för anläggningsuppvärmning. Slutna kylkretsar minimerar vattenförbrukningen, medan dammuppsamlingssystem med högeffektiv partikelluftfiltrering förhindrar atmosfäriska utsläpp och återvinner värdefull produkt.
Bullerreducerande teknik inklusive akustiska kapslingar och vibrationsisolerande fästen håller arbetsplatsens ljudnivåer under 85 decibel , följa arbetsmiljöbestämmelserna samtidigt som operatörens arbetsförhållanden förbättras.
Underhållsprotokoll och utrustnings livslängd
Schemaläggning av förebyggande underhåll
Höghastighetspulverisatorer arbetar under extrem mekanisk påfrestning, vilket kräver rigorösa underhållsprogram. Slipblad kräver inspektion varje 500 till 1000 drifttimmar , med utbytesintervaller som vanligtvis sträcker sig från 2000 till 4000 timmar beroende på materialhårdhet och driftsförhållanden. Bladslitage minskar successivt slipeffektiviteten och ökar värmegenereringen, vilket gör att byten i tid är avgörande för processekonomin.
Lagerunderhållet följer tillverkarens specifikationer, med smörjintervall baserat på drifttimmar och termisk exponering. Syntetiska högtemperatursmörjmedel motstår de termiska förhållanden som finns i sliputrustning, vilket förlänger lagrets livslängd till 15 000 till 25 000 timmar under normala driftsförhållanden.
Rengöring och sanitet
Produktbyte och rutinmässig sanering kräver systematiska rengöringsprotokoll. Torrisblästring tar effektivt bort sockerrester utan att fukt införs, medan system som är rena på plats med livsmedelsklassade lösningsmedel spolar invändiga ytor. Valideringsprocedurer inklusive ATP-bioluminescenstestning verifierar sanitetseffektivitet, vilket säkerställer överensstämmelse med kraven för riskanalys kritiska kontrollpunkter.
Felsökning av vanliga operativa utmaningar
Även väldesignade pulveriseringssystem möter operativa utmaningar som kräver systematisk diagnos och upplösning. Att förstå vanliga fellägen möjliggör snabb respons och minimerar produktionsstörningar.
| Symptom | Trolig orsak | Korrigerande åtgärd |
| Överdriven värmeutveckling | Kylvätskeflödesbegränsning eller bladslitage | Inspektera kylledningar och mät bladspel |
| Inkonsekvent partikelstorlek | Klassificerareobalans eller matningshastighetsfluktuation | Kalibrera klassificerarens hastighet och stabilisera matningssystemet |
| Minskad genomströmningskapacitet | Skärmbländning eller luftfiltermättnad | Rengör eller byt ut klassificeringsskärmar och filter |
| Produktkontamination | Slitna tätningar eller intrång av främmande föremål | Byt ut axeltätningar och inspektera uppströms metalldetektering |
| Överdriven vibration | Bladobalans eller lagerförsämring | Utför dynamisk balansering och lagerinspektion |
Ekonomisk analys och avkastning på investeringar
Motivering för kapitalinvesteringar
Höghastighetssockerpulveriserare representerar betydande kapitalinvesteringar, med industriell utrustning som sträcker sig från 50 000 till 250 000 amerikanska dollar beroende på kapacitet och funktionsspecifikationer. Beräkningar av avkastning på investeringar måste inkludera både påtagliga kostnadsbesparingar och kvalitetsförbättringar som möjliggör en förstklassig produktpositionering.
Intern pulverisering jämfört med köpt färdigmalet socker genererar besparingar genom:
- Eliminering av leverantörsmarginaler representerar vanligtvis 15 till 25 procent av materialkostnader
- Minskade förpacknings- och transportkostnader för bulkråsocker jämfört med färdigmalet pulver
- Flexibilitet att justera partikelspecifikationer utan förseningar i koordineringen av försörjningskedjan
- Kvalitetskontrollintegration säkerställer konsekventa råvarustandarder
Återbetalningstider sträcker sig vanligtvis från 18 till 36 månader för medelstora chokladtillverkare som bearbetar 500 till 2000 kg socker dagligen, med större verksamheter som ger snabbare avkastning på grund av stordriftsfördelar.
Kvalitet Premium Capture
Superfin sockerpulverisering möjliggör texturförbättringar som stöder premiumprisstrategier. Chokladprodukter som innehåller 20 mikrometer sockerpartiklar kommandot prispremier på 20 till 40 procent jämfört med standardformuleringar som använder 50 mikrometer eller större kristaller. Möjligheten att exakt kontrollera partikelstorleksfördelningen gör det möjligt för tillverkare att utveckla distinkta produktlinjer som riktar sig till kräsna konsumentsegment.
Framtida trender inom sockerpulveriseringsteknik
Alternativa sliptekniker
Forsknings- och utvecklingsinsatser utforskar alternativa metoder för storleksminskning som potentiellt kan erbjuda överlägsen effektivitet eller produktkvalitet. Jetmalning som använder höghastighetsluftströmmar uppnår partikelstorlekar under 10 mikrometer utan mekaniska slipkomponenter, vilket eliminerar risker för metallkontamination och minskar värmeutvecklingen. Nuvarande begränsningar inkluderar lägre genomströmningskapacitet och högre energiförbrukning, men tekniska framsteg kan ta itu med dessa begränsningar.
Ultraljudsassisterad slipning tillämpar högfrekventa vibrationer för att förbättra sprickutbredningen i sockerkristaller, vilket potentiellt minskar energin som krävs för storleksminskning med 15 till 30 procent . Integrering med konventionella höghastighetspulverisatorer kan ge hybridsystem som kombinerar genomströmningskapacitet med energieffektivitetsförbättringar.
Digitala tvilling- och simuleringsapplikationer
Beräkningsbaserad vätskedynamikmodellering och simuleringar av diskreta elementmetoder möjliggör virtuell optimering av slipkammarens geometrier före fysisk prototypframställning. Digitala tvillingimplementationer skapar virtuella kopior av driftsutrustning, förutsäger underhållskrav och optimerar driftsparametrar i realtid. Dessa tekniker minskar utvecklingskostnaderna och påskyndar utrustningsförfiningscyklerna.
Vanliga frågor om höghastighetsmaskiner för chokladsocker
F1: Vilken är den minsta partikelstorlek som kan uppnås med höghastighetssockerpulveriserare?
Moderna höghastighetspulveriserare kan uppnå sockerpartikelstorlekar så fina som 15 till 20 mikrometer för chokladapplikationer. Det faktiska minimumet beror på utrustningens konfiguration, kylsystemets kapacitet och klassificeringssystemets precision. Kryogen kylning möjliggör finare slipning genom att bibehålla sprödhet som underlättar fraktur.
F2: Hur förhindrar kylsystemet att socker smälter under höghastighetsmalning?
Flerskiktiga kylsystem upprätthåller slipkammarens temperaturer mellan 5 och 15 grader Celsius genom mantlad konstruktion med kyld kylvätskecirkulation. Denna värmehantering absorberar friktionsvärme innan den överförs till sockerpartiklar, vilket håller materialtemperaturerna långt under 160 grader Celsius smältpunkt för sackaros.
F3: Vilken genomströmningskapacitet bör chokladtillverkare förvänta sig av industriella pulveriserare?
Genomströmningen varierar baserat på målpartikelstorlek och utrustningsspecifikationer. Standard industriella modeller process 100 till 2000 kg per timme . Finare slipkrav minskar genomströmningen, med 20 mikrometer produktion som vanligtvis uppnås 50 till 70 procent av den kurs som är möjlig för 80 mikrometer partiklar.