

Hur lång tid tar poleringsprocessen för att uppnå en högblank finish på chokladdragéer?
Förstå tidslinjen för polering av chokladdragee
Resan från en matt chokladyta till en spegelliknande högblank finish på chokladdragéer är både en konst och en vetenskap. Produktionschefer och kvalitetskontrollspecialister frågar ofta: Hur lång tid tar egentligen poleringsprocessen för att uppnå den där eftertraktade högblanka finishen på chokladdragéer? Svaret är inte enkelt, eftersom flera variabler påverkar tidslinjen, men att förstå dessa faktorer är avgörande för att optimera produktionseffektiviteten och bibehålla konsekvent produktkvalitet.
I professionella konfektyrtillverkningsmiljöer sträcker sig poleringsprocessen för chokladdragéer vanligtvis från 45 minuter till 3 timmar per batch, beroende på utrustningens specifikationer, produktegenskaper och önskad finishkvalitet. Den här tidslinjen omfattar hela poleringscykeln, inklusive förberedelse, aktiva poleringsfaser och kvalitetsverifieringsstadier. För operationer som använder avancerad Choklad & godis polermaskin system, kan processen strömlinjeformas avsevärt samtidigt som exceptionella finishstandarder bibehålls.
Variationen i varaktigheten härrör från grundläggande skillnader i produktgeometri, beläggningstjocklek, omgivande miljöförhållanden och den specifika poleringsmetod som används. Runda och sfäriska dragéer polerar i allmänhet snabbare än oregelbundna former på grund av mer enhetlig ytkontakt med polermedel. På liknande sätt kräver produkter med tunnare chokladöverdrag kortare poleringstid jämfört med hårt belagda centra, eftersom förhållandet mellan ytarea och volym påverkar hur snabbt polermediet kan skapa den önskade lystern.
Faktorer som påverkar poleringens varaktighet
Utrustningsspecifikationer och prestandaparametrar
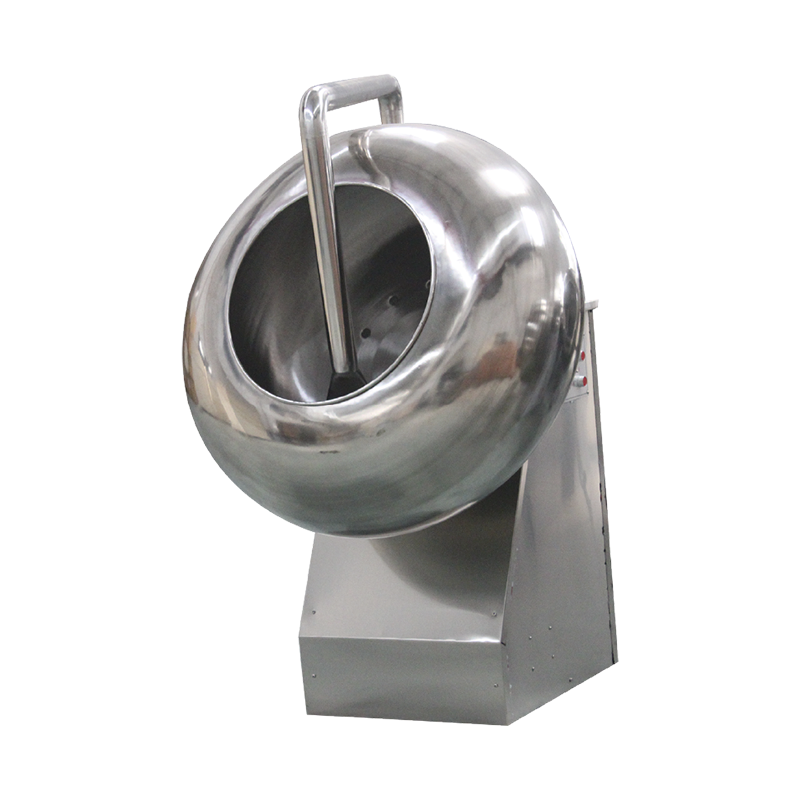
De tekniska specifikationerna för din polerutrustning korrelerar direkt med bearbetningstiden. Modernta polermaskiner har trumdiametrar som sträcker sig från 600 mm till 1 500 mm, med rotationshastigheter som vanligtvis är inställda mellan 28 och 32 varv per minut för optimal polering. Maskiner utrustade med frekvensomriktare tillåter förare att justera rotationshastigheter dynamiskt under hela poleringscykeln, vilket kan minska den totala bearbetningstiden med 15-20 % jämfört med enheter med fast hastighet.
Värmekapaciteten representerar en annan kritisk tidsfaktor. System med högre värmeeffekt (2-3kW) kan upprätthålla konsekventa trumtemperaturer mellan 20-25°C mer effektivt, vilket förhindrar temperaturfluktuationer som ofta förlänger poleringscyklerna. Avancerade modeller har dubbla värmeelement med oberoende kontroller, vilket möjliggör snabba temperaturjusteringar som passar olika chokladformuleringar utan att avbryta produktionsflödet.
Produktegenskaper och geometri
De fysikaliska egenskaperna hos de dragéer som poleras påverkar bearbetningstiden avsevärt. Standardproduktkategorier och deras typiska tidsramar för polering inkluderar:
- Runda sfäriska dragéer (8-12 mm diameter): 45-75 minuter för högblank finish
- Oblate eller linsformade produkter: 60-90 minuter på grund av plana ytor
- Cylindriska eller kolumnformade former: 90-120 minuter kräver specialiserade poleringsprotokoll
- Oregelbundna eller mångfacetterade former: 120-180 minuter för fullständig yttäckning
- Aluminiumfolielindade cylindriska praliner: 30-45 minuter för foliekompression och glansförbättring
Beräkningar av ytarea-till-massaförhållandet visar att mindre dragéer (under 10 mm) polerar mer effektivt än större enheter eftersom polermedlet fördelar sig jämnare över hela ytan. Mycket små produkter (under 5 mm) kan dock kräva minskade trumhastigheter för att förhindra aggregering, vilket kan förlänga bearbetningstiden med 10-15 %.
Miljö- och atmosfäriska förhållanden
Omgivningstemperatur och luftfuktighetsnivåer skapar mätbara skillnader i poleringstid. Optimala miljöförhållanden för chokladpolering inkluderar:
- Omgivningstemperatur: 18-22°C (64-72°F)
- Relativ luftfuktighet: 50-55%
- Luftcirkulation: Kontrolleras för att förhindra dammförorening
När den omgivande luftfuktigheten överstiger 60 % kan poleringstiderna öka med 20-30 % eftersom fukt stör kristalliseringsprocessen som skapar den blanka ytan. Omvänt kan extremt torra förhållanden (under 40 % luftfuktighet) orsaka snabb torkning som förhindrar korrekt fördelning av polermedel, vilket kräver lägre bearbetningshastigheter och förlängda cykler.
Vetenskapen bakom högblank finish
Kristalliseringsdynamik och ytförfining
Att uppnå en högblank finish på chokladdragéer innebär att man manipulerar kakaosmörkristalliseringen på mikroskopisk nivå. Poleringsprocessen skapar mekanisk friktion som genererar kontrollerad värme (cirka 28-32°C på produktytan), vilket tillfälligt mjukar upp chokladöverdraget. När trumman fortsätter att rotera och kall luft cirkulerar omkristalliseras ytan till den stabila Form V-polymorfen, vilket ger det karakteristiska glansiga utseendet.
Denna termiska cykling sker upprepade gånger under hela poleringscykeln, med varje iteration som förfinar ytstrukturen. Forskning pekar på det optimal glansutveckling kräver 15-25 kompletta termiska cykler , vilket förklarar varför processen inte kan skyndas på. Försök att accelerera cykeln genom överdriven uppvärmning eller aggressiv mekanisk verkan resulterar i ytdefekter, fettblomning eller ojämn glansfördelning som kräver upparbetning.
Ansökningsprotokoll för poleringsmedel
Appliceringen av poleringsmedel följer exakta tidsprotokoll som varierar beroende på produkttyp och önskad finishintensitet. Vanliga polermedel och deras appliceringstider inkluderar:
| Polermedel | Ansökningsstadiet | Varaktighet | Resultat |
| Gummi Arabic Solution (2-3%) | Sista avslutningen | 15-20 minuter | Högblank skyddande tätning |
| Bivax-Carnauba blandning | Mellanpolering | 25-35 minuter | Djup lyster med hållbarhet |
| Shellac-baserad glasyr | Slutlig tätningsmedel | 10-15 minuter | Maximal glans och skydd |
| Naturlig polering (inga tillsatser) | Förlängd process | 120-180 minuter | Subtil glans, minimal bearbetning |
Tidpunkten för agentansökan är avgörande. För tidig applicering av tätningsmedel kan fånga in ytfel, medan fördröjd applicering kan resultera i otillräcklig vidhäftning. Erfarna operatörer applicerar vanligtvis poleringsmedel i tre steg: initial ytbehandling (20 % av den totala tiden), primär polering (50 % av den totala tiden) och slutlig glansutveckling (30 % av den totala tiden).
Optimering av poleringstid genom processkontroll
Temperaturhanteringsstrategier
Effektiv temperaturkontroll representerar den viktigaste faktorn för att minska poleringstiden utan att kompromissa med kvaliteten. Avancerade poleringssystem använder flerzonstemperaturkontroll som tillåter olika trumsektioner att upprätthålla distinkta termiska profiler. Denna förmåga möjliggör samtidig bearbetning av produkter i olika stadier av poleringscykeln, vilket minskar den totala batchtiden med upp till 25 %.
Den optimala temperaturutvecklingen under en standard 90-minuters poleringscykel följer detta mönster:
- Initial fas (0-15 minuter): Omgivningstemperatur (20-22°C) för att möjliggöra ytanpassning
- Uppvärmningsfas (15-30 minuter): Öka gradvis till 24-26°C för att aktivera ytmjukgöring
- Aktiv poleringsfas (30-60 minuter): Underhåll vid 28-30°C med periodiska kylningsintervall
- Glansutvecklingsfas (60-75 minuter): Kontrollerad kylning till 22-24°C för att stabilisera kristallisationen
- Slutlig inställningsfas (75-90 minuter): Återgå till omgivningstemperatur för produktstabilisering
Justeringar av trumhastighet och lutning
Trumslutningsvinklar mellan 15° och 45° påverkar avsevärt produktens rörelsemönster och poleringseffektivitet. Brantare vinklar (35-45°) skapar mer kaskadverkan som ökar ytexponeringen för polermedel, vilket potentiellt minskar bearbetningstiden med 10-15 % för runda produkter. Men plattare vinklar (15-25°) visar sig vara mer effektiva för oregelbundna former som kräver skonsammare hantering för att förhindra ytskador.
Protokoll med variabel hastighet optimerar bearbetningstiden ytterligare. Att börja med lägre hastigheter (20-25 rpm) under de inledande beläggningsfaserna förhindrar produktskador, medan ökning till optimala poleringshastigheter (30-32 rpm) under huvudfasen maximerar ytförfiningseffektiviteten. Vissa avancerade system har funktioner för omvänd rotation som eliminerar döda zoner och säkerställer enhetlig polering, vilket minskar den totala cykeltiden genom att säkerställa konsekvent exponering av alla produktytor.
Produktionsplanering och batchschemaläggning
Beräkna daglig produktionskapacitet
Att förstå exakta krav på poleringstid möjliggör noggrann produktionsplanering och kapacitetsberäkningar. En standard polermaskin i PGJ-serien med 1000 mm trumdiameter och 50-70 kg batchkapacitet kan vanligtvis kompletteras 4-6 partier per 8-timmarspass vid bearbetning av standard runda dragéer med 60-minuters poleringscykler.
Produktionsledare bör ta hänsyn till dessa tidskomponenter vid schemaläggning:
- Laddning och förberedelse: 5-8 minuter per sats
- Aktiv poleringsprocess: 45-120 minuter (produktberoende)
- Kvalitetskontroll och verifiering: 3-5 minuter
- Lossning och förflyttning: 5-7 minuter
- Rengöring av utrustning mellan batcher: 8-12 minuter (vid byte av produkter eller färg)
Dessa beräkningar indikerar att den totala cykeltiden per batch varierar från 66 till 152 minuter, vilket understryker vikten av produktgruppering och sekvensoptimering. Att köra liknande produkter i följd eliminerar rengöringstiden mellan batcherna, vilket effektivt ökar den dagliga genomströmningen med 15-20 %.
Flerstegs produktionslinjeintegration
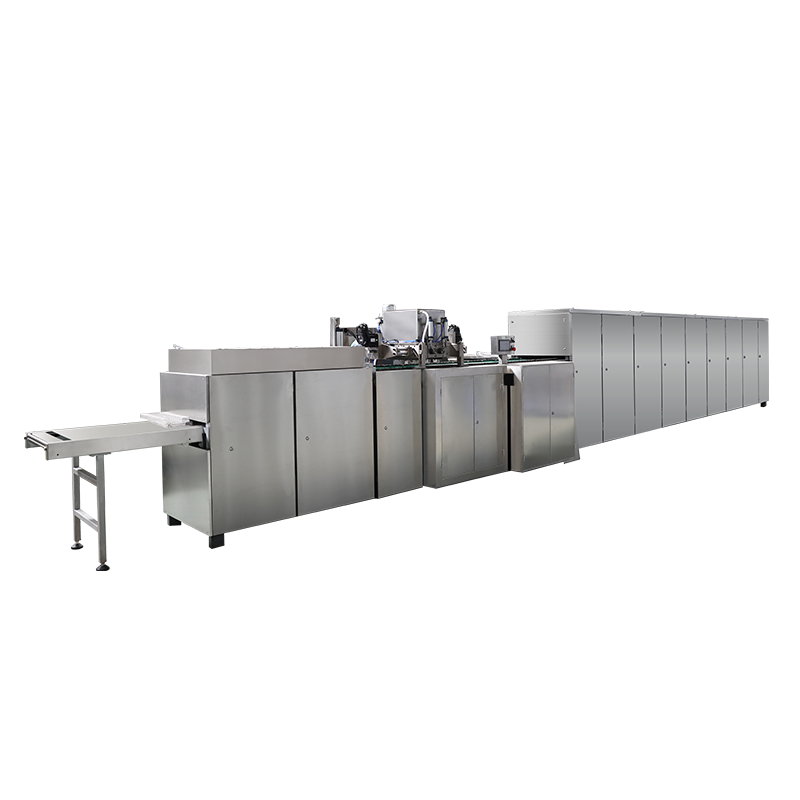
Modern konfektyrverksamhet integrerar polermaskiner i kontinuerliga produktionslinjer där tidssynkronisering är avgörande. En typisk integrerad linje inkluderar bestrykningsstationer, kyltunnlar och poleringsenheter ordnade i sekvens. Poleringsstationen måste hålla takten med uppströms beläggningskapacitet, som vanligtvis sträcker sig från 100-500 kg per timme beroende på linjekonfiguration.
För att förhindra flaskhalsar använder många anläggningar flera polermaskiner som arbetar parallellt, där varje enhet hanterar specifika produkttyper eller krav på finish. Denna parallella bearbetningsmetod tillåter den övergripande linjen att upprätthålla ett kontinuerligt flöde medan enskilda satser får den exakta poleringstid som krävs för kvalitetsstandarder. Till exempel kan en produktionslinje som är klassad till 300 kg/timme använda tre polermaskiner som var och en bearbetar 100 kg batcher i förskjutna 90-minuterscykler, vilket säkerställer kontinuerlig produktion samtidigt som den optimala poleringstiden bibehålls.
Kvalitetsbedömning och finishvalidering
Objektiva glansmätningsstandarder
Att avgöra när poleringsprocessen är klar kräver objektiv mätning snarare än subjektiv visuell bedömning. Branschstandard för glansmätning använder 60-graders geometrisk glansmätare som kvantifierar ytreflektans. Högglans chokladfinisher registreras vanligtvis mellan 85-95 glansenheter (GU) vid 60 grader, medan premium spegelfinish kan överstiga 95 GU.
Glansövervakningssystem i realtid integrerade i modern polerutrustning kan automatiskt upptäcka när produkter når målspecifikationer, vilket förhindrar både underbearbetning (otillräcklig glans) och överbearbetning (potentiell ytskada eller fettblomning). Dessa system minskar kvalitetsvariationerna och eliminerar den osäkerhet som ofta leder till att operatörer förlänger poleringscyklerna i onödan.
Visuella och taktila kvalitetsindikatorer
Medan instrumentell mätning ger precision, känner erfaren kvalitetskontrollpersonal igen specifika visuella signaler som indikerar optimalt slutförande av poleringen:
- Enhetlig ytreflektion utan ränder eller fläckar
- Frånvaro av synliga polermedelsrester eller dammdragning
- Konsekvent färgdjup över alla produktytor
- Slät taktil yta utan klibbighet eller strävhet
- Stabil produkttemperatur som indikerar avslutad kristallisation
Produkter som uppfyller dessa kriterier efter den beräknade poleringstiden kan tömmas på ett säkert sätt, medan de som uppvisar brister kan kräva förlängd bearbetning eller identifiering av processparameteravvikelser.
Felsökning av förlängda poleringstider
Vanliga orsaker till processförseningar
När poleringscykler konsekvent överskrider förväntade tidsramar, avslöjar systematisk undersökning av dessa faktorer vanligtvis grundorsaken:
Beläggningskvalitetsproblem: Chokladbeläggningar med felaktig temperering eller fetthalt kan motstå polering, vilket kräver 30-50 % extra bearbetningstid. Förbeläggningshärdningsverifiering förhindrar detta problem.
Miljökontrollfel: Otillräcklig klimatkontroll i poleringsområdet förlänger bearbetningstiden eftersom utrustningen kämpar för att upprätthålla optimala termiska förhållanden. Att installera dedikerade HVAC-system för polering av zoner minskar vanligtvis cykeltiderna med 15-25 %.
Utrustningsunderhållsstatus: Slitna trumytor, ineffektiva värmeelement eller igensatta luftcirkulationssystem minskar poleringseffektiviteten. Regelbundna underhållsscheman bör inkludera ytlackering av trumman var 12-18:e månad och inspektion av värmeelementet kvartalsvis.
Produktöverbelastning: Att överskrida rekommenderade batchkapaciteter (vanligtvis 45-90 kg för 1000 mm fat) skapar ojämn polering och förlänger bearbetningstiden samtidigt som kvaliteten minskar. Att följa specificerade lastvikter säkerställer optimal prestanda.
Processaccelerationstekniker
När produktionskraven kräver minskade poleringstider, kan dessa validerade tekniker påskynda bearbetningen utan oacceptabel kvalitetskompromiss:
Förkonditionerad produktladdning: Att få produkterna till omgivningstemperatur före polering eliminerar initiala termiska justeringar, vilket sparar 10-15 minuter per batch.
Optimerade polermedelskoncentrationer: Användning av något högre koncentrationer av gummi arabicum eller specialiserade snabbpolerande formuleringar kan minska den slutliga glanstiden med 20-30 %, även om kostnadsöverväganden måste utvärderas.
Förbättrad luftcirkulation: Uppgradering av fläktsystem för att ge 25-30 % ökat luftflöde påskyndar yttorkning och kristallisering, särskilt fördelaktigt i miljöer med hög luftfuktighet.
Automatisk parameterkontroll: PLC-baserade styrsystem som automatiskt justerar temperatur och hastighet baserat på produktfeedback i realtid förhindrar den konservativa överbearbetningen som ofta sker vid manuell drift.
Utrustningsval för tidseffektiv drift
Matcha maskinspecifikationer till produktionskrav
Att välja lämplig poleringsutrustning innebär att man balanserar bearbetningstidens kapacitet med produktionsvolymkraven. Viktiga urvalskriterier inkluderar:
| Trumdiameter | Batchkapacitet | Typisk cykeltid | Daglig produktion (8 timmar) |
| 600 mm | 15 kg | 45-60 min | 120-180 kg |
| 800 mm | 30-50 kg | 50-75 min | 240-400 kg |
| 1000 mm | 50-70 kg | 60-90 min | 300-500 kg |
| 1250 mm | 120-180 kg | 75-120 min | 600-900 kg |
Anläggningar med olika produktportföljer drar nytta av att behålla flera maskinstorlekar, vilket möjliggör batchstorleksoptimering för varje produkttyp snarare än att tvinga alla produkter genom överdimensionerad utrustning som förlänger bearbetningstiden.
Avancerade funktioner som minskar bearbetningstiden
Modern Choklad & godis polermaskin Systemen innehåller funktioner som är speciellt utformade för att minimera poleringstiden samtidigt som finishkvaliteten förbättras:
Variable Frequency Drive (VFD)-kontroll: Möjliggör exakt hastighetsjustering under hela poleringscykeln, optimerar mekanisk verkan för varje fas och minskar den totala tiden med 15-20 % jämfört med system med fast hastighet.
Automatisk leverans av polermedel: Programmerbara spraysystem applicerar poleringsmedel med optimala intervall och koncentrationer, vilket eliminerar manuella appliceringsfördröjningar och inkonsekvenser som förlänger bearbetningstiden.
Integrerad temperaturprofilering: Flerzonsuppvärmning med oberoende kontroller möjliggör samtidig bearbetning av produkter i olika poleringssteg, vilket effektivt skapar ett kontinuerligt flöde inom batchsystemet.
Snabbbyte av trumsystem: Verktygsfri trumborttagning och utbyte av trummor minskar rengörings- och bytetiden mellan satser från 30-45 minuter till under 10 minuter, vilket avsevärt förbättrar den effektiva dagliga kapaciteten.
Branschriktmärken och prestandastandarder
Jämförande analys av bearbetningseffektivitet
Branschdata avslöjar betydande variation i poleringseffektivitet mellan olika operativa tillvägagångssätt. Klassens bästa anläggningar uppnår genomsnittliga poleringscykeltider på 45-55 minuter för vanliga runda dragéer , medan genomsnittliga artister vanligtvis kräver 75-90 minuter för likvärdig kvalitet. Denna effektivitetsgap på 30–40 % härrör främst från utrustningskapacitet, sofistikerad processkontroll och utbildningsnivåer för operatörer.
Nyckelprestandaindikatorer för polering bör inkludera:
- Cykeltid per kilogram färdig produkt
- Första passkvalitetsgrad (procentandel som uppfyller glansstandarder utan upparbetning)
- Energiförbrukning per batch
- Utrustningsanvändningsprocent (faktisk produktionstid kontra tillgänglig tid)
- Polermedelseffektivitet (gram medel per kilogram produkt)
Topppresterande verksamheter upprätthåller en förstapassagekvalitet på över 95 %, medan anläggningar som kämpar med processkontroll kan se upparbetningshastigheter på 15-25 %, vilket effektivt ökar den totala poleringstiden och resursförbrukningen proportionellt.
Framtida trender inom poleringstid
Nya teknologier lovar ytterligare minskning av poleringscykeltiderna samtidigt som finishkvaliteten bibehålls eller förbättras. Ultraljudsassisterade poleringssystem, som för närvarande befinner sig i avancerade utvecklingsstadier, visar potential att minska bearbetningstiden med 40-50 % genom förbättrad ytaktivering. På liknande sätt kan avancerade beläggningsformuleringar med förbättrad kristallisationskinetik möjliggöra snabbare glansutveckling utan mekanisk polering.
Automatisering och integrering av artificiell intelligens utgör de mest omedelbara möjligheterna för tidsoptimering. Maskininlärningsalgoritmer som analyserar produktens utseende i realtid och justerar processparametrar automatiskt kan eliminera de konservativa säkerhetsmarginaler som operatörer vanligtvis tillämpar, vilket minskar cykeltiderna med 10-15 % samtidigt som konsekvensen förbättras.
Riktlinjer för praktiskt genomförande
Upprättande av standarddriftsrutiner
Att dokumentera exakta tidsparametrar för varje produkttyp säkerställer konsekventa resultat och möjliggör kontinuerliga förbättringar. Standarddriftsprocedurer bör specificera:
Produktspecifika tidsstandarder: Minsta, mål och maximala poleringstid baserat på historiska prestandadata och kvalitetsvalideringsstudier. Dessa standarder bör ses över kvartalsvis och uppdateras baserat på processförbättringar eller formuleringsändringar.
Beslutsprotokoll: Tydliga kriterier för att avgöra när bearbetningen ska utökas, när produkter ska tömmas och när felsökningsundersökningar ska inledas. Dessa protokoll förhindrar de godtyckliga tidsförlängningar som ofta inträffar när operatörer saknar tydlig vägledning.
Dokumentationskrav: Registrering av faktiska cykeltider, miljöförhållanden och kvalitetsmått