

Hur förbättrar industriell chokladöverdragsutrustning beläggningskonsistensen?
Rollen av överdragsutrustning i moderna konfektyrlinjer
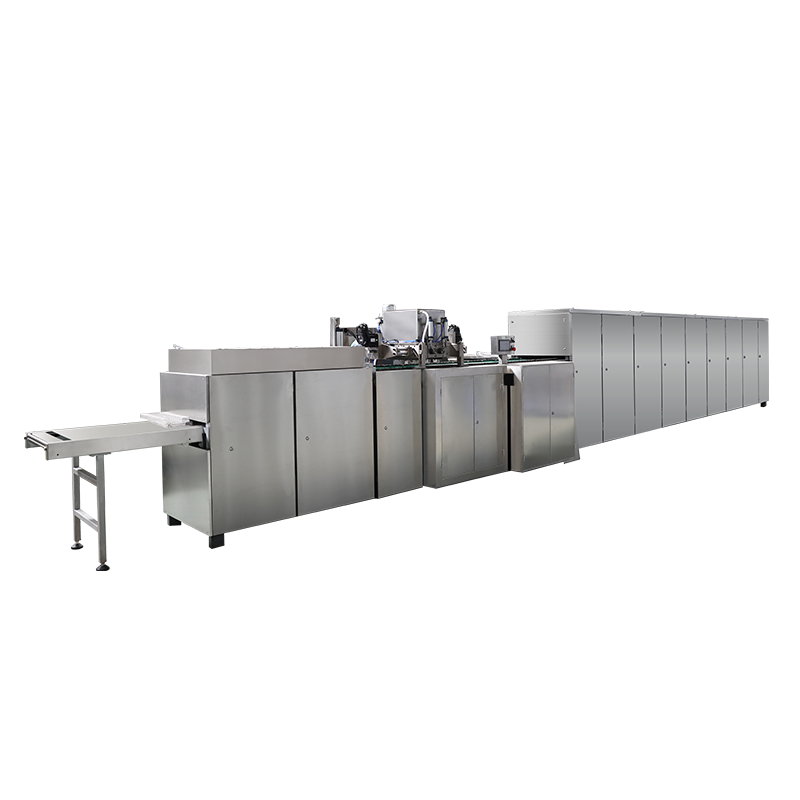
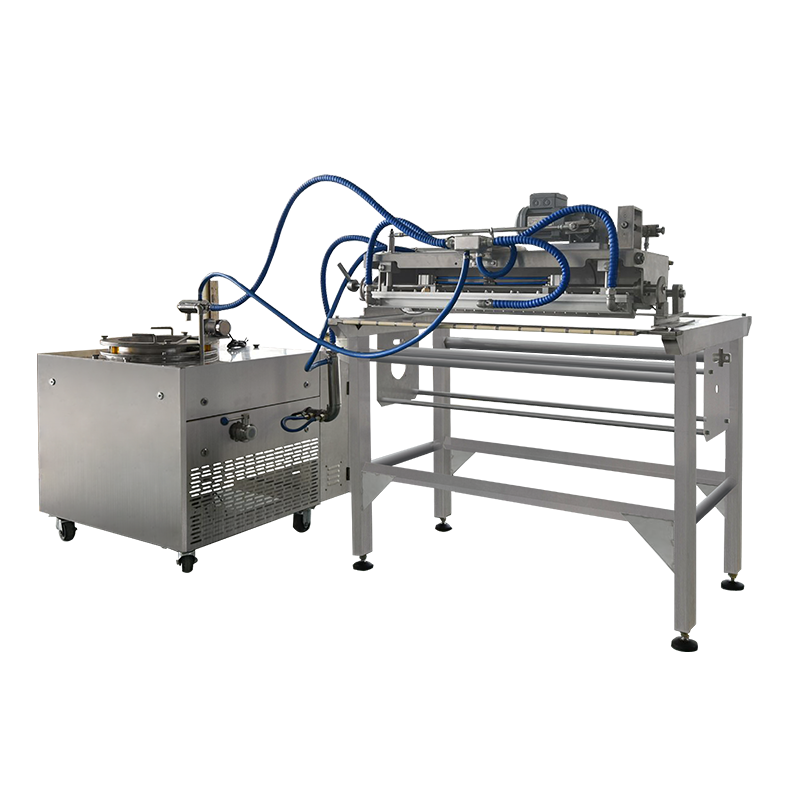
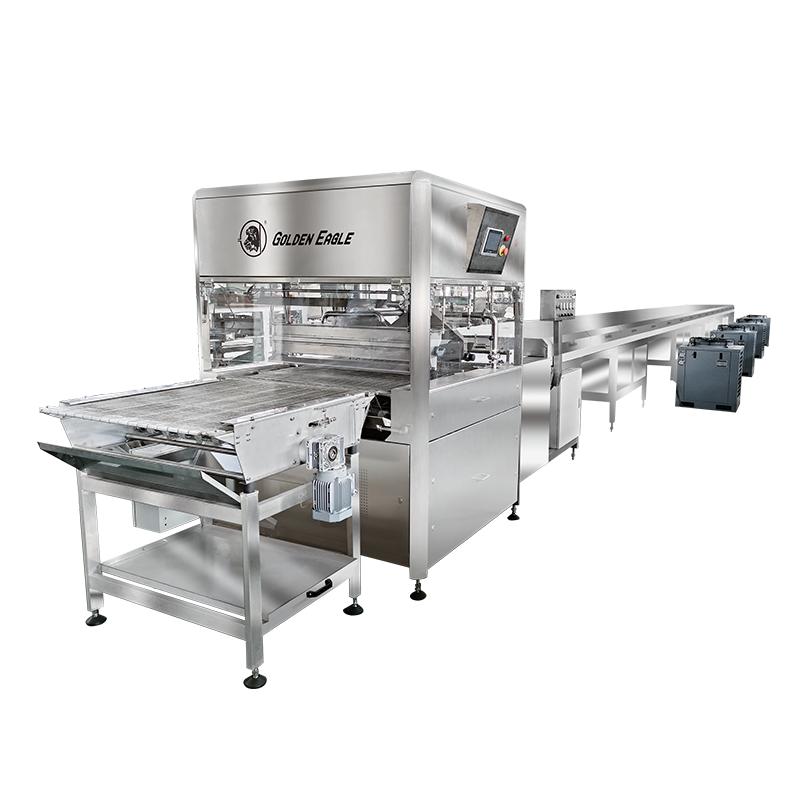
Konsekvent chokladtäckning är ett av de svåraste problemen inom konfektyrtillverkning. En kex, rån, nötkluster eller godiscenter som passerar genom ett bad för hand kommer att plocka upp ojämna lager, luftfickor och droppmärken som dyker upp direkt på en detaljhandelshylla. Detta är det exakta problemet som a chokladklädd linje är konstruerad för att lösa. Istället för att doppa produkter individuellt, bär en enrober föremål på ett rörligt nätbälte genom en gardin av tempererad choklad, applicerar ett kontrollerat bottenskikt och tar sedan bort överflödig beläggning med kalibrerade luftknivar innan produkten går in i en kyltunnel.
Produktavstånd på inmatningsbandet, gardinflödet och luftknivens tryck samverkar alla med varandra, vilket är anledningen till att en anläggning som helt enkelt köper den största tillgängliga maskinen utan att matcha dessa inställningar till sin faktiska produkt ofta slutar med sämre konsistens än en mindre, korrekt specificerad linje.
För anläggningschefer som utvärderar ny beläggningskapacitet handlar beslutet sällan om huruvida de ska automatiseras, utan vilken konfiguration av överdragsutrustning som passar produktmixen, genomströmningsmålet och golvlayouten som redan finns på plats. Den här artikeln bryter ner hur överdragsutrustning fungerar mekaniskt, hur prestandadata vanligtvis ser ut över olika driftsskalor och hur man jämför automatiserad beläggning med manuella eller halvautomatiska metoder med hjälp av mätbara kriterier snarare än marknadsföringspåståenden. Den täcker också de defektmönster som dyker upp oftast när en linje är felkonfigurerad, tillsammans med underhållsvanorna som håller ett system igång inom tolerans över år av kontinuerlig drift snarare än månader.
Tillverkare av konfektyr, bageri och snacks närmar sig denna utrustning från olika utgångspunkter. Ett bageri som lägger till ett beläggningssteg till en befintlig wafer eller kaklinje är vanligtvis att eftermontera en enrober till en fast golvlängd, medan en konfektyrproducent som bygger en ny anläggning har större frihet att dimensionera kyltunneln och reservoaren kring långsiktiga volymmål. Båda grupperna drar nytta av att arbeta igenom samma uppsättning mekaniska grunder innan de jämför specifika modeller.
Hur en industriell choklad-enrober bearbetar produkten
På en funktionell nivå utför omklädningsutrustning fyra distinkta operationer i följd, och varje steg har sina egna toleranskrav. Att förstå den här sekvensen är viktig eftersom en flaskhals eller felinställning i ett enskilt steg kommer att visa sig som en defekt tre steg senare, vilket ofta gör det svårt att spåra grundorsaken på den färdiga produkten.
Inmatningssteget placerar produkten på ett trådnätsbälte med ett fast avstånd, vilket är avgörande eftersom ojämna avstånd senare gör att choklad överbryggar mellan föremål eller lämnar luckor i täckningen. En förbottnare, där den finns, applicerar ett tunt basskikt så att produkten inte fastnar på nätet och så att det slutliga skiktet har en ren, förseglad undersida snarare än ett nätstrukturmönster. Det huvudsakliga omklädningshuvudet släpper sedan en kontinuerlig gardin av tempererad choklad över den rörliga produkten och sänker toppen och sidorna helt ned. Luftknivar placerade omedelbart efter gardinen tar bort överflödig choklad genom att rikta ett kalibrerat lufttryck över bältets bredd, vilket är det som avgör den slutliga beläggningens vikt och jämnhet mycket mer än själva gardinen. Slutligen färdas den belagda produkten genom en kyltunnel med flera zoner där temperaturen sänks gradvis för att låsa in glans och snäppa utan att orsaka blomning.
Kärnkomponenter som bestämmer beläggningens kvalitet
Varje SJP Series Chocolate Enrobing Line och jämförbara industrisystem delar en gemensam uppsättning delsystem, men byggkvaliteten och kontrollprecisionen för varje delsystem är det som skiljer en linje som håller snäva toleranser från en som driver inom ett enda skift.
| Komponent | Primär funktion | Typisk Toleranspåverkan |
|---|---|---|
| Tempereringsenhet | Upprätthåller kristallstrukturen i chokladmassan | Plus minus 0,5 graders stabilitet |
| Curtain head | Ger ett jämnt beläggningsflöde över bältets bredd | Korsbältes viktvariation under 3 procent |
| Luftknivsenhet | Trimmer överflödig beläggning till måltjocklek | Beläggningsvikt justerbar i små steg |
| Mesh remdrift | Transporterar produkten med en konstant, synkroniserad hastighet | Hastighetsavvikelse under 1 procent |
| Kylning tunnel | Sätter beläggningen utan att inducera fettblomning | Flerzonsgradientkontroll |
| Botten recirkulationspump | Återför överflödig choklad till behållaren | Förhindrar sammanhopning och viskositetsdrift |
Tempereringsenheten förtjänar särskild uppmärksamhet eftersom det är den enstaka komponenten som är mest ansvarig för den färdiga produktens utseende. Choklad som är undertempererad stelnar med en tråkig, strimmig yta och är benägen att blomma inom några dagar efter förpackningen, medan övertempererad choklad kan stelna för snabbt inuti själva enroberen, vilket täpper till gardinhuvudet. System med återkoppling av temperatur i slutet kretslopp över smält-, anlöpnings- och hålltankarna upprätthåller ett smalare driftsband än system som förlitar sig på manuella termostatkontroller.
Genomströmningsbenchmarks över linjekonfigurationer
Linjekapaciteten specificeras vanligtvis av bandbredd och bandhastighet, men antalet som spelar roll operativt är belagd effekt per timme, eftersom det är det som avgör om enrobern håller jämna steg med en uppströms deponerare eller baklinje. Diagrammet nedan återspeglar allmänt citerade genomströmningsintervall över fyra typiska bandbreddsklasser som används i konfektyr- och bageribeläggningstillämpningar.
Dessa siffror skiftar beroende på produktens densitet, målbeläggningsvikt och om linjen körs med en pre-bottomer pass, så de bör behandlas som planeringsintervall snarare än garanterade siffror för någon specifik produkt. En anläggning som belägger en lätt wafer kommer att sitta mot den övre änden av ett intervall, medan ett tätt nötkluster med en tyngre målbeläggningsvikt kommer att köra långsammare på samma utrustning.
Temperaturkontrollprecision över en produktionscykel
En av de mer förbisedda prestationsindikatorerna är hur tätt en linje håller chokladtemperaturen när den löper kontinuerligt under ett åtta timmars skift. Stora temperatursvängningar under långa körningar är en vanlig källa till periodiska glans- och blomproblem som är svåra att diagnostisera eftersom de inte förekommer på varje batch.
Slutna system som kontinuerligt provar badtemperaturen och justerar värmeelementen i små steg håller ett mycket smalare band än linjer som förlitar sig på periodiska manuella kontroller. Detta är viktigast på längre körningar, eftersom en linje som driver med till och med en och en halv grad under flera timmar kan förskjuta en produkt från korrekt härdat till märkbart undertemperat utan någon enskild uppenbar triggerpunkt.
Driftsanmärkning: Temperaturloggar som dras separat från tempereringsenheten och omklädningsbadet är mer användbara för felsökning än en enda kombinerad avläsning, eftersom de två zonerna kan driva oberoende av varandra när en recirkulationspump är underdimensionerad för tankvolymen.
Enrobing Line vs Manual Coating: En strukturerad jämförelse
Tillverkare som går från handdoppande eller små batchtankar till en kontinuerlig linje väger vanligtvis fem praktiska faktorer snarare än en enda kostnadssiffra. Radarjämförelsen nedan poängsätter automatiserad överdragsutrustning mot manuell beläggning på en relativ skala, baserat på vanligt rapporterade operativa resultat.
Mönstret som visar sig konsekvent är att manuell beläggning behåller en fördel endast vid låga initiala kostnader och, för mycket små partier eller mycket anpassade artiklar, installationsflexibilitet. På varannan axel, inklusive konsistensen av beläggningstjockleken och volymen en enskild operatör kan bearbeta per timme, får automatiserad utrustning betydligt högre poäng. Detta är anledningen till att manuell doppning tenderar att kvarstå i hantverksmässiga eller mycket låga volyminställningar, medan alla anläggningar som producerar mer än några hundra kilo per skift vanligtvis finner att arbetskostnaden och defektfrekvensen enbart motiverar en linje. Gapet ökar ytterligare när förpacknings- och omarbetningskostnader är inkluderade, eftersom inkonsekvent manuell beläggning tenderar att generera en högre andel artiklar som måste omarbetas eller nedgraderas innan de når detaljhandelsförpackningen.
Matcha utrustningsspecifikationer till din produktlinje
Att välja mellan enrober-konfigurationer handlar om att matcha en handfull specifikationer till den faktiska produkten som beläggs, snarare än att bara välja den största tillgängliga maskinen. Följande faktorer tenderar att ha störst inflytande på det slutliga beslutet.
- Bältes bredd i förhållande till produktens fotavtryck och erforderligt körfältsavstånd för att undvika chokladbryggor mellan föremålen
- Huruvida en förbottnare behövs, vilket beror på om produkten annars skulle hålla sig till ett bälte med blankt nät
- Kyltunnelns längd i förhållande till bandhastigheten, eftersom underdimensionerade tunnlar lämnar produkten endast delvis inställd vid utmatningen
- Reservoarkapacitet och cirkulationspumpens dimensionering i förhållande till daglig produktionsvolym
- Tillgänglig golvlängd, eftersom omklädningslinjer med integrerade kyltunnlar kan löpa betydligt längre än omklädningshuvudet enbart
Anläggningar som kör blandade produkttyper på samma linje bör också väga hur snabbt beläggningsvikten och bandhastigheten kan justeras mellan körningarna, eftersom frekventa byten på en linje byggd för en enda fast inställning skapar stillestånd som urholkar genomströmningsfördelen som utrustningen köptes för i första hand.
Det är också värt att planera för framtida volymtillväxt snarare än att anpassa sig till nuvarande produktion. Att lägga till en andra enrober senare, när golvyta och anslutningar till verktyg aldrig togs i beaktande under den ursprungliga installationen, är vanligtvis mycket mer störande och kostsamt än att specificera en något större reservoar eller en modulär tunnelsektion framtill. Genom att granska kraven på verktyg, inklusive tryckluftskapacitet för luftknivarna och kylbelastning för kyltunneln, tillsammans med den mekaniska specifikationen, undviker man ett vanligt mellanrum där enrobern själv är korrekt dimensionerad men den stödjande anläggningens infrastruktur inte är det.
Underhållsmetoder som förlänger livslängden
Klädutrustning arbetar kontinuerligt med en livsmedelsprodukt som stelnar vid kontakt med svala ytor, vilket gör att underhållsrutinerna skiljer sig något från produktionsmaskiner för allmänt bruk. Tre områden tenderar att stå för de flesta oplanerade driftstopp.
| Underhållsområde | Rekommenderad frekvens | Felläge om överhoppad |
|---|---|---|
| Rengöring och spänning av nätrem | Dagligen till veckovis | Choklad buildup causing belt tracking issues |
| Inspektion av luftknivsmunstycke | Varje vecka | Ojämn beläggningsvikt över bältets bredd |
| Avkalkning av härdningstank | Månadsvis | Minskad värmeöverföring och temperaturdrift |
| Kylning tunnel coil check | Kvartalsvis | Otillräcklig inställningstid leder till mjuk utmatningsprodukt |
Rengöringsscheman har större betydelse med choklad än med många andra beläggningsmedier eftersom restprodukten som lämnas kvar i behållaren över natten kommer att återkristallisera med en annan fettstruktur än nytempererad choklad, och att återinföra den i badet nästa morgon utan ordentlig omtempering är en vanlig, undvikbar orsak till ytblomning på de första partierna av ett nytt skift.
Att föra en skriftlig logg över munstycksinspektioner, remspänningskontroller och tankavkalkningsdatum gör det också mycket lättare att upptäcka en långsam drift i prestanda innan det blir ett helt stopp. Många oplanerade stilleståndshändelser på omklädningsutrustning går tillbaka till ett underhållsintervall som hoppades över en gång och aldrig kom ikapp, snarare än ett plötsligt komponentfel, varför en enkel återkommande checklista tenderar att ge en större avkastning än någon enskild del av diagnostisk utrustning.
Produktkategorier som drar mest nytta av Enrobing
Inte varje belagd produkt behöver en hel kontinuerlig linje, men ett brett utbud av kategorier når en volymtröskel där omklädningsutrustning blir det mer praktiska valet framför handdoppning eller panorering. Följande kategorier är de vanligaste kandidaterna för en dedikerad enrober.
- Rån, kex och kakor, där en jämn bottenförsegling förhindrar basen från att förbli obestruken eller fastna på ett nätbälte
- Nötkluster och granolastänger, som kräver en tyngre beläggningsvikt och dra nytta av exakt luftknivskontroll för att undvika att samlas runt oregelbundna former
- Torkad frukt och trailmixbitar, där små föremålsstorlekar gör handdoppningen arbetsintensiv i förhållande till produktionen
- Glassbarer och frysta nyheter, som behöver ett snabbt härdande gardinpass innan produkten mjuknar på bältet
- Godiscenter och praliner, där konsekvent skaltjocklek påverkar både utseende och hyllstabilitet
Var och en av dessa kategorier ställer olika krav på samma kärndelsystem. En fryst nyhetslinje, till exempel, prioriterar gardinhastighet och en kort inställd tid framför reservoarkapacitet, medan en mutterklusterlinje prioriterar luftknivssortimentet eftersom produkterna i sig är oregelbundna och täta. Genom att granska vilken kategori en anläggning faller under innan du specificerar bandbredd eller tunnellängd håller samtalet om dimensionering av utrustningen grundad i den faktiska produkten snarare än i allmänna siffror.
Vanliga beläggningsdefekter och deras underliggande orsaker
De flesta kvalitetsproblem som spåras tillbaka till omklädningsutrustning faller inom ett litet antal återkommande mönster. Att känna igen vilket delsystem som är ansvarigt för en given defekt förkortar felsökningstiden avsevärt, eftersom operatörer annars tenderar att justera fel styrning först.
| Defekt | Trolig orsak | Delsystem att kontrollera |
|---|---|---|
| Ojämn beläggningstjocklek över bältets bredd | Felinriktade eller delvis blockerade luftknivsmunstycken | Luftknivsenhet |
| Matt eller strimmig ytfinish | Choklad out of temper before reaching the curtain | Tempereringsenhet |
| Bar eller exponerad bas på färdig produkt | Saknade eller feljusterade pre-bottomer pass | Pre-bottomer |
| Produkten håller ihop vid utmatningen | Otillräcklig uppehållstid för kyltunneln | Kylning tunnel length or belt speed |
| Choklad pooling around product base | Överdrivet gardinflöde i förhållande till luftknivens tryck | Balans för gardinhuvud och luftkniv |
Eftersom dessa defekter ofta dyker upp intermittent snarare än på varje enhet, är det vanligtvis mer produktivt att spåra vilket skift, produkttyp eller omgivande tillstånd som korrelerar med problemet än att justera maskinen reaktivt efter en enda flaggad batch. Omgivande luftfuktighet och anläggningstemperatur i synnerhet kan förändra kyltunnelns prestanda även när alla interna inställningar förblir desamma, vilket är anledningen till att vissa anläggningar loggar rumsförhållandena tillsammans med produktkvalitetskontroller under säsongsbetonade övergångar.
Vanliga frågor
F1: Vad är skillnaden mellan en enrober och en doppningsmaskin?
En doppningsmaskin sänker vanligtvis enskilda föremål i ett statiskt eller lätt omrört chokladbad, medan en enrober är ett kontinuerligt system där produkten rör sig under en gardin av choklad på ett nätbälte, följt av luftknivtrimning och en dedikerad kyltunnel. Enrober är byggda för kontinuerlig produktion i hög volym, medan dopputrustning passar mindre eller mer hantverksmässiga serier.
F2: Hur kontrolleras beläggningstjockleken på en överdragslinje?
Beläggningens tjocklek bestäms i första hand av luftknivens tryck och vinkel snarare än av själva gardinflödet. Gardinen applicerar ett helt överskott, och luftknivarna blåser av överskottet för att lämna en måltjocklek, som vanligtvis kan finjusteras i små steg för att matcha produktens viktkrav.
F3: Vad orsakar chokladblomning på klädda produkter?
Blomning orsakas oftast av felaktig anlöpning, temperatursvängningar under kylning eller förvaring av färdig produkt under varierande varma och svala förhållanden efter förpackning. Det ser ut som en matt grå eller vit ytfilm och, även om det inte är ett livsmedelssäkerhetsproblem, behandlas det som ett kvalitetsfel eftersom det påverkar utseende och struktur.
F4: Kan en överdragslinje hantera flera produkttyper?
De flesta linjer kan bearbeta en rad produktformer och storlekar inom gränserna för bandbredd och kyltunnellängd, förutsatt att beläggningsvikten, bandhastigheten och inställningarna för bottenplattan justeras mellan körningarna. Anläggningar med mycket varierande produktmix bör bekräfta övergångstiden innan man väljer en specifik konfiguration.
F5: Hur lång behöver en kyltunnel vara?
Kraven på tunnellängden beror på bandhastighet och målbeläggningsvikt, eftersom tjockare beläggningar och snabbare bandhastigheter båda ökar den tid som krävs för att chokladen ska stelna helt innan produkten når utmatningen. Detta beräknas vanligtvis från kombinationen av uppehållstid som behövs och bandhastigheten för den specifika linjen.