

Hur uppnår QMJ-seriens chokladkulkvarn sub-20-mikron kakaofinhet?
Varför partikelstorlek är den enda största spaken i chokladstruktur
Varje erfaren chokladtillverkare lär sig så småningom samma läxa: receptjusteringar kan bara göra så mycket om massans partikelstruktur är fel. Människans tunga upptäcker fasta partiklar när de överstiger ungefär 25 till 30 mikron, vilket är anledningen till att malningssteget, inte ingredienslistan, i slutändan avgör om en choklad känns silkeslen eller grynig. Kakaofastämnen, sockerkristaller och mjölkpulver börjar alla mycket grövre än detta tröskelvärde, ibland i intervallet 100 till 200 mikron direkt från förblandningen, och det krävs en kontrollerad mekanisk reduktionsprocess för att få ner hela partikelpopulationen under perceptionsgränsen.
Det är här a chokladkvarn maskin byggd kring stålmedia fungerar som enkel blandning eller conching ensam inte kan åstadkomma. Conching utvecklar smak och hanterar fukt och viskositet, men det är ett jämförelsevis dåligt verktyg för att bryta ner hårt socker och kakaofragment. Finmalning måste ske först, och det måste ske konsekvent över varje batch, annars kommer nedströms smakutvecklingsstadiet att försöka polera partiklar som fortfarande är för stora för att någonsin kännas jämna.
Understora partiklar bär också sin egen risk. Att mala kakaosmörsuspensioner långt under målintervallet ökar ytan som behöver beläggas med fett, vilket höjer viskositeten och kan försvåra senare bearbetningssteg som härdning och formning. Målet är inte bara mindre, det är en snäv och förutsägbar partikelstorleksfördelning som matchar den avsedda produktkategorin, oavsett om det är ett överdrag för överdrag, en sammansatt beläggning eller en fyllningspasta.
Varför ett enstaka genomsnittligt tal inte berättar hela historien
Två batcher kan rapportera samma genomsnittliga finhetsavläsning och ändå kännas märkbart olika på tungan. Det som spelar lika stor roll som genomsnittet är spridningen av distributionen: en sats där nästan alla partiklar samlas tätt runt 20 mikron kommer att kännas jämnare än en med samma genomsnitt men en lång svans av överdimensionerade fragment fortfarande närvarande. Detta är en av anledningarna till att erfarna kvalitetsteam tittar på mer än en enda grindometeravläsning innan de släpper en batch, eftersom en snäv fördelning är en starkare prediktor för munkänsla än enbart medelvärdet.
Att uppnå den smala fördelningen konsekvent är till stor del en funktion av uppehållstid inuti malningskammaren och hur jämnt massan exponeras för mediabädden. En maskin som kanaliserar massa ojämnt och låter en del av den gå förbi zonerna med högst skjuvning, kommer alltid att ge en bredare spridning oavsett hur länge den totala cykeln löper, vilket är anledningen till att kammardesign och flödeslikformighet spelar lika stor roll som rå slipkraft.
Hur QMJ serie chokladkulkvarn Reducerar kakao till fin partikelstorlek
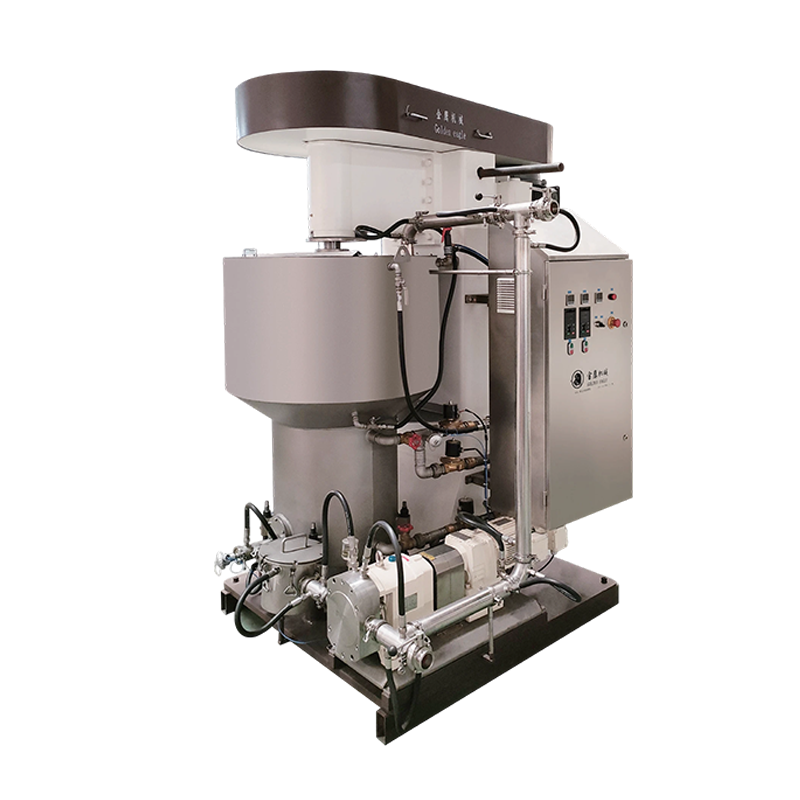
En kulkvarn för choklad fungerar på en okomplicerad mekanisk princip: den förblandade massan pumpas genom en vertikal malcylinder packad med härdade stål- eller keramiska pärlor, driven av en roterande axel. När pärlorna kolliderar med de suspenderade partiklarna under kontrollerad skjuvning spricker de grova fragmenten av socker och kakao gradvis. Massan recirkuleras sedan från en mantlad förvaringstank tillbaka genom malningskammaren, passera efter passage, tills hela satsen når målfinheten snarare än bara den del som råkade rinna igenom först.
Temperaturkontroll har lika stor betydelse som själva den mekaniska åtgärden. Friktion inuti malkammaren genererar värme, och om den värmen inte hanteras genom en vattenmantel runt både tanken och cylindern, kan fettfasen överhettas, ändra dess kristallbeteende eller påskynda oönskade smakförändringar. En välkonstruerad kakaokvarn håller massan inom ett smalt temperaturband under hela cykeln så den enda variabeln som förändras över tiden är partikelstorlek, inte viskositetsdrift orsakad av temperatursvängningar.
Processflöde: Från förblandning till färdig finhet
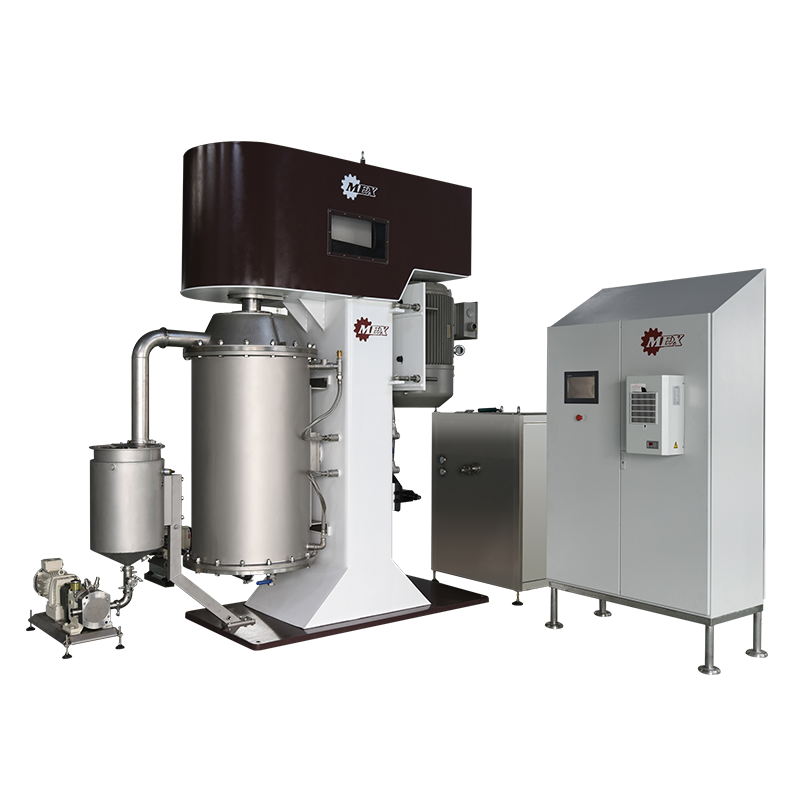
Eftersom själva pärlorna gradvis slits, måste kvarndesignen också ta hänsyn till mediaseparation, hålla kvar malelementen inuti kammaren samtidigt som den flytande massan får passera fritt genom en fin skärm vid utloppet. Detta separationssteg förbises ofta i slentrianmässiga beskrivningar av kulfräsning, men det är en av de mer felbenägna komponenterna i daglig drift, och det påverkar direkt både produktens renhet och hur ofta maskinen behöver öppnas för underhåll.
Välja mediastorlek för satsen på handen
Pärldiametern är inte en fast inställning; det är en variabel som erfarna operatörer anpassar sig till receptet. Större pärlor ger mer slagkraft och är bättre lämpade för det tidigare skedet av en cykel när partiklarna fortfarande är relativt grova, medan mindre pärlor packar sig tätare och skapar fler kontaktpunkter per pass, vilket gynnar det sista poleringssteget där de återstående partiklarna redan är små och behöver frekventa, mildare stötar snarare än brute force. Att köra en hel batch på en enda pärlstorlek är en vanlig genväg som tenderar att lämna antingen det tidiga skedet underdrivet eller det sista skedet mindre effektivt än det skulle kunna vara.
Satsviskositeten ändras också när finheten förbättras och fett täcker en större total partikelyta, så samma rotationshastighet som flyttade massan effektivt i början av en cykel kan behöva minskas senare för att undvika överdriven värmeuppbyggnad i en tjockare suspension. Detta är en subtil justering som skiljer en batchavslutning enligt schemat från en som stannar några tiondelar av en mikron från målet.
Hur finhetskurvan ser ut under en slipcykel
Finhetsreduktion är inte linjär. Den första timmen av malning tar vanligtvis bort de största och ömtåliga partiklarna snabbt, vilket ger ett brant fall på alla finhets-mot-tid-diagram. När de återstående partiklarna blir mindre och svårare att bryta sönder, saktar förbättringshastigheten ner, vilket är anledningen till att operatörer som bara tittar på den tidiga kurvan ibland antar att maskinen är kraftfullare, eller så kommer satsen att avslutas snabbare än den faktiskt gör.
Finhetsminskning under en typisk slipcykel
Rent praktiskt är denna kurva anledningen till att de flesta operatörer kontrollerar finheten med en handhållen mikrometer eller grindometer med jämna mellanrum snarare än att förlita sig på enbart en fast timer. Omgivningstemperaturen, fräschheten hos malningsmediet och förhållandet mellan kakaosmör och fasta ämnen i förblandningen förändras där kurvan planar ut. En sats med högre fetthalt mals generellt snabbare eftersom partiklarna rör sig genom mediabädden med mindre motstånd, medan ett magrare recept med mer torrt fast material tar längre tid att nå samma slutpunkt.
Att köra kvarnen en bra bit förbi punkten att minska går tillbaka för att slösa energi och tillför onödigt slitage på både pärlorna och axeltätningarna utan att på ett meningsfullt sätt förbättra munkänslan. De mest effektiva operatörerna behandlar kurvan som en stoppsignal, inte ett mål att överskjuta.
Finhet uppnås i varje steg av mekanisk reduktion
Att dela upp den övergripande processen i diskreta steg gör det lättare att diagnostisera var en batch inte presterar. En grov förkrossning hanterar de största sockerkristallerna, en förmalningspassage bringar massan till en bearbetbar suspension, och kulkvarnen själv utför både en primär reduktion och en slutlig poleringspassage. Varje steg har sitt eget realistiska utgångsområde, som visas nedan.
Typisk utgångsfinhet efter bearbetningsstadium
| Bearbetningsstadiet | Utgångsfinhet | Primärt syfte |
|---|---|---|
| Grov krossning | Cirka 150um | Bryt ner råsocker och nibbfragment |
| Förslipningspass | Cirka 85um | Skapa en pumpbar suspension |
| Kulkvarn primär | Cirka 35um | Reduktion av bulkpartikelstorlek |
| Kulkvarn slutpolering | Cirka 20um | Nå målet för sensorisk jämnhet |
Att hoppa över förmalningssteget och mata in en alltför grov massa direkt in i kvarnen är en av de vanligaste orsakerna till ojämna resultat, eftersom överdimensionerade fragment kan fastna i mediasepareringsskärmen eller tvinga kvarnen att köra mycket längre än den nominella cykeltiden antyder.
Det är också värt att notera att dessa intervall skiftar med receptsammansättning. En överdragsformulering med hög fetthalt tenderar att gå igenom varje steg något snabbare än en slankare sammansatt beläggning med högre fasta ämnen, helt enkelt för att det extra fettet fungerar som ett smörjmedel mellan partiklar och malningsmediet. Anläggningar som driver en bred produktmix har ofta en kort referenstabell som denna till hands för varje större formulering snarare än att förlita sig på en enda generisk cykeltid för varje batch som kommer genom linjen.
Batchslipning jämfört med kontinuerliga raffineringssystem
Tillverkare som väger en kulkvarn för choklad mot en kontinuerlig flercylindrig raffineringslinje verkligen bestämmer sig mellan två olika produktionsfilosofier. Batchsystem, såsom en QMJ Batchtyp Kulkvarn , bearbeta en fast mängd massa från början till slut i en tank innan du går vidare, vilket gör receptbyten enkla och håller kapitalkostnaderna hanterbara för små och medelstora verksamheter. Kontinuerliga system driver massa genom en serie kammare i en oavbruten ström, vilket gynnar anläggningar som kör samma formulering dygnet runt vid högre volymer.
Batch grinding vs kontinuerlig raffinering: prestandaprofil
Radarprofilen ovan illustrerar ett vanligt avvägningsmönster snarare än en universell regel. Batchmalning tenderar att få högre poäng när det gäller receptbyteshastighet och kapitaleffektivitet eftersom en enda tank kan rengöras och laddas om med en annan formulering på några timmar, medan en kontinuerlig linje ofta behöver köra en hel spolcykel för att undvika korskontaminering mellan recepten. Kontinuerliga system drar i allmänhet framåt med ihållande genomströmning när en anläggning förbinder sig till ett smalt produktsortiment med stor volym, eftersom massan aldrig slutar röra sig genom kamrarna.
Finhetskontroll och homogenitet kan vara jämförbara i båda formaten när utrustningen är rätt dimensionerad och underhållen, vilket är anledningen till att beslutet vanligtvis beror på produktionsmix snarare än enbart råmalningskapacitet.
Där QMJ-1 Batchtyp Chokladkulkvarn Passar i en produktionslinje
Mindre batchmaskiner upptar en specifik nisch i det bredare landskapet av choklad- och konfektyrtillverkning. De är vanliga i anläggningar som behöver mer flexibilitet än rå genomströmning, inklusive hantverks- och hantverkstillverkare som kör ofta receptändringar, pilot- och produktutvecklingslinjer som validerar nya formuleringar innan ett fullskaligt produktionsåtagande och medelstora tillverkare som kompletterar en större kontinuerlig linje med kapacitet för specialserier.
Denna maskinklass fungerar också bra som en malningsmaskin för kakaobönor komplettera tidigare i en process, förädla kakaonibs eller sprit innan det blandas med socker och mjölkkomponenter, eftersom samma återcirkulationsmalningsprincip gäller oavsett om insatsen är en färdig kakaomassa eller en mer koncentrerad spritström.
Utöver själva chokladen tillämpas samma mekaniska tillvägagångssätt ofta på nötsmör, fröpastor och vissa påläggsberedningar som kräver en jämförbar minskning från grova partiklar till en jämn suspension, vilket är en del av varför batchkulkvarnar tenderar att vara en mångsidig fixtur i konfektyranläggningar för blandade produkter snarare än utrustning för enstaka ändamål.
Skalning från pilotpartier till mer kompletta produktionskörningar
Många anläggningar börjar med en kompakt batchenhet, speciellt för att den låter ett utvecklingsteam validera en ny formulering, förpackningskoncept eller säsongsprodukt i en tillräckligt liten skala för att ett felsteg inte slösar bort en stor volym ingredienser. När ett recept väl är färdigställt och efterfrågan växer, översätts samma principer för satsmalning vanligtvis direkt till en större tankstorlek, eftersom den underliggande fysiken för mediapåverkan och återcirkulation inte ändras med volymen, bara genomströmningen per cykel gör det. Detta gör en liten batchfabrik till en praktisk utgångspunkt snarare än en utrustning som går i pension när volymen ökar, eftersom den fortsätter att betjäna specialtillverkning och produktion med begränsad drift även efter att en större linje kommer online.
Operationella rutiner som håller finheten konsekvent batch efter batch
Konsekvens är där många verksamheter förlorar mer värde än de inser. En maskin med utmärkt finhet på en välkörd batch kan fortfarande ge ojämna resultat om några få driftsvanor försummas.
- Försikta inkommande socker och torra ingredienser för att ta bort överdimensionerade klumpar innan de någonsin når blandningstanken.
- Håll mantelns vattentemperatur inom tillverkarens specificerade intervall snarare än att låta den driva med omgivningsförhållandena.
- Provfinhet med fasta intervall med samma mätmetod varje gång för att hålla avläsningarna jämförbara över batcher.
- Inspektera mediasepareringsskärmen regelbundet för slitage, eftersom en skadad skärm kan låta pärlor rinna ut i produktströmmen.
- Logga cykeltid mot finhetsresultat över tid för att bygga en referenskurva som är specifik för varje recept.
Operatörer som spårar finhetsdata över dussintals satser finner ofta att den största källan till variation inte är själva kvarnen utan inkonsekventa förblandningsförhållanden som går in i malningsstadiet. Att skärpa uppströms blandningskontrollen förbättrar ofta repeterbarheten mer än någon justering som görs av kvarninställningarna.
Receptspecifik dokumentation är viktig eftersom en formulering med en högre andel kakaosmör beter sig mycket annorlunda under skjuvning än en magrare sammansatt beläggning, och att behandla varje batch med samma fasta cykeltid oavsett sammansättning är en av de mer undvikbara källorna till slöseri med energi och inkonsekvent produkt.
Underhåll och livslängd för kulkvarnssystem
Sliputrustning som arbetar med abrasiva medier under kontinuerlig mekanisk belastning har förutsägbara slitagepunkter och ett grundläggande underhållsschema förlänger både livslängd och produktkonsistens.
| Komponent | Typiskt kontrollintervall | Felsignal att se efter |
|---|---|---|
| Slipmedel (pärlor) | Var 500-800:e drifttimme | Långsammare finhetsprogression än historiskt genomsnitt |
| Axeltätningar | Månatlig visuell inspektion | Synligt läckage eller produktuppbyggnad vid tätningshuset |
| Separationsskärm | Veckovis rengöringscykel | Minskad flödeshastighet eller pärlöverföring vid utlopp |
| Jacka kylsystem | Kvartalsvis avkalkning | Stigande massatemperatur under normal belastning |
| Drivmotor och lager | Per tillverkares schema | Ovanliga vibrationer eller oljud under uppstart |
De flesta oplanerade driftstopp går tillbaka till endast två eller tre av dessa komponenter, varför det ofta är effektivare att bygga en enkel checklista och tilldela den till ett specifikt skift än att lita på att utrustningen helt enkelt kör tills något misslyckas. En maskin som får rutinmässig påfyllning av pärlor och förseglingskontroller kan normalt förväntas hålla sin nominella finhetsprestanda under många års regelbunden produktion.
Vanliga frågor
F1: Vilken partikelstorlek ska choklad nå för en jämn munkänsla?
De flesta producenter siktar på en slutlig finhet mellan 18 och 25 mikron, eftersom den mänskliga gommen i allmänhet inte kan upptäcka partiklar under detta intervall, medan formuleringar för sammansatta beläggningar eller fyllningar ibland tillåter en något grövre slutpunkt beroende på den avsedda texturen.
F2: Hur lång tid tar en typisk slipcykel?
Cykellängden varierar med satssammansättning och startfinhet, men två till fyra timmar är vanligt för att få ner en färdigblandad kakao- och sockersuspension till målfinhet i en kvarn av satstyp.
F3: Kan en chokladkulkvarn bearbeta andra produkter än choklad?
Ja, samma återcirkulationsmalningsprincip används ofta för nötsmör, fröpastor, raffinering av kakaolut och vissa påläggs- eller fyllningsformuleringar som kräver reduktion från en grov suspension till en slät pasta.
F4: Varför saktar slipningen avsevärt ner i det senare skedet av en cykel?
När partiklar krymper blir de svårare att bryta sönder och ger mindre motstånd för slipmediet att verka på, vilket naturligtvis plattar ut finhetskurvan även om den mekaniska verkan inuti kammaren inte har förändrats.
F5: Vad är den största orsaken till inkonsekvent finhet mellan batcherna?
Variationer i förblandningsförhållandet som kommer in i kvarnen, tillsammans med drivmanteltemperaturen, är de två vanligaste orsakerna, som båda vanligtvis kan korrigeras genom strängare processkontroll uppströms snarare än förändringar av själva kvarnen.