

Hur maskiner för chokladklädning, dekoration och polering uppnår en felfri finish
Varför det slutliga beläggningsstadiet definierar konfektyrkvalitet
En godisbar, pralin eller kex kan göras av utmärkta råvaror och fortfarande misslyckas på hyllan om den yttre beläggningen är matt, ojämn eller sprucken. Slutstadiet för en konfektyrlinje är när en produkt antingen får en glansig, aptitretande yta eller förlorar marknadsvärde på grund av synliga defekter. Detta steg inkluderar vanligtvis tre sammankopplade steg: belägg mitten med flytande choklad, lägga till ett dekorativt mönster eller topping och polera ytan till en stabil, attraktiv glans.
Tillverkare som behandlar dessa tre steg som ett enda kontinuerligt arbetsflöde, snarare än isolerade maskiner som bultas ihop, rapporterar konsekvent färre avslag och mer förutsägbar produktion. Den här artikeln tittar på hur varje steg fungerar, vilka processvariabler som spelar roll och hur man utvärderar utrustning för en produktionslinje som behöver en repeterbar, professionell finish.
De tre stadierna av en beläggningslinje
Innan man jämför enskilda maskiner hjälper det att separera efterbehandlingsprocessen i distinkta funktionella zoner. Varje zon har sitt eget temperaturområde, mekanisk verkan och kvalitetsmål.
| Scen | Primär funktion | Typiskt temperaturområde | Kvalitetsrisk vid överhoppning |
|---|---|---|---|
| Beläggning (överdrag) | Applicera ett enhetligt choklad- eller sammansatt skal över mittstycket | 29 till 32 grader C | Kala fläckar, tunn täckning, fotfel |
| Dekorerar | Applicera duggregn linjer, prickar, inneslutningar eller en andra färg | 30 till 33 grader C | Inkonsekvent varumärkesmönster, dålig visuell differentiering |
| Polering | Bygg ett stabilt glansskikt och ta bort ytans dis | Omgivningstemperatur, 18 till 22 grader C | Grumlig finish, fingeravtrycksmärken, kort hylla |
Var och en av dessa zoner kan hanteras av en dedikerad maskin, och sättet de ansluter genom transportsystemet har en direkt effekt på linjehastighet och konsistens. A choklad fontän maskin används ofta uppströms för att hålla smält choklad i kontinuerlig cirkulation och vid en stabil viskositet innan den någonsin når beläggningsgardinen, vilket minskar risken för att temperaturdriften matas in i enrobern.
Vad händer inuti en chokladöverdragslinje
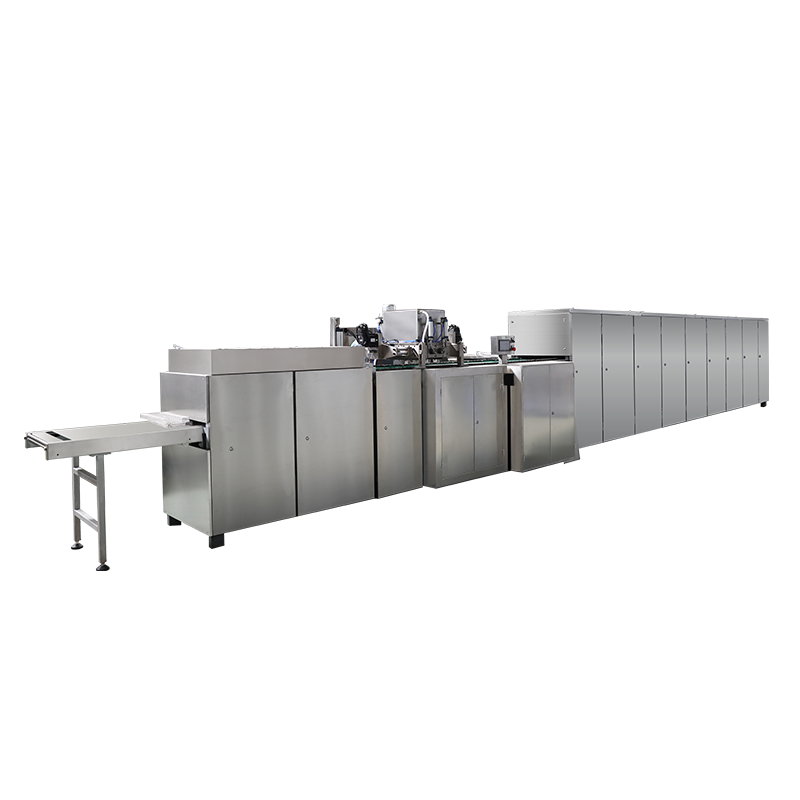
An enrobermaskin fungerar genom att passera mittstycken, såsom kex, nötter, frukt eller formade fyllningar, under en fallande gardin av tempererad choklad. Ett nätbälte bär produkten genom gardinen, sedan under en bottenbeläggningsrulle och slutligen genom en uppsättning luftfläktar eller knivar som kontrollerar skalets tjocklek. Bandhastigheten, gardinvolymen och luftflödet är de tre variablerna som mest påverkar beläggningsvikten.
Kärnfunktionszoner i en omklädningslinje
- Matningssektion: riktar in och placerar mittdelarna innan de går in i gardinen
- Gardin och bottenbeläggningszon: applicerar det primära chokladskiktet uppifrån och nedifrån
- Detaljeringszon: tar bort överflödig choklad och formar beläggningskanten
- Kyltunnel: ställer in skalet genom ett kontrollerat temperaturfall
Den SJP-serien Chocolate Enrobering Linje är uppbyggd kring denna sekvens, och kombinerar en tempererad chokladbehållare, gardinbeläggningshuvud och kyltunnel till en enda ansluten linje. Eftersom behållaren återcirkulerar choklad kontinuerligt undviker linjen de sedimenterings- och flåproblem som uppstår när smält choklad sitter stilla under längre perioder.
Pålitlig chokladförmedling mellan smälttanken, tempereringsenheten och omklädningshuvudet är lika viktigt som själva omklädningshuvudet. Om överföringspumpen eller röret låter chokladen svalna ojämnt, kommer viskositeten vid gardinen att variera och beläggningsvikten kommer att glida över en produktionskörning även om enroberinställningarna aldrig ändras. Detta är en anledning till att enroberingslinjer vanligtvis anges som ett anslutet system snarare än som separata inköpta komponenter.

Hur beläggnings-, dekorations- och poleringsstadierna ansluter
Att förstå det fysiska flödet av produkten genom en mållinje gör det lättare att diagnostisera var ett kvalitetsproblem uppstår. Diagrammet nedan visar den typiska sekvensen från rå mittstycke till polerad, förpackad produkt.
Lägga till identitet genom dekoration
När en produkt har ett fast chokladskal är dekoration det som ger den en visuell identitet på en detaljhandelshylla. Detta kan inkludera en kontrasterande dugglinje, prickmönster, hackade nötter eller smulinneslutningar eller ett tryckt mönster med färgat kakaosmör. Dekoration måste appliceras medan basskalet fortfarande är mottagligt, eftersom choklad som har helt kristalliserat inte kommer att binda ett andra lager ordentligt.
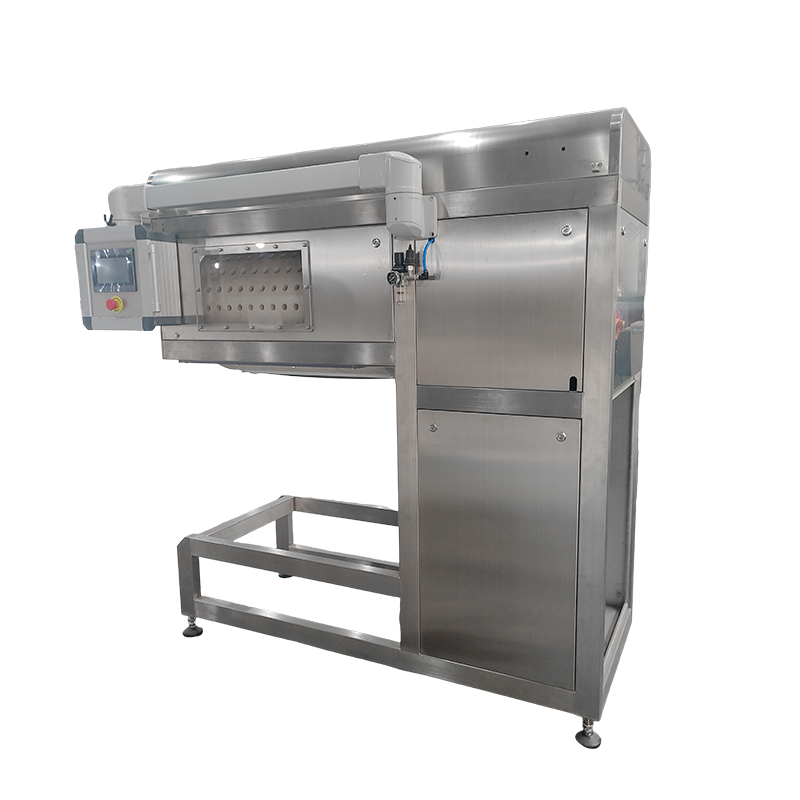
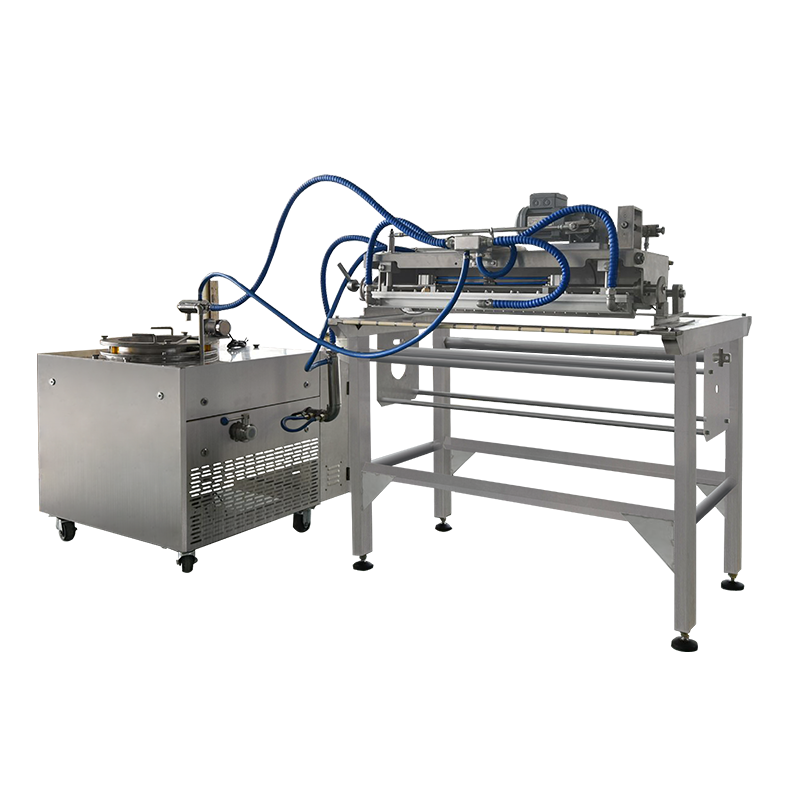
A QLH dekorationsmaskin placeras direkt efter kyltunneln i en omklädningslinje så att basskalet har precis tillräckligt med ytklibbighet för att dekorationsskiktet ska fästa utan att smetas. Munstycksavstånd, linjehastighetssynkronisering med huvudtransportören och materialviskositet påverkar alla hur rent det resulterande mönstret ser ut.
Utöver dugg- och prickmönster använder många linjer också en rembeläggningsmaskin konfiguration för att applicera ett andra helt lager, såsom en färgad sammansatt beläggning över ett baschokladskal, innan dekorationshuvudet lägger till finare detaljer. Detta skiktade tillvägagångssätt är vanligt för säsongs- eller reklamprodukter som behöver en distinkt visuell identitet utan att ändra det underliggande receptet.

Polering: Steget som bestämmer hyllan
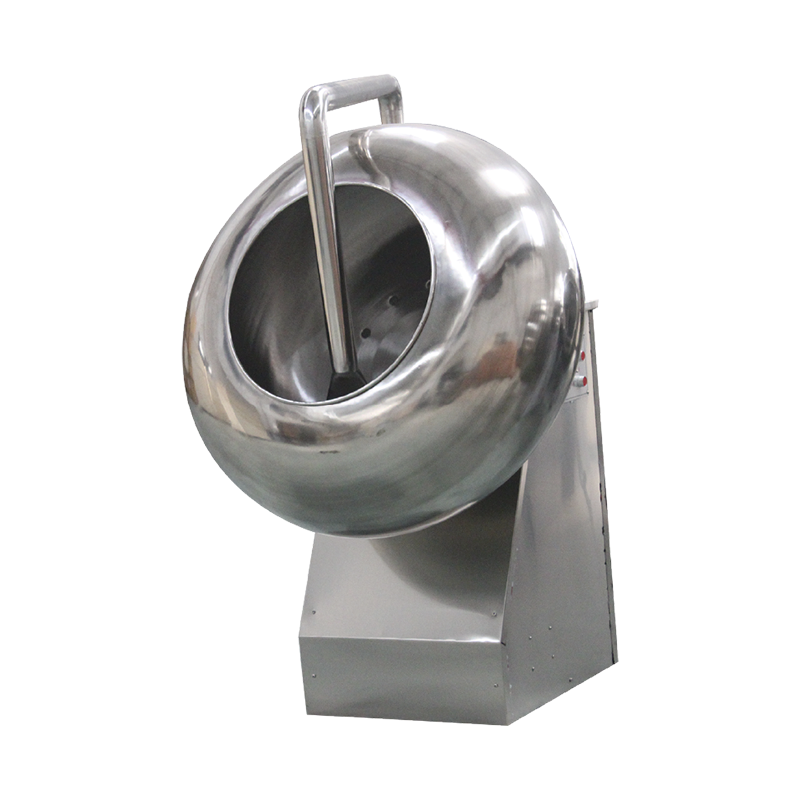
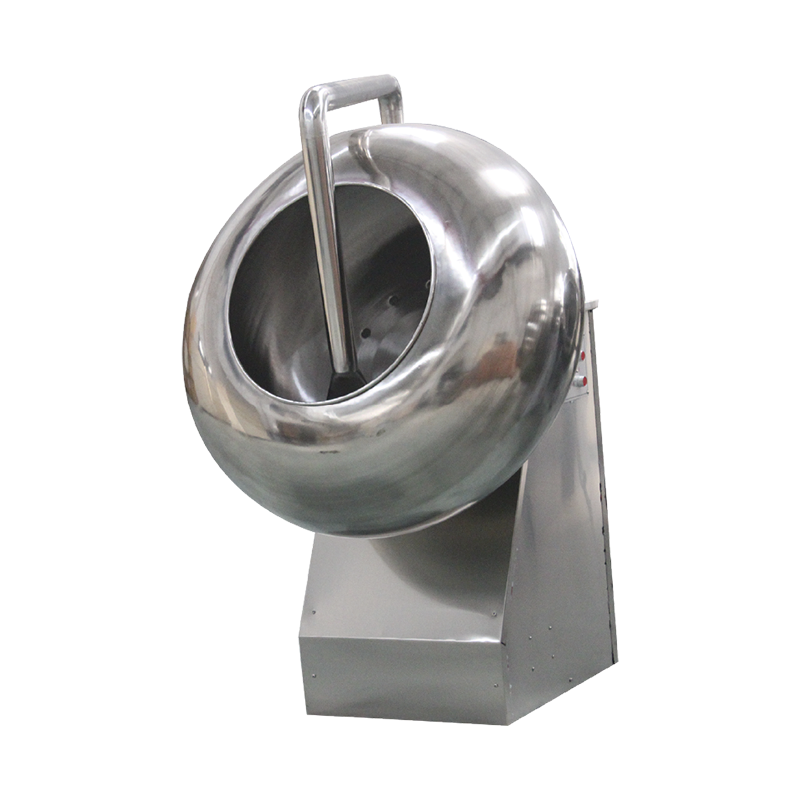
Glans är en av de första sakerna en köpare lägger märke till, och det är också en av de enklaste kvalitetsegenskaperna att förlora under lagring och transport. Polering åtgärdar detta genom att bygga en tunn, stabil film över den belagda produkten, oftast genom en roterande trumprocess som i princip liknar en panoreringsmaskin godis operation, där produkten tumlar försiktigt medan en liten volym polermedel appliceras i kontrollerade doser.
A PGJ-seriens polermaskin fungerar vanligtvis som det sista mekaniska steget före förpackning. Trummans rotationshastighet, uppehållstid och doseringsintervall måste anpassas till den specifika produktens storlek och form, eftersom överdimensionerade eller oregelbundna bitar poleras ojämnt om trumhastigheten är inställd för ett mindre, mer enhetligt föremål.
| Polering Variable | Effekt om Too Low | Effekt om för hög |
|---|---|---|
| Trummans rotationshastighet | Ojämn glansfördelning | Ytans nötning, flisade kanter |
| Uppehållstid | Ofullständig filmbildning | Överskottsuppbyggnad, klibbig yta |
| Polering agent dosage | Matt, fläckig finish | Klibbiga bitar som klumpar ihop sig |
Detta steg fungerar också som generellt godisbeläggningsutrustning för pannerade godsaker utöver choklad, inklusive sockerpannerade nötter och dragéliknande produkter, eftersom trummekanismen och doseringsprincipen är i stort sett desamma oavsett beläggningsmaterial.
Jämföra utrustningsroller i en överblick
Den table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| Utrustning | Position i linje | Huvudutgång |
|---|---|---|
| Choklad Enrobing Line | Efter bildandet av mittstycket, innan kyltunneln | Enhetlig täckning av basskalet |
| Dekorerar Machine | Efter kyltunneln, före slutlig sättning | Mönster, duggregn eller andra färgskikt |
| Polering Machine | Sista steget innan förpackning | Stabil glans och ytskydd |
När du lägger ut en ny mållinje, lämna ett justerbart avstånd mellan kyltunnelns utgång och dekorationshuvudet. Produkt som kommer ut ur tunneln för varm kommer att smeta under ett dekorationsmunstycke, medan produkt som har svalnat för långt inte kommer att ta emot ett andra lager rent.
Vanliga ytdefekter och deras troliga källa
De flesta synliga beläggningsdefekter kan spåras tillbaka till en av ett litet antal processvariabler. Att granska mönstret för en defekt, snarare än defekten ensam, pekar vanligtvis på det ansvariga stadiet.
- Gråaktiga streck eller blommar : vanligtvis kopplat till dålig tempereringskontroll innan chokladen når överdragsgardinen, eller till temperaturcykler under förvaring efter förpackning
- Tunna eller kala fläckar på skalet : orsakas ofta av gardinvolym som är för låg i förhållande till bälteshastighet, eller av mittstycken som är för kalla när de går in i gardinen
- Vågiga eller brutna dekorationslinjer : vanligtvis ett synkroniseringsproblem mellan dekorationshuvudet och huvudtransportörens hastighet
- Matt eller fläckig glans efter polering : spåras ofta till inkonsekvent dosering av polermedlet eller en trumhastighet som inte matchar produktstorleken
- Produkten håller ihop efter polering : vanligtvis resultatet av överskott av polermedel i kombination med otillräcklig uppehållstid eller torktid
Eftersom dessa steg är sammankopplade, uppstår inte alltid en defekt som uppstår vid poleringssteget. Ett skal som var något underbelagt vid överdragningsstadiet, till exempel, kan lämna en ojämn ytstruktur som ingen poleringsjustering kommer att korrigera helt.
Praktiska underhållsvanor för konsekvent produktion
Efterbehandlingsutrustning körs med rörliga bälten, roterande trummor och kontinuerligt cirkulerande flytande choklad, som alla behöver rutinmässig uppmärksamhet för att hålla jämn kvalitet under långa produktionsserier.
- Rengör beläggningsgardinen och bottenvalsen i slutet av varje skift för att förhindra att rester ansamlas som ändrar beläggningsvikten över tiden
- Kontrollera bältesspänningen på omklädnings- och kylsektionerna varje vecka, eftersom ett hängande bälte ändrar uppehållstid under gardinen
- Inspektera dekorationsmunstycken dagligen för partiella blockeringar, vilket är en vanlig och ofta förbisedd orsak till inkonsekventa duggmönster
- Kalibrera doseringspumpen för poleringsmedel enligt ett fast schema istället för att vänta på att ett synligt glansproblem ska dyka upp
- Logga temperaturavläsningar för anlöpningsenheten så att gradvis drift kan fångas innan det påverkar en hel produktionssats
Vanliga frågor
F1: Vad är skillnaden mellan enrobering och panorering som beläggningsmetoder?
Enrobing applicerar en beläggning genom att föra produkten under en fallande gardin av flytande choklad, vilket passar bitar som behöver ett fullt, jämnt skal. Panorering applicerar beläggning i tunna lager medan produkten tumlas i en roterande trumma, vilket passar mindre bitar eller applikationer där ett tunnare, byggbart lager är att föredra.
F2: Hur är dekorationen tidsinställd i förhållande till kyltunneln?
Dekoration appliceras vanligtvis kort efter att basskalet lämnar kyltunneln, medan ytan fortfarande har en liten klibbighet. Detta gör att dekorationsskiktet binder sig utan att basskalet tappar sin form eller att dekorationen smetar ut vid kontakt.
F3: Varför minskar polering ibland glansen istället för att förbättra den?
Detta händer vanligtvis när polermedelsdosen är för hög för den tillgängliga uppehållstiden, vilket ger en ojämn eller klibbig film snarare än en slät. Att minska dosen något eller förlänga uppehållstiden löser vanligtvis problemet.
F4: Kan en linje hantera flera produktformer utan större förändringar?
Många efterbehandlingslinjer kan hantera ett rimligt utbud av former med enbart bälteshastighet och gardinvolymjusteringar. Betydande förändringar i styckestorlek eller vikt kräver dock vanligtvis justering av trumhastigheten på poleringssteget och munstyckshöjden även på dekorationssteget.
F5: Vad får beläggningsvikten att glida under en lång produktionskörning?
Gradvis temperaturdrift i den recirkulerande chokladbehållaren är den vanligaste orsaken, eftersom viskositeten ändras med temperaturen även inom ett smalt område. Regelbundna temperaturkontroller vid ridån, inte bara vid smälttanken, hjälper till att fånga upp detta innan det påverkar utbytet.