

Hur tankar, fettsmältare och pumpar håller en chokladproduktionslinje igång utan att tappa humöret
Varför utrustningskontinuitet är viktigare än någon enskild maskin
En chokladproduktionslinje misslyckas sällan eftersom en maskin är dåligt byggd. Det misslyckas vid luckorna mellan maskiner, där massan sitter för länge, kyls ojämnt eller trycks igenom ett rör tillräckligt snabbt för att klippa isär kristallstrukturen, ett härdningsskede som precis har använts för att skapa. Alla som har gått en medelstor konfektyrplanta känner till mönstret: tempereringskurvan ser perfekt ut på avläsningen, men de färdiga stängerna blommar fortfarande på hyllan tre veckor senare. Orsaken är nästan aldrig humöret i sig. Det är vad som hände med chokladen efter att den lämnade tempereringsmaskinen och innan den nådde formen.
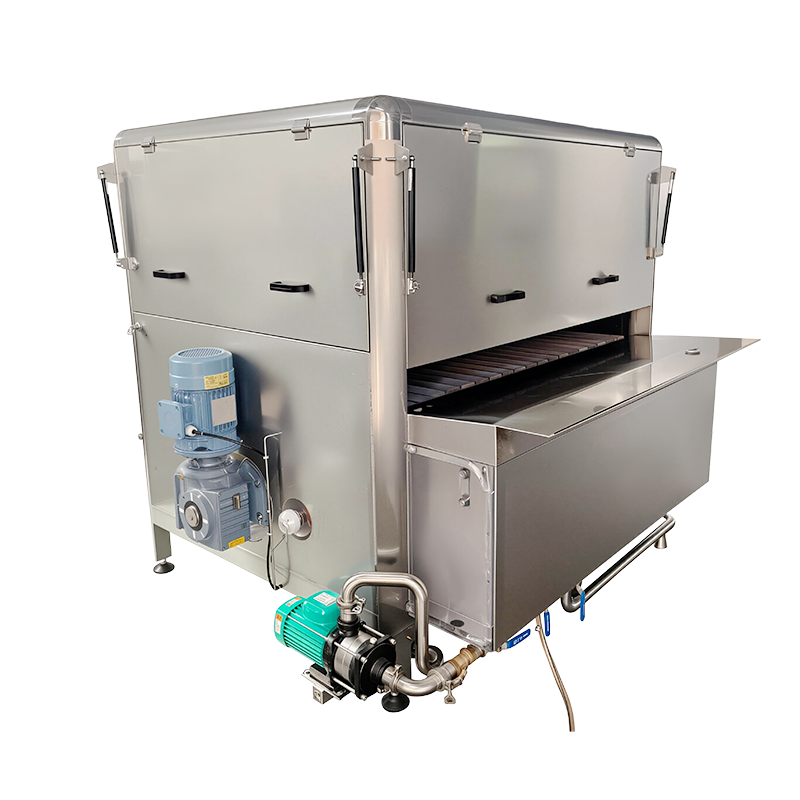
Det är här lagringstankar, fettsmältningstankar och överföringspumpar tjänar sin plats i raden. De är bindväven i en chokladbearbetningsmaskinlayout, och deras jobb är oglamoröst men oförlåtande: håll massan vid rätt temperatur, håll den i rörelse i rätt hastighet och stör kristallgittret så lite som möjligt medan du gör det.
Kärnutrustningskedjan bakom varje härdat stång
Innan man tittar på varje maskin individuellt, hjälper det att se var den sitter i förhållande till de andra. Tabellen nedan visar den typiska sekvensen som finns i en chokladbearbetningslinje, från beredning av råfett till den punkt där tempererad massa når en form, enrober eller en display choklad fontän maskin för detaljhandelsservice.
| Scen | Typisk utrustning | Primär roll | Risk för fel vid överhoppning |
|---|---|---|---|
| Fettpreparat | RYJ fettsmältningstank | Smälter kakaosmör eller sammansatt fett till en enhetlig vätska | Olösta fettkristaller bär igenom hela satsen |
| Masslagring | QBJ Series Choklad Hållande tank | Buffertar volym mellan blandning och temperering, håller massan vid en stabil förtemperering | Temperaturdrift orsakar ojämn anlöpning nedströms |
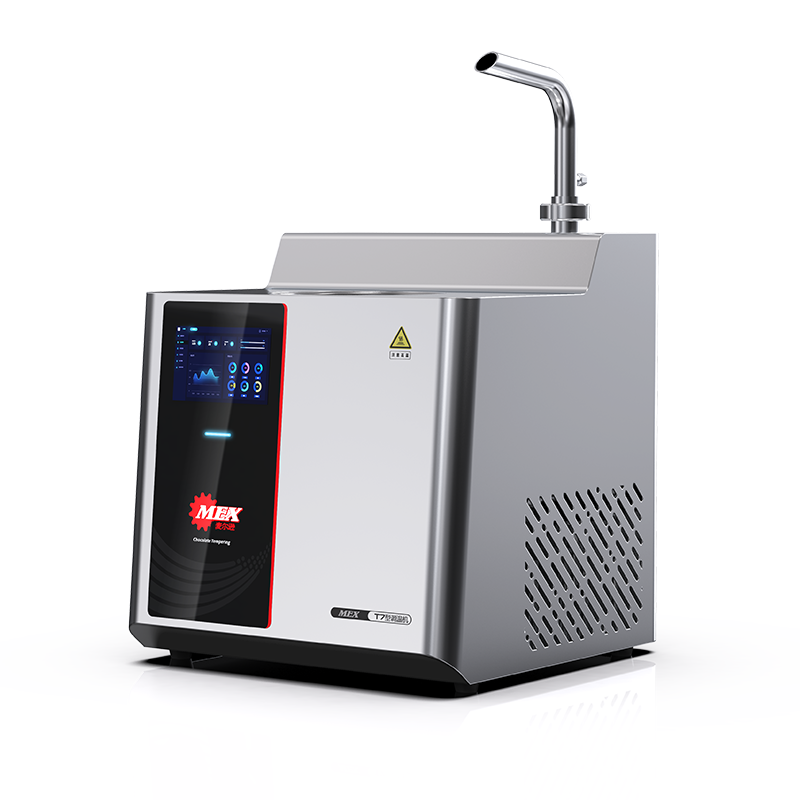
| Härdning | Kontinuerlig eller satsvis tempereringsmaskin för choklad | Bygger ett kontrollerat förhållande av stabila kakaosmörkristaller | Chokladset matta, mjuka eller med synliga streck |
| Överföring | DTJ Chokladpump | Flyttar härdad massa till formar, enrobers eller fontäner utan skjuvskador | Överskott av skjuvning bryter kristallfrön, vilket tvingar fram återtempering |
| Formning eller omklädning | Insättare, enrober eller fontänenhet | Formar och täcker slutprodukten | Dålig flödeskontroll leder till viktvariationer och ytdefekter |
Varje steg i denna kedja beror på det som föregår den som håller sin temperatur och konsistens. En väl specificerad industriell chokladhärdningsmaskin kan fortfarande producera inkonsekvent effekt om tanken som matar den levererar massa vid fluktuerande temperaturer, eller om pumpen som flyttar den färdiga produkten agiterar den för aggressivt på vägen till formen.
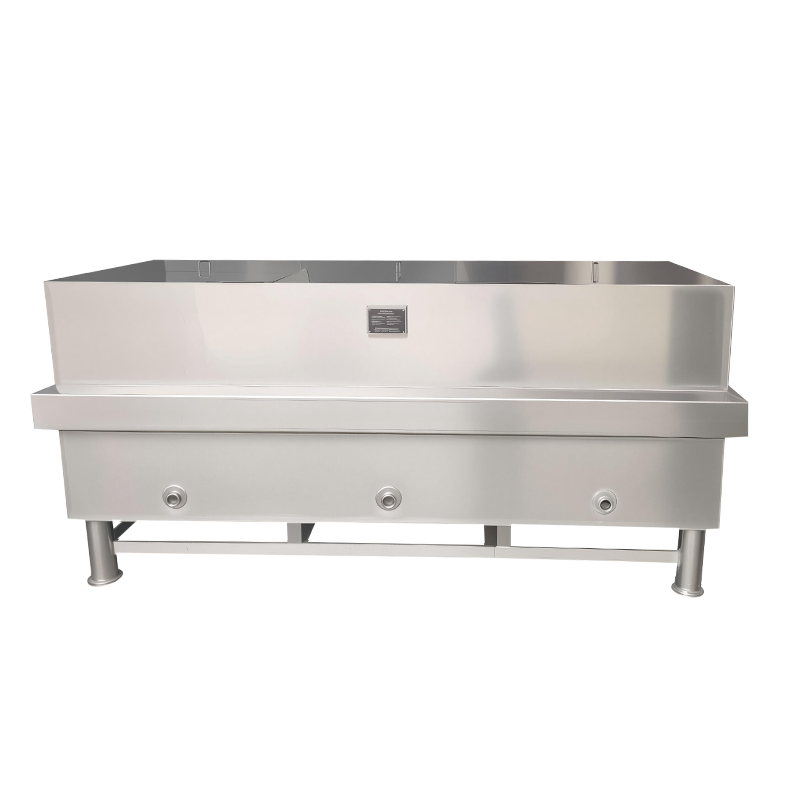
QBJ Series Chocolate Holding Tank: Bufferten som skyddar temperaturstabilitet
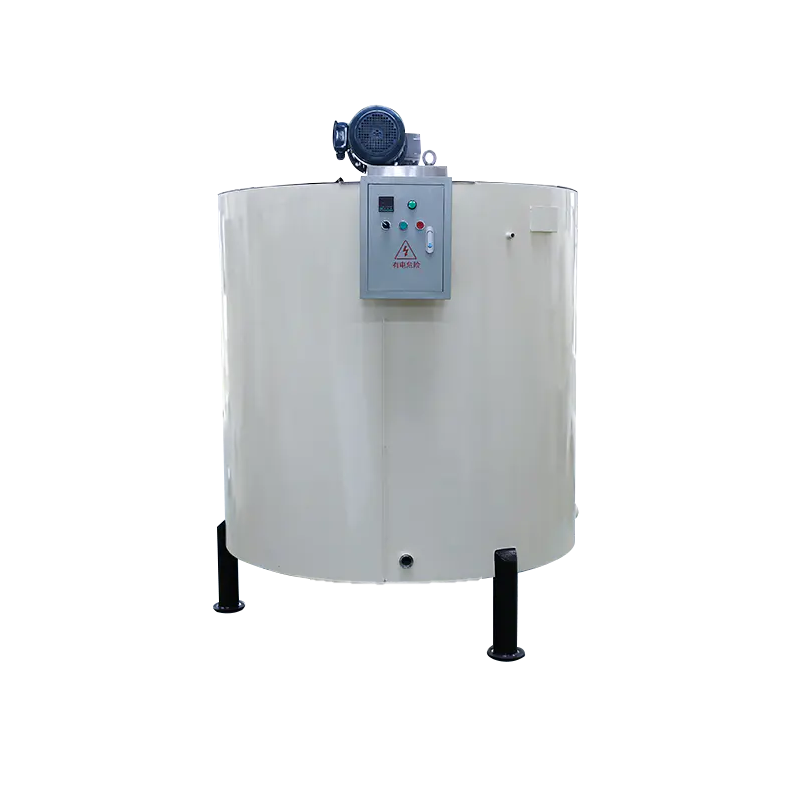
En förvaringstank ser enkel ut från utsidan: ett mantlat kärl med en omrörare och en temperaturregulator. I praktiken utför den tre jobb samtidigt. Den lagrar massproducerad snabbare än tempereringssteget kan förbruka den, den håller massan i ett smalt temperaturband så att tempereringsmaskinen får konsekvent input, och den förhindrar sedimentering av kakaofastämnen och sockerpartiklar genom kontinuerlig låghastighetsomröring.
Typiska specifikationer ses i medelstora operationer
- Hållbarheten varierar i allmänhet från 300 liter för pilotlinjer upp till 3 000 liter eller mer för kontinuerlig produktion
- Vatten- eller oljemantel för att hålla massan i intervallet 40 till 45 grader innan härdning
- Omrörare med låg skjuvning av skrapade ytor som förhindrar vidbränning längs tankväggen
- Bottenmonterade eller sidomonterade uttag anslutna direkt till överföringspumpar
Varför underdimensionering av en lagringstank orsakar nedströmsproblem
När en uppehållstank är underdimensionerad i förhållande till batchproduktion, slutar operatörerna att cykla den tom och full upprepade gånger. Varje påfyllning introducerar en bit färsk, varmare massa i choklad som redan stabiliserats vid tempererad temperatur. Tempereringsmaskinen får då en inkonsekvent matning, och den färdiga produkten visar synliga variationer från en körning till nästa, även om inget på själva tempereringsenheten har förändrats.
RYJ fettsmältningstank: Förbereder kakaosmör innan det någonsin når mixern

Kakaosmör och många sammansatta fetter kommer till en växt i fasta block eller flingor. Innan de kan komma in i ett recept måste de smältas jämnt, utan att bränna och utan att hålla på hög värme tillräckligt länge för att bryta ned smakföreningar. Det är det specifika jobbet för en fettsmältningstank, och det är en separat maskin från en uppsamlingstank eftersom temperatur- och omrörningskraven är olika.
| Parameter | Typiskt intervall | Anledning |
|---|---|---|
| Smälttemperatur | 45 till 55 grader | Tillräckligt hög för att göra fettkristaller fullständigt flytande, tillräckligt låg för att undvika oxidation |
| Uppvärmningsmetod | Indirekt mantel, vatten eller ånga | Förhindrar direkta lågor som bränner fett |
| Omrörningshastighet | Låg till måttlig | Jämn värmefördelning utan inblandning av luft |
| Batchcykel | Beror på volym och jackans yta | Större tankar behöver proportionellt längre smältcykler |
En vanlig förbiseende i mindre anläggningar är att använda en enda universaltank för både fettsmältning och masslagring. Detta fungerar vid låga volymer, men när genomströmningen ökar blir det en flaskhals, eftersom tanken bara kan göra ett jobb åt gången. Separera de två funktionerna, med en dedikerad RYJ fettsmältningstank inmatning i en uppsamlingstank, låter fettberedningen löpa kontinuerligt medan uppsamlingstanken försörjer tempereringssteget utan avbrott.
DTJ Chokladpump: Flytta tempererad massa utan att ångra tempereringen

Härdning bygger en specifik population av stabila kakaosmörkristaller i ett smalt fönster av tid och temperatur. När den strukturen väl finns, kan mekanisk stress bryta isär den innan den någonsin når en form. Det är därför pumpen som används efter anlöpning är lika viktig som själva anlöpningsmaskinen.
Vad skiljer en pump av chokladkvalitet från en generisk vätskepump
- Positiv deplacementdesign som förflyttar massa med en kontrollerad, jämn hastighet snarare än genom höghastighetshjul
- Mantlad hölje för att hålla pumpkroppen vid tempererad temperatur, vilket förhindrar lokal kylning som kan sådd ut oönskade kristaller inuti pumpen
- Breda inre spelrum som minimerar skjuvning jämfört med pumpar avsedda för tunnare vätskor
- Sanitär, lätt demonterad konstruktion för rengöring mellan produktkörningarna
A DTJ Chocolate Pump Att sitta mellan en härdningsmaskin och en insättare gör ett tyst men kritiskt arbete: att hålla flödeshastigheten tillräckligt konsekvent så att insättningsvikterna håller sig inom toleransen, samtidigt som skjuvningen hålls tillräckligt låg för att temperamentet överlever resan.
Där en chokladtempereringsmaskin passar in i den större linjen
A choklad tempereringsmaskin är det stadium som faktiskt skapar kristallstrukturen allt nedströms beror på. Processen flyttar i allmänhet massan genom tre kvalitativa faser snarare än ett enda temperatursteg: en initial avkylningsfas som uppmuntrar flera kristallformer att utvecklas, en kontrollerad återuppvärmningsfas som smälter bort de mindre stabila formerna, och en sista hållfas som lämnar endast den stabila formen intakt. Kontinuerliga tempereringsmaskiner automatiserar denna kurva för högvolymslinjer, medan batchhärdningsmaskiner passar mindre eller mer varierande produktionsserier.
Industriell kontra småformat härdningsutrustning
Inte varje applikation behöver en hel kontinuerlig linje. A kommersiell chokladtempereringsmaskin dimensionerad för ett bageri eller konfektyrverkstad kan hantera 15 till 50 kg per parti, medan en industriell chokladhärdningsmaskin matning av en omklädningslina kan hantera flera hundra kilo per timme. Till och med en bänkskiva choklad fontän maskin används för evenemangscatering bygger på samma underliggande princip i mycket mindre skala: den behöver choklad som redan har tempererats eller speciellt framtagen för att förbli flytande och glansig medan den cirkulerar, eftersom en fontän i sig inte är designad för att bygga temperament från rå massa.
Välja chokladbearbetningsmaskiner för olika produktionsvolymer
Att välja tankstorlekar, smältkapacitet och pumpspecifikationer bör utgå från faktisk daglig genomströmning snarare än maskinspecifikationerna enbart. Följande tillvägagångssätt är ett praktiskt sätt att dimensionera en linje:
- Beräkna de maximala kilogram färdig produkt som behövs per skift och arbeta sedan bakåt till rå massavolym inklusive förväntat avfall och omarbetning
- Dimensionera fettsmältningstanken för att slutföra en hel smältcykel inom ett produktionsskift, med marginal för rengöringstid
- Dimensionera uppsamlingstanken för att buffra minst en tempereringscykel av volym, så att tempereringen aldrig blir torr när smälttanken fortfarande arbetar
- Anpassa pumpens flöde till insugningshastigheten för deponeraren eller enrober, inte till tankens utloppskapacitet, eftersom det långsammaste nedströmssteget bestämmer takten för hela linjen
- Bekräfta att manteltemperaturkontroll över tank, pump och anslutningsrör är konsekvent, eftersom en enda kall plats var som helst i överföringsbanan kan så oönskade kristaller
Snabbreferens efter anläggningsskala
| Typ av anläggning | Ca. Daglig produktion | Hållartank Range | Pumptyp |
|---|---|---|---|
| Hantverkare eller bageriverkstad | Under 200 kg | 100 till 500 liter | Liten positiv deplacement, manuell kontroll |
| Mellanstor konfektyrfabrik | 200 till 2 000 kg | 500 till 1 500 liter | Mantlad positiv deplacement, automatiserad flödeskontroll |
| Industrilinje med hög volym | Över 2 000 kg | 1 500 till 3 000 liter eller flera tankar | Flera synkroniserade pumpar som matar parallella avsättare |
Vanliga integrationsmisstag som undergräver annars bra utrustning
De flesta temperamentsrelaterade kvalitetsklagomål går tillbaka till en handfull återkommande problem i hur utrustning är ansluten snarare än själva maskinerna:
- Oisolerat eller omantlat rör löper mellan lagringstanken och härdningsmaskinen, vilket möjliggör lokal kylning
- Pumphastigheten inställd högre än nödvändigt, introducerar skjuvning som bryter stabila kristaller direkt efter anlöpning
- Hålltankar som lämnas delvis tomma under långa perioder, vilket gör att en temperaturgradient kan bildas mellan ytan och tankväggen
- Smälttankar arbetade över det rekommenderade intervallet för att påskynda cykeltiden, vilket riskerar fettnedbrytning och bismaker
- Rengöringsscheman som inte tar hänsyn till fettrester som byggs upp i pumpavstånd, vilket gradvis minskar flödesnoggrannheten
- Blanda fettsatser av olika ursprung i samma smältcykel utan att ta hänsyn till olika smältpunkter
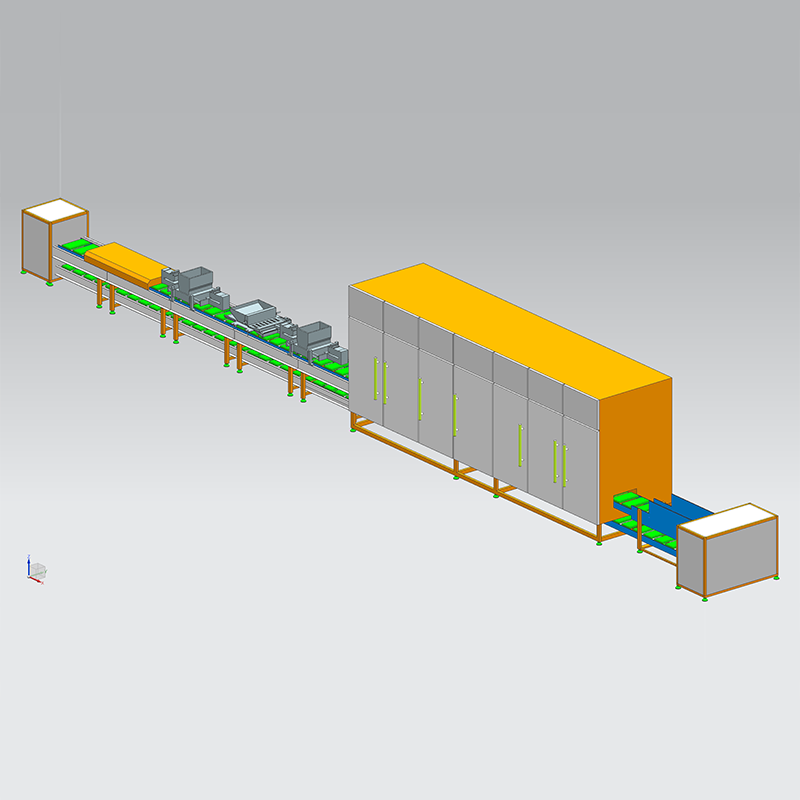
En förenklad bild av överföringsvägen
Diagrammet nedan visar en typisk sekvens från fettberedning till en färdig, gjuten produkt, och visar var varje utrustningsdel sitter i förhållande till de andra.
Underhålls- och hygienrutiner som bevarar utrustningens noggrannhet
Chokladbearbetningsmaskiner misslyckas inte plötsligt i de flesta fall; det driver. En pump som en gång levererade exakta flödeshastigheter levererar gradvis något mindre när interna spelrum slits eller när rester byggs upp. En uppsamlingstank som en gång upprätthöll en tät temperaturkontroll driver som mantelskala minskar värmeöverföringseffektiviteten. Regelbundna underhållsintervall fångar upp denna drift innan den visar sig som ett produktfel.
| Komponent | Rekommenderad kontroll | Frekvens |
|---|---|---|
| Tankjacka | Verifiera den faktiska massatemperaturen mot styrenhetens avläsning | Varje vecka |
| Smälttankomrörare | Inspektera för slitage och bekräfta jämn smältfördelning | Månadsvis |
| Överföring pump seals | Kontrollera om det finns läckage och slitage på internt spel | Månadsvis |
| Piping och mantlade linjer | Bekräfta inga kalla fläckar med yttemperaturkontroller | Varje vecka |
| Fullständig systemrengöring på plats | Spola bort resterande fett och sockeransamlingar | Per produktbyte eller dagligen |
Vanliga frågor
F1: Vad är skillnaden mellan en uppehållstank och en fettsmältningstank?
En uppsamlingstank lagrar färdig chokladmassa vid en stabil förtemperering och buffrar volymen mellan produktionsstegen. En fettsmältningstank har ett separat syfte: den gör fast kakaosmör eller sammansatt fett flytande vid en högre temperatur innan det fettet införlivas i ett recept. Att använda en tank för båda jobben fungerar endast vid låga produktionsvolymer.
F2: Varför spelar pumpval någon roll om anlöpningsmaskinen redan gjorde sitt jobb korrekt?
Tempererad choklad bär en delikat population av kristallfrön. En pump med hög skjuvning eller inkonsekvent flöde kan fysiskt bryta isär den strukturen under överföring, vilket tvingar operatörer att anlöpa massan eller acceptera en finish av lägre kvalitet, även om själva anlöpningssteget utfördes korrekt.
F3: Kan en chokladfontänmaskin temperera choklad på egen hand?
Generellt nej. En chokladfontänmaskin är utformad för att hålla redan flytande choklad cirkulerande med ett konsekvent, glansigt flöde för visning eller servering. Den är inte byggd för att köra en hel tempereringskurva, så chokladen som används i en fontän är vanligtvis förtempererad eller speciellt framtagen för att hålla sig flytande utan en fullständig tempereringscykel.
F4: Hur ofta ska en uppsamlingstank tömmas och rengöras helt?
Detta beror på produktionsschema och produktbyten, men de flesta anläggningar kör en fullständig rengöringscykel åtminstone dagligen, och alltid mellan olika chokladtyper eller allergenprofiler, för att förhindra korskontaminering och uppbyggnad av rester som kan påverka temperaturkontrollen över tiden.
F5: Vad orsakar ojämn smältning i en fettsmältningstank?
Ojämn smältning orsakas vanligtvis av otillräcklig omrörning, ojämn mantelvärme över tankytan eller överbelastning av tanken utöver dess nominella kapacitet så att de yttre skikten smälter före mitten. Att matcha satsstorleken till tankens nominella smältkapacitet löser de flesta av dessa fall.
F6: Hur vet jag om min nuvarande utrustningslayout är underdimensionerad för min produktionsvolym?
Vanliga tecken är att anlöpningsmaskinen får slut på matning mellan batcherna, frekventa temperaturfluktuationer i förvaringstanken när den cyklar tom och full, eller att överföringspumpen behöver köras med ovanligt hög hastighet för att hålla jämna steg med nedströms gjutning eller omklädningsutrustning.