

1. Inledning: De tre pelarna i modern chokladmassaraffinering
Industriell chokladproduktion är beroende av en exakt sekvens av mekaniska och termiska operationer som omvandlar rå kakao, sockerkristaller och fetter till en slät, homogen pasta. Effektiviteten av denna omvandling beror starkt på tre kritiska steg: minskning av sockerpartikelstorlek , fett flytande och blandning , och mikromalning av kakaonibs och torra ingredienser . När dessa steg inte är optimerade möter tillverkarna förlängda conchningstider, högre energiförbrukning och slutprodukter med grusig munkänsla eller inkonsekvent viskositet.
Den här guiden fokuserar på praktiska, datadrivna metoder för att förbättra kakaoinmatningshantering och massraffinering genom strategisk användning av industriella pulveriserare, smälttankar och kulkvarnssystem. Vi kommer att undersöka varje utrustningskategoris roll när det gäller att uppnå målpartikelstorleksfördelningar (vanligtvis 18-30 mikron för premiumchoklad) samtidigt som genomströmningshastigheter överstiger 500 kg/h i kontinuerliga linjer.
Utifrån driftsdata som samlats in från medelstora konfektyrfabriker presenterar följande avsnitt mätbara förbättringar i raffineringseffektivitet när processparametrar är korrekt kalibrerade. Till exempel kan en minskning av sockerpartikelstorleken från 200 mikron till 40 mikron före blandning förkorta den efterföljande kulmalningstiden med upp till 35 procent.
2. Råmaterialberedning: Kakaoinmatning och sockerpulverisering
Kakaoinmatning – massflödet av kakaonibs, kakaolut och socker in i raffineringslinjen – bestämmer konsistensen på den mellanliggande uppslamningen. Variation i matningshastigheter eller partikelstorleksfördelning orsakar fluktuationer i malningseffektivitet nedströms. En stabil inmatning kräver två parallella processer: socker pulveriseras till ett fint pulver, medan kakaoluten hålls flytande genom temperaturkontroll.
2.1 Höghastighetssockerpulverisering: uppnå konsekvent pulverflöde
Granulerat socker kommer vanligtvis in i processen med en medelpartikelstorlek på 400-600 mikron. Utan förfräsning överbelastas dessa stora kristaller kulkvarnen, vilket leder till lokal överhettning och ojämn storleksminskning. Den SFJ High Speed Sugar Pulverizer åtgärdar detta genom att använda en stift-skivslipmekanism som arbetar med spetshastigheter som överstiger 100 m/s. Vid denna hastighet spricker sockerkristaller längs klyvningsplanen, vilket ger ett fint pulver med 90 procent av partiklarna under 100 mikron.
Fältdata från en konfektyrfabrik som bearbetade 2,5 ton socker per skift visade att byte till en höghastighetspulveriserare minskade det förmalda sockrets D90 (90:e percentilens partikelstorlek) från 210 mikron till 74 mikron. Detta finare sockerpulver gjorde det möjligt för den nedströms kulkvarnen att uppnå en slutlig chokladmassa D90 på 22 mikron på bara 3,5 timmar – en minskning med 1,2 timmar jämfört med att använda omalt socker.
Viktiga driftsparametrar för sockerpulverisering:
- Rotorspetshastighet: 90-110 m/s (justeras baserat på sockerhårdhet)
- Klassificeringshastighet: 2000-4000 rpm för att styra toppsnittets storlek
- Luftflöde: 1200-1800 m³/h för att förhindra skärmbländning
- Målpartikelstorlek: D90 ≤ 80 mikron för mjölkchoklad; ≤ 60 mikron för mörk choklad
Operatörer bör övervaka strömförbrukning och lagertemperaturer noggrant. En ökning av strömdragningen med mer än 15 procent över baslinjen indikerar antingen slitna slipstift eller överdriven fukt i sockret (över 0,5 procent). Att införliva en avfuktad lufttillförsel till pulverisatorn kan minska fuktrelaterad agglomerering.
3. Fettflyttning och massblandning: Rollen av temperaturkontrollerad smältning
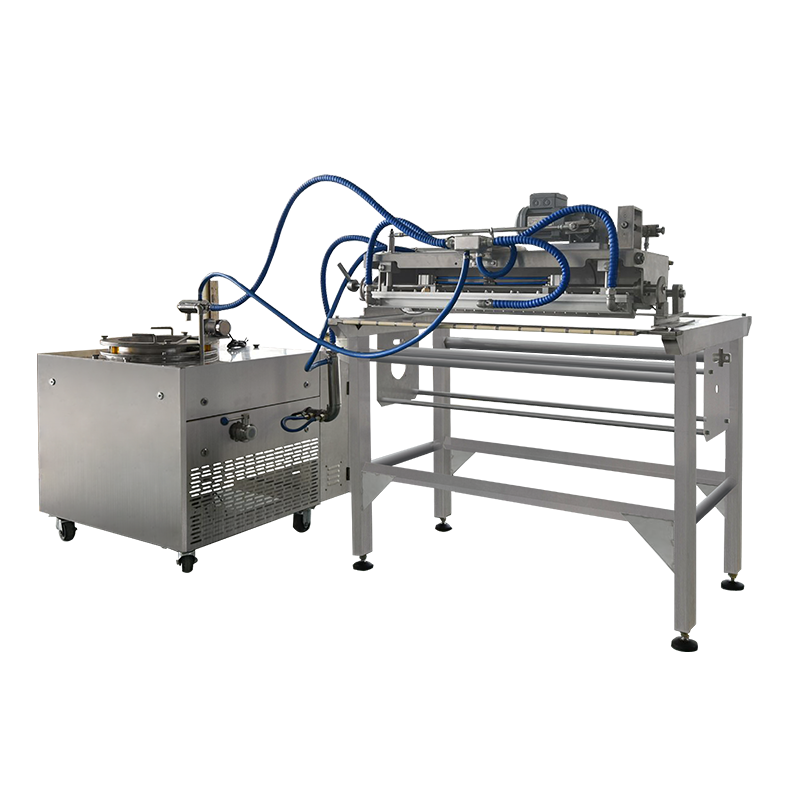
Kakaosmör och andra vegetabiliska fetter måste vara helt flytande innan de kan belägga fasta partiklar enhetligt. Fett som förblir delvis kristallint leder till dålig spridning och agglomerat som överlever raffineringsprocessen. Den RYJ fettsmältningstank integrerar ett mantlat värmesystem med en lågskjuvningsomrörare för att smälta fetter samtidigt som deras polymorfa stabilitet bevaras.
3.1 Kontinuerlig fettsmältning och masstillförsel
Moderna smälttankar arbetar i ett kontinuerligt läge: fettblock eller flingor kommer in i ena änden, passerar över uppvärmda ytor (vatten- eller termiska oljemantel vid 50-60°C) och går ut som en klar vätska. En kritisk designfunktion är värmeväxlingsarea till volymförhållande – helst över 12 m²/m³ för snabb smältning utan lokala hot spots. RYJ-tanken uppnår detta genom en fördjupad mantel och interna bafflar som främjar turbulent flöde.
I ett praktiskt fall minskade en tillverkare som producerade 800 kg/h mörk choklad fettsmältningstiden från batch till kontinuerlig bearbetning. RYJ-tanken bibehöll fettutgångstemperaturen vid 45°C ± 1,5°C, med en uppehållstid på 18 minuter. Denna konsekventa fettinmatning eliminerade det tidigare problemet med undersmälta fettpartiklar som uppträdde som fläckar i den slutliga chokladen.
Massleveranspumpintegration
Efter smälttanken överför en lobpump eller progressiv hålighetspump det flytande fettet till blandningskärlet där det kombineras med sockerpulver och kakaomassa. Pumpen måste ge ett pulsationsfritt flöde för att undvika medryckning av luft. Kugghjulspumpar med frekvensomriktare rekommenderas, som håller utloppstrycket mellan 2-4 bar.
| Parameter | RYJ fettsmältningstank Typical Range | Effekt på raffinering |
|---|---|---|
| Smälttemperatur | 45-55°C (kakaosmör) | Säkerställer fullständig flytning utan att försämra smaken |
| Omrörarhastighet | 20-40 rpm | Förhindrar fettskiktning och påskyndar värmeöverföringen |
| Uppehållstid | 15-30 minuter | Balanserar smälteffektivitet och termisk stabilitet |
| Fettutlopp fukt | < 0,1 procent | Minimerar viskositetsförändringar i den slutliga massan |
4. Partikelstorleksminskning med kulkvarnssystem
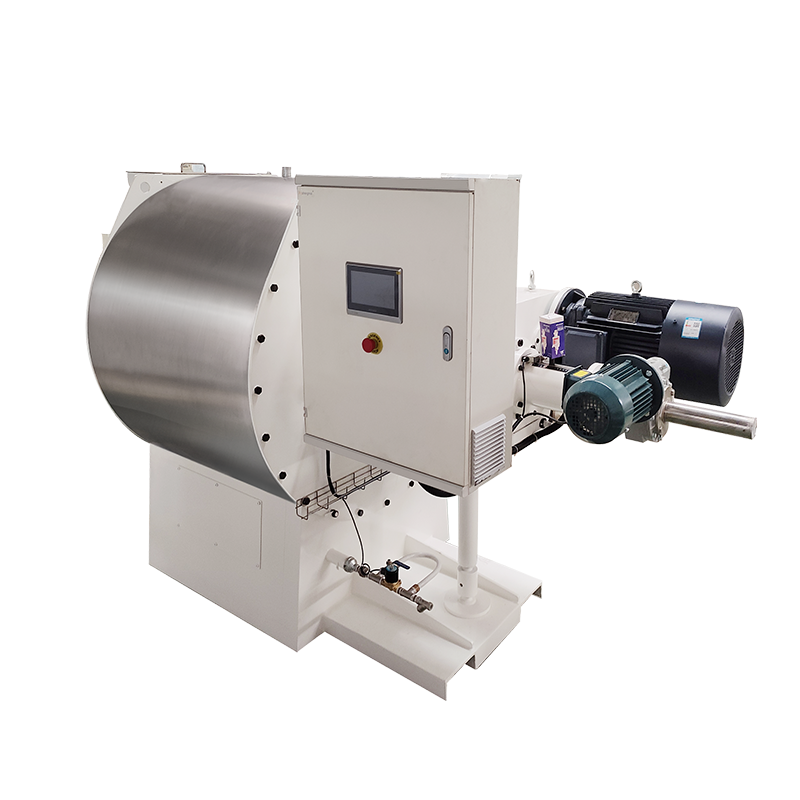
Kulmalning är fortfarande den mest använda tekniken för att reducera fasta partiklar i chokladmassan från flera hundra mikron ner till målområdet 15-35 mikron. Den QMJ Series Chocolate Ball Mill (ny) innehåller flera innovationer för att förbättra mikrofräsningseffektiviteten: en horisontell malkammare med omrörararmar, en dynamisk separator och ett slutet kylsystem.
4.1 Hur QMJ Kulkvarn uppnår överlägsen chokladmalning
Kulkvarnsmaskinen för choklad arbetar på principen om högenergipåverkan och nötning. Inom en stationär cylindrisk kammare sätts kulor av kromlegerade stål (diameter 8-15 mm) i rörelse av en central omröraraxel med skiv- eller stifthjul. Chokladmassan pumpas kontinuerligt genom bädden av malmedel. Partiklar spricker inte bara av direkta boll-partikel-boll-kollisioner utan också av skjuvkrafter som genereras mellan rörliga kulor och kammarväggen.
Data från en sats på 1500 kg mjölkchoklad visade att användningen av den nya QMJ-serien minskade den specifika energiförbrukningen per ton raffinerad massa med 18 procent jämfört med en konventionell vertikal kulkvarn. Förbättringen härrör från en modifierad omrörargeometri som skapar en mer enhetlig kulfördelning och minskar döda zoner. Slutlig partikelstorleksfördelning visade en D50 på 16 mikron och en D90 på 27 mikron efter 4 timmars recirkulationsmalning.
4.2 Mikrofräsningseffektivitet och kulkvarnsparametrar
Att optimera chokladkvarn maskin prestanda måste operatörerna balansera flera variabler:
- Kulladdningsförhållande: 60-75 procent av kammarvolymen. En lägre laddning minskar stötfrekvensen; en högre laddning ökar viskös uppvärmning.
- Omrörarspetshastighet: 8-12 m/s för mörk choklad (högre viskositet) och 10-14 m/s för mjölkchoklad. För hög hastighet orsakar kulcentrifugering och ineffektiv fräsning.
- Massflödeshastighet: 300-800 kg/h per 500-liters kammare. Högre flödeshastigheter minskar uppehållstiden, vilket förgrovar produkten.
- Kylmanteltemperatur: 18-25°C för att hålla chokladmassan under 45°C, vilket förhindrar fettmigrering.
Ett verkligt optimeringstest på en 1000 kg kulkvarn visade att en minskning av kuldiametern från 15 mm till 10 mm minskade D90 från 33 µm till 26 µm efter samma malningstid. De mindre kulorna krävde dock 22 procent längre tid för att uppnå samma genomströmning eftersom de uppvisar lägre frakturenergi per kollision. Den optimala bollblandningen följer ofta en bimodal fördelning: 70 procent 12 mm kulor och 30 procent 8 mm kulor.
5. Conchingprocessen: slutlig förfining och smakutveckling
Efter kulmalning innehåller chokladmassan fortfarande flyktiga syror (t.ex. ättiksyra från kakaojäsning) och har en ojämn fuktfördelning. Den QYJ Series Choklad Conche Machine utför den dubbla rollen som kontinuerlig conching – klippa massan för att belägga alla fasta partiklar med fett – och avdunsta oönskade flyktiga ämnen.
5.1 Driftprinciper för conchmaskin
Moderna conchingmaskiner använder en längsgående axel med paddlar eller rotorer som rör om chokladmassan vid kontrollerade temperaturer (60-80°C för mörk choklad, 45-55°C för mjölkchoklad). QYJ-serien implementerar en cykel i tre steg: torr conching (första 2-4 timmar) för att avlägsna fukt och syror, pastafas (tillsats av fett) för att minska viskositeten och flytande conching (slutlig skjuvning) för att uppnå målreologi.
Industriella data från en 2000 kg conche visade att en förlängning av det torra concheringssteget från 2 till 4 timmar minskade den slutliga fukthalten från 1,2 procent till 0,8 procent. Denna sänkning av fukt förbättrade chokladens flytbarhet med 18 procent (mätt genom att Cassons avkastningsvärde sjönk från 12 Pa till 9,8 Pa). Men längre conchingtider ökar energikostnaderna – en avvägning som måste utvärderas mot produktspecifikationer.
Kritiska conchningsparametrar för retention av partikelstorlek
Medan conching fortsätter att minska partikelstorleken något (typiskt 2-5 mikron förbättring i D90), är dess primära inverkan på sensoriska egenskaper. Överkonchning (mer än 12 timmar) kan leda till fettnedbrytning och en platt smakprofil. Den optimala slutpunkten identifieras när chokladmassan uppnår a viskositet av 8-15 Pa·s vid 40°C och en skjuvhastighet av 5 s~1.
Integrering av conchningsmaskinen med kulkvarns utgång är kritisk. Om kulkvarnen producerar en D90 över 35 mikron, kan conchningsmaskinen inte reducera den under 30 mikron effektivt – conching ger endast mild nötning. Därför måste kulkvarnen leverera en massa som är 5-10 mikron finare än det slutliga målet.
6. Systemintegration: Från inmatning till färdig massa
Att optimera enskilda maskiner ger begränsade fördelar om linjen inte är balanserad. Ett väldesignat kakaoinmatnings- och massraffineringssystem följer ett synkront flöde: sockerpulveriserare → fettsmältningstank → blandningskärl → kulkvarn → konchmaskin. Varje stegs bufferttankstorlek och pumpkapacitet måste rymma nedströmsmaskinens maximala genomströmning.
6.1 Kontinuerliga vs. batchkonfigurationer
Kontinuerliga raffineringslinjer (med QMJ-kulkvarnen med en dynamisk återcirkulationsslinga) kan uppnå 800-1200 kg/h utmatning med partikelstorleksstabilitet. Batchsystem, även om de är enklare att kontrollera, lider av längre tomgångstider under påfyllning och tömning. Tabellen nedan jämför typiska resultatstatistik:
| Parameter | Kontinuerlig linje (Ball Mill Conche) | Batch Line (fristående kulkvarn) |
|---|---|---|
| Genomströmning (kg/h) | 800-1500 | 400-800 |
| D90-konsistens (standardutveckling) | ±1,5 µm | ±3,2 µm |
| Specifik energi (kWh/ton) | 85-110 | 130-160 |
| Bytestid (timmar) | 0,5 (mellan recept) | 2-3 |
För tillverkare som producerar flera recept (t.ex. mörk, mjölk, vit choklad) på samma dag, minskar en kontinuerlig linje med snabbspolningsmöjligheter riskerna för produktkontaminering. QYJ conche-maskinens CIP-vänliga design tillåter spolning med vegetabilisk olja på under 30 minuter.
7. Processkontroll och datadriven optimering
Realtidsövervakning av partikelstorlek, massatemperatur och motorbelastningar möjliggör prediktiva justeringar. Laserdiffraktionssensorer installerade efter kulkvarnen och före konchen ger omedelbar feedback. När D90 överskrider börvärdet (t.ex. 28 µm), kan systemet öka cirkulationspumpens hastighet eller minska matningshastigheten automatiskt.
7.1 Key Performance Indicators för massraffinering
- Raffineringseffektivitetsförhållande: (Total ytaökning per kWh) – värden över 2,5 m²/kWh indikerar god prestanda.
- Temperaturstegringshastighet: Får inte överstiga 0,5°C per minut i kulkvarnen; snabbare stigningar indikerar otillräcklig kylning eller överdriven kulladdning.
- Specifik genomströmning: kg slutlig massa per liter malningskammarvolym per timme – mål över 2,2 för mörk choklad.
En anläggning minskade sin kulfräsningstid med 17 procent efter att ha installerat en vibrationssensor på kvarnhuset. Sensorn upptäckte en gradvis ökning av vibrationsamplituden på grund av slitna omrörarstift, vilket möjliggör planerat underhåll innan ett katastrofalt fel. Efter underhåll minskade partikelstorleksfördelningen signifikant (D90-variationen sjönk från ±4 µm till ±1,8 µm).
8. Underhåll och felsökning Vanliga raffineringsproblem
Även väl optimerade system stöter på avvikelser. Nedan finns en strukturerad felsökningsguide för typiska problem i raffinering av chokladmassa .
8.1 Frekventa problem och korrigerande åtgärder
- Grenig munkänsla / hög D90: Kontrollera slitaget på kulkvarnens media – kulorna tappar 1-2 mm i diameter per 500 driftstimmar. Byt ut när 80 procent av bollarna är underdimensionerade.
- Överdriven energiförbrukning: Verifiera att sockerpulverisatorn uppnår D90 < 80 µm. Grovt socker överbelastar kulkvarnen.
- Viskositetsspikar: Mät fetthalten – en minskning med 2 procent fett kräver tillsats av 0,5-1 procent lecitin.
- Fettblomning efter förvaring: Ofullständig härdning, men kan också bero på variation i partikelstorlek. Se till att slutlig D90 < 30 µm.
Schema för förebyggande underhåll bör inkludera veckoinspektion av kulkvarns omrörararmar och månatlig kalibrering av temperatursensorerna på RYJ-smälttanken. En fallstudie från en fabrik på 5 ton/dag visade att övergången från reaktivt till prediktivt underhåll minskade oplanerad stilleståndstid med 62 procent under sex månader.
9. Framtida riktningar inom kakaoinmatnings- och frästeknik
Industrin går mot helautomatiska raffineringslinjer med AI-baserad förutsägelse av partikelstorlek. Inline ultraljudssensorer och maskininlärningsalgoritmer kan förutsäga de optimala kulkvarnsparametrarna för olika kakaobönor. Dessutom växer hybridsystem som kombinerar jet- och kulfräsning fram för ultrafin (<15 µm) choklad som används i överdragsapplikationer.
För små till medelstora producenter, modulära system som integrerar QYJ Series Choklad Conche Machine med QMJ-kulkvarnen i en enda glidare minska golvytan med 40 procent jämfört med traditionella layouter. Dessa modulära konstruktioner förenklar även rengöring och byte.
10. Vanliga frågor
F1: Vilken är den idealiska partikelstorleken för premiumchoklad efter kulmalning?
Premium mörk choklad kräver vanligtvis en D90 (90 procent av partiklarna) under 25 mikron, med en D50 runt 15-18 mikron. Mjölkchoklad kan vara något grövre (D90 < 30 mikron) eftersom mjölkpulver döljer grynighet. Partikelstorlekar över 35 mikron är märkbara som sandighet på tungan.
F2: Hur ofta ska malningsmedier bytas ut i en chokladkulkvarn?
Kromstålkulor tappar vanligtvis 1-2 mm i diameter per 800-1000 drifttimmar. Inspektera bollar var 500:e timme; byt ut när mer än 30 procent är under 8 mm (från 12 mm). Media av blandad storlek (t.ex. 60 procent 12 mm, 40 procent 8 mm) ger ofta den bästa fräseffektiviteten.
F3: Kan en enda fettsmältningstank servera både kakaosmör och mjölkfett?
Ja, men det krävs noggrann rengöring mellan olika fetter för att undvika korskontaminering av smaker. RYJ fettsmältningstankens släta insida och spolbottenventil möjliggör snabba CIP-cykler (clean-in-place). För kontinuerlig produktion av flera recept, överväg två dedikerade smälttankar.
F4: Vad är den typiska energiförbrukningen för att raffinera 1 ton chokladmassa?
I en optimerad linje med en höghastighetssockerpulverisator, kulkvarn och conche, varierar den totala specifika energin från 90 till 130 kWh per ton. Cirka 60 procent förbrukas av kulkvarnen, 25 procent av conching och 15 procent av hjälputrustning (pumpar, fläktar, kyla).
F5: Hur påverkar fukt i socker raffineringsprocessen?
Socker med en fuktighet över 0,8 procent orsakar agglomerering i pulveriseraren och kulkvarnen. Klibbiga partiklar blockerar skärmar och minskar fräsningseffektiviteten. Att torka sockermatningen eller använda en avfuktare på pulveriserarens luftintag kan mildra detta problem.
F6: Är kontinuerlig conching bättre än batch-conching för smakutveckling?
Kontinuerlig conching (t.ex. i QYJ-serien) ger bättre reproducerbarhet och lägre energi per kilogram. Batch-conching tillåter dock mer flexibilitet för små partier och specialrecept. Båda kan uppnå utmärkt smak när parametrarna är korrekt inställda.
F7: Vad är den maximala genomströmningen för en chokladkulkvarn i QMJ-serien (ny)?
Den nya QMJ-modellen med en 600-liters kammare kan bearbeta upp till 1500 kg/h i kontinuerligt recirkulationsläge för mjölkchoklad. För mörk choklad med hög viskositet är genomströmningen typiskt 800-1000 kg/h. Faktisk produktion beror på målfinhet och receptfetthalt.