

Hur man konstruerar högavkastande automatiserade nyckelfärdiga linjer för Snickers, Nougat och Composite Cereal Bars
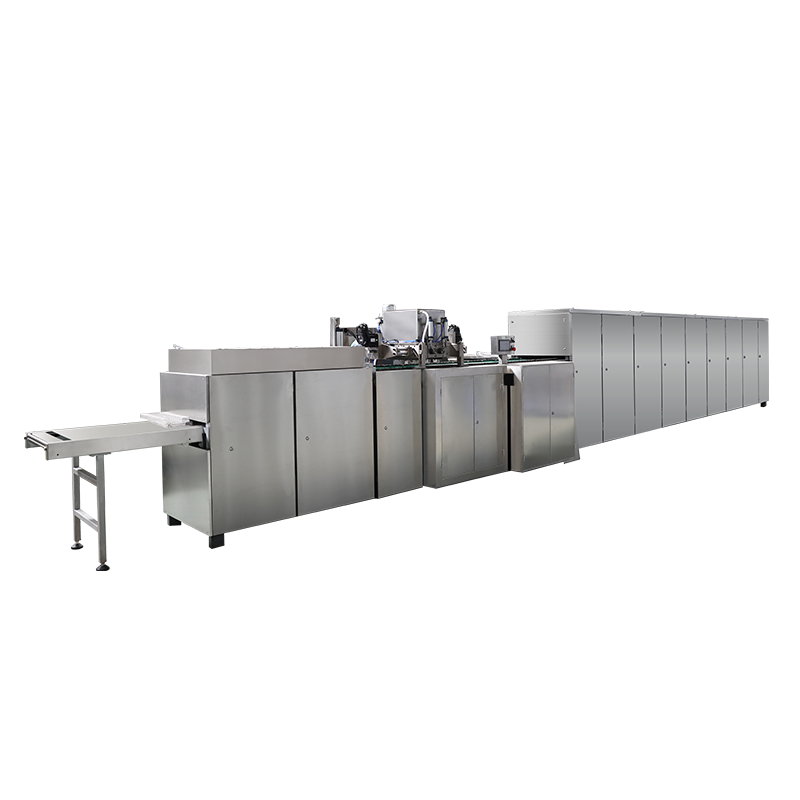
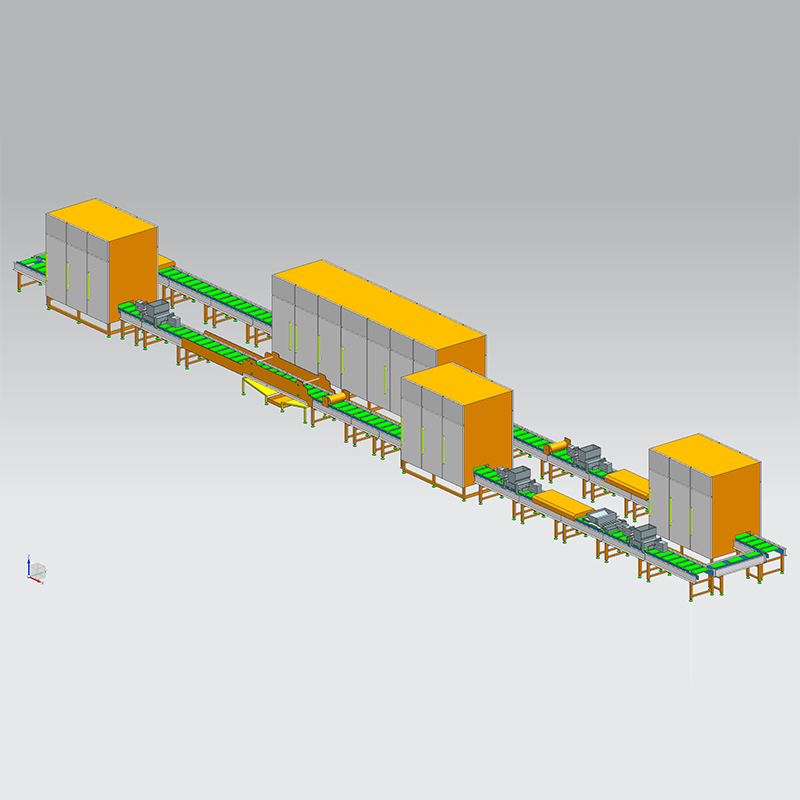
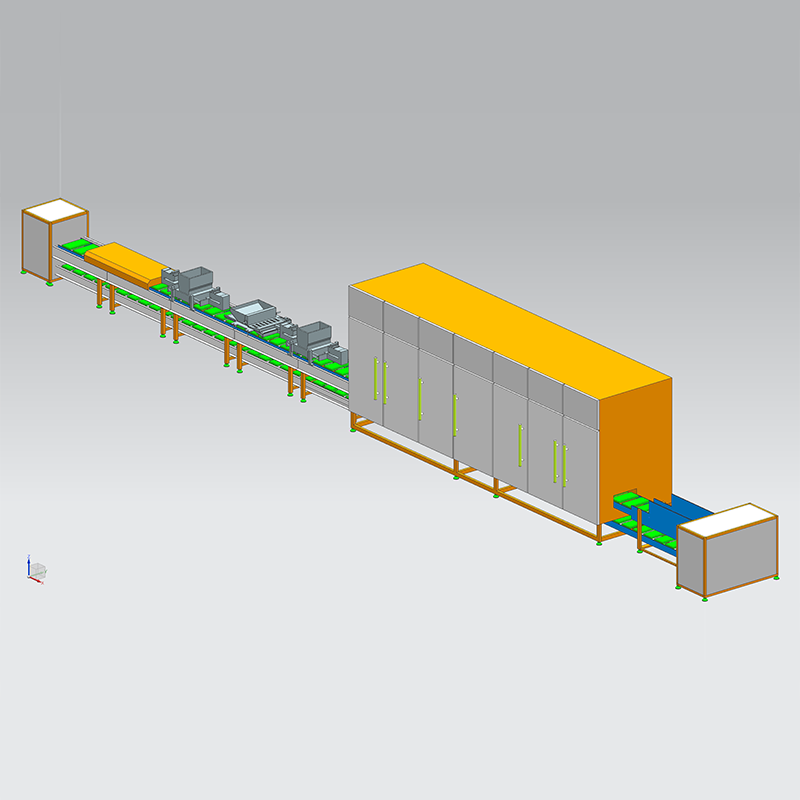
Modern konfektyr- och snackstillverkning kräver absolut precision, termisk kontroll och höghastighets mekanisk synkronicitet. Att bearbeta råvaror till flerlagers chokladkakor, luftade nougatplattor eller täta spannmålsmatriser kräver specialiserad mekanik. En helt integrerad nyckelfärdig lösning förvandlar ömtåliga material genom massberedning, kontinuerlig luftning, plattformning, flerskiktskylning, exakt skärning och höghastighetsförpackning. Implementera en optimerad snicker produktionslinje kräver djup kunskap om termodynamisk stabilisering och massflödessynkronisering för att konsekvent möta exakta geometriska och vikttoleranser.
Termodynamik och mekanisk design av Nougat luftningsblandare
Nougat utgör den strukturella och strukturella grunden för många legendariska kompositkakor. Att uppnå den karaktäristiska lätta men ändå sega konsistensen beror helt på kontrollerad mekanisk luftning. Nougat-luftningsblandare fungerar genom att lösa upp luft under tryck i en het, koncentrerad sockersirapsmatris kombinerad med vispmedel som äggalbumin eller hydrolyserade vegetabiliska proteiner.
Den tekniska utmaningen ligger i att upprätthålla en stabil gas-vätskeemulsion medan sirapen svalnar och kristalliserar. Avancerade blandare använder en rotor-statorhuvudgeometri med hög skjuvning innesluten i en trycksatt blandningskammare. Sockersirapen pumpas in i kammaren via positiva deplacementpumpar, där filtrerad tryckluft samtidigt injiceras vid tryck från 3 till 6 bar.
Specifikationer för massberedning och tillagning av sirap
Före luftning måste sirapen kokas till en exakt torrsubstanshalt, vanligtvis mellan 88 procent och 94 procent. Kontinuerliga spiralkokare eller tunnfilmsförångare är ihopkopplade med automatiska fuktövervakningssensorer. Om fuktprofilen avviker med till och med 0,5 procent blir den resulterande nougaten antingen för klibbig att skära eller för spröd för att passera genom nedströmsvalsarna.
| Processparameter | Målområde | Kritisk kontrollmekanism |
|---|---|---|
| Tillagningstemperatur för sirap | 125 till 138 grader Celsius | Modulerande ångkontrollventiler |
| Luftningskammartryck | 3,5 till 5,0 bar | Automatiserade proportionella mottrycksventiler |
| Rotor-stator skjuvhastighet | 250 till 450 rpm | Induktionsmotorer med variabel frekvens |
| Slutlig nougatdensitet | 0,65 till 0,85 gram per kubikcentimeter | Inline Coriolis massflödesmätare |
När den optimala luftningsdensiteten har verifierats av inline-sensorer, mäts den luftade massan genom mantlade, härdade rör för att förhindra för tidig härdning. De mantlade leveransledningarna värms upp via en vattencirkulationsslinga stabiliserad exakt vid 65 grader Celsius.
Utrustning för extrudering och formning av godisstång i flera lager
Att förvandla bulkluftad nougat och kokt karamell till ett mycket enhetligt flerskiktsark kräver kraftig utrustning för formning av plattor. Den strukturella integriteten och portionslikformigheten hos miljontals stänger beror direkt på den mekaniska noggrannheten hos dessa massiva kalibreringsvalsar.
För en flerskiktsstångskonfiguration börjar processen vid den initiala plattformningsstationen. En specialiserad behållare med två rullar tar emot den luftade nougaten. Dessa rullar kyls internt via glykol-vattencirkulationsslingor. Nougaten komprimeras till ett perfekt slätt ark med exakt tjocklek på ett kontinuerligt transportband av livsmedelskvalitet. Ytan på rullarna är behandlad med non-stick, laseretsade mikrotexturer för att förhindra fastsättning utan att behöva kemiska anti-adhesiver.
Karamelllager avsättningsdynamik
När basnougatskiktet har formats och stabiliserats på bältet, rör det sig direkt under en sekundär karamellskiktsavsättningsstation. Karamell uppvisar distinkta tekniska svårigheter på grund av dess viskoelastiska natur och höga termiska retention. Avsättningshuvudet måste applicera ett enhetligt, flytande ark av karamell över den rörliga nougatplattan vid temperaturer mellan 85 och 95 grader Celsius.
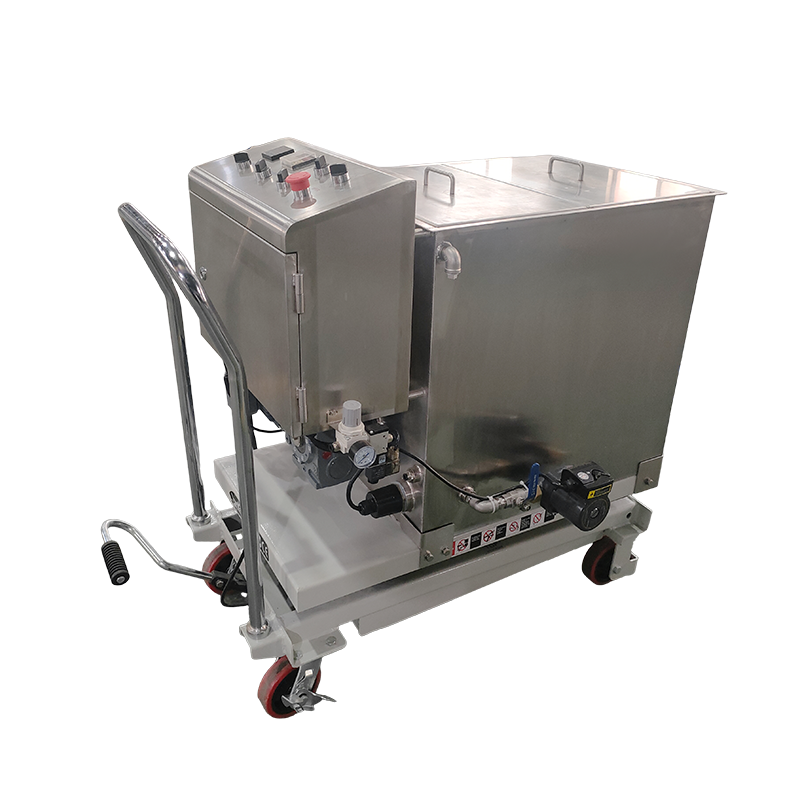
Deponeringsbehållaren har en uppvärmd, mantlad behållare utrustad med en invändig matarrulle och en justerbar precisionsschaber. Höjden på detta blad styrs av servoställdon med hög precision, vilket möjliggör mikrojusteringar i realtid baserat på tjockleksdata från nedströms laserscanningssensorer.
Precisionsteknik för jordnötsklyvning och spridning
Omedelbart efter karamellavsättning, medan karamellskiktet förblir varmt och klibbigt, passerar produkten under ett volymetriskt nötmatnings- och presssystem. Rostade jordnötter måste fördelas över karamellmatrisen med exakt rumslig homogenitet. Denna enhetlighet är avgörande för konsekvent stångvikt och tvärsnittsestetik.
- Volumetrisk dosering: Jordnötter dispenseras från en oscillerande behållare för torringredienser utrustad med integrerade lastceller för att övervaka massutarmningshastigheten.
- Gravimetriska vibrationsmatare: En uppsättning frekvenskontrollerade vibrationskanaler sprider jordnötterna över hela karamellskivans bredd och undviker luckor eller överdriven hopbildning.
- Mekanisk integration: Skivan passerar sedan under en kalibrerad präglingsvals. Denna rulle pressar försiktigt ner jordnötterna i det varma kolalagret, låser dem på plats utan att bryta nötterna eller förvränga det underliggande nougatlagret.
Spannmålsbearbetning och höghastighetsgiljotinskärare
Medan godisbarer är beroende av seg karamell och luftade massor, har kompositflingor en helt annan materialprofil. En modern spannmål bar produktionslinje måste bearbeta ömtåliga, spröda spröda korn, havregryn, torkad frukt och trögflytande socker- eller honungsbindemedel utan att krossa de ömtåliga komponenterna. Att upprätthålla strukturell integritet är avgörande för att leverera den krispiga konsistens konsumenterna förväntar sig.
Bindemedlet och torra aggregat blandas i kontinuerliga tvåaxlade paddlade blandare konfigurerade för att applicera minimal skjuvkraft. Massan överförs sedan till en specialiserad lågtrycksplattor. Istället för att använda högtryckskompressionsrullar som kan krossa spannmålskornen, använder dessa system flera skonsamma kalibreringsrullar. Dessa rullar komprimerar långsamt massan till en sammanhängande matris med enhetlig densitet och tjocklek.
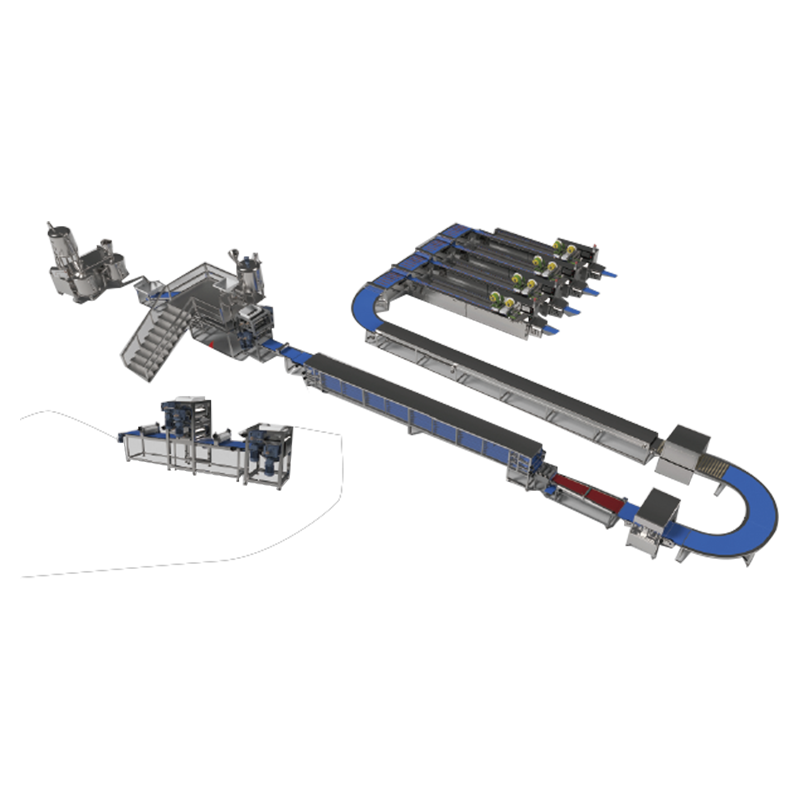
Kinematics of High Speed Guillotine Cutters
När godis- eller spannmålsplattan har färdats genom den utökade kyltunneln med flera nivåer och uppnått strukturell styvhet, måste den skäras till individuella stångdimensioner. Denna process är uppdelad i två distinkta faser: längsgående skärning och tvärgående skärning. Längsgående skärning utförs av en serie ultraskarpa, cirkulära roterande blad som separerar den breda plattan till parallella band.
Den mekaniska kärnan i skärområdet är höghastighetsgiljotinskäraren, som utför de tvärgående skären. För moderna linjer som körs med höga transportbandshastigheter skulle en standard stationär vertikalskärare orsaka produktpålning och krossa stängerna. Därför använder ingenjörer en komplex mekanisk mekanism som kallas en flygande giljotin.
För att förhindra klibbig karamell, nougat eller sockerhaltiga bindemedel från att fästa vid bladet, har avancerade giljotinsystem högfrekventa ultraljudsgivare. Dessa givare vibrerar bladet vid 20 kHz eller 35 kHz. Denna ultraljudsvibration minskar friktionen, eliminerar klibbig uppbyggnad, säkerställer rena skärningar och minimerar produktavfall.
Integrera kexkomponenter med konfektyrlinjer
Många avancerade snacksformat kombinerar krispiga kexbottnar med lager av nougat, kola eller choklad. För att uppnå denna blandning krävs sömlös anslutning av en kontinuerlig industriell kexmaskin till konfektyrlinjen. Kexkomponenten måste matcha den exakta genomströmningshastigheten, bredden och inriktningen av chokladformningsutrustningen.
Att integrera en automatisk kexproduktionslinje kräver avancerade kontrollnätverk, vanligtvis hanterade av centrala programmerbara logiska styrenheter (PLC) som kommunicerar via industriella Ethernet-protokoll med hög hastighet. Om en hastighetsändring inträffar i bakugnen eller kyltransportören, måste nedströmsformnings- och omklädningssystemen automatiskt justera sina parametrar för att förhindra produktstopp eller luckor.
Termodynamiska utmaningar i att kombinera kex- och konfektyrlager
Kex kommer fram från kyltransportörer med låg fukthalt och omgivningstemperatur. Om ett varmt kola- eller nougatlager med hög fuktighet placeras direkt på ett torrt kex utan förberedelse, kommer en termodynamisk fuktvandring att ske. Med tiden absorberar kexen vatten från den intilliggande konfektmassan, förlorar sin krispighet och blir mjuk, samtidigt som karamellen blir torr och hård.
För att eliminera detta problem installerar automatiserade linjer konditioneringszoner och mikro-enrobers mellan nougat produktionslinje och kexhanteringssystem. En mikro-enrober applicerar ett ultratunt barriärlager av rent kakaosmör eller fettbaserad blandning på kakans övre yta. Denna barriär förseglar den porösa strukturen hos den bakade degen, blockerar fuktöverföring och bevarar de distinkta strukturerna för varje lager under hela dess hållbarhetstid.
Vanliga frågor
F1: Hur förhindrar ett ultraljudsgiljotinblad att karamell och nougat fastnar under höghastighetsskärning?
Ultraljudsgiljotiner använder en piezoelektrisk givare för att vibrera skärbladet vid frekvenser mellan 20 och 35 kHz. Denna snabba mikrovibration skapar en yta med extremt låg friktion, vilket gör det nästan omöjligt för viskoelastiska material som karamell och nougat att fästa på bladmetallen. Det säkerställer perfekt rena vertikala snitt, minimerar produktdeformation och eliminerar de frekventa linjestopp som krävs för att rengöra traditionella mekaniska blad.
F2: Vad är den primära orsaken till viktvariation i en automatiserad spannmålsstångsproduktionslinje, och hur kontrolleras den?
Den primära orsaken till viktvariation är ojämn bulkdensitet i den blandade spannmålsmassan innan den går in i kompressionsstadiet. Denna variation hanteras genom att installera automatiserade gravimetriska matningssystem och flerpunktslaserprofilskanner precis före plattformarna. Om skannrarna upptäcker en tjocklek eller densitetsavvikelse skickas en signal för att justera servomotorerna på kalibreringsrullarna. Detta möjliggör realtidsjusteringar för att bibehålla produktvikter inom 1 procents toleranser.
F3: Varför krävs strikt temperaturzonindelning inuti kyltunnlarna i en flerlagers candy bar line?
En bar med flera lager innehåller komponenter med olika termiska egenskaper, såsom nougat, kola, nötter och choklad. Att chockera en varm bar med extremt kall luft kan orsaka ojämn sammandragning, vilket leder till att plattan vrids, sprickor eller att chokladfettet blommar. Nyckelfärdiga kyltunnlar använder distinkta temperaturkontrollerade zoner, som börjar med måttlig kylning för att stabilisera karamellen och nougaten, följt av kalla zoner för att stelna strukturen, och avslutas med en återuppvärmningszon för att höja bartemperaturen över den omgivande daggpunkten, vilket förhindrar vattenkondensering innan förpackning.
F4: Hur synkroniseras en industriell kextillverkningsmaskin med en candy bar line om deras bearbetningshastigheter skiljer sig?
Synkronisering hanteras av ett automatiserat flerskiktsbuffring och indexeringssystem. Fotoelektriska sensorer med hög precision övervakar genomströmningen av den automatiska kexproduktionslinjen. Om kexlinjen går snabbare än nedströms godislinjen, leds överskott av kex till tillfälliga lagringsbuffertar. Huvud-PLC:n använder frekvensomriktare för att kontinuerligt justera hastigheten på indexeringstransportörerna, vilket säkerställer att kexen kommer exakt i linje med nougat- och karamellavsättningsstationerna.
F5: Vilka hygienprocedurer är utformade i moderna nyckelfärdiga extruderingslinjer för konfektyr?
Moderna nyckelfärdiga produktionssystem använder avancerade Clean-In-Place-system (CIP) för all massberedning och vätskehanteringsutrustning, kombinerat med Design-for-Sanitation-principer för mekaniska maskiner. Formare, fällare och skärare är byggda med släta, öppna ramar i rostfritt stål som motstår vattenuppsamling, bär IP69K-klassade spolmotorer och har snabbkopplingstransportband. Denna design gör det möjligt för underhållsteam att noggrant rengöra och desinficera maskineriet med minimal stilleståndstid, vilket säkerställer full överensstämmelse med internationella livsmedelssäkerhetsstandarder.