

Hur avancerade avsättnings- och gjutlinjer skalar konfektyrtillverkning
Formningssystem för industriella konfektyrer
Konfektyrproduktion i stora volymer kräver absolut precision, termisk kontroll och mekanisk tillförlitlighet. I centrum för modern industriell chokladbearbetning finns automatiserade system konstruerade för att omvandla flytande chokladmassa till strukturerade, tempererade och perfekt portionerade slutprodukter. Oavsett om man bearbetar solida block, intrikata fyllda praliner, minidroppar eller linser med sockerskal, måste tillverkningsanläggningar använda specialiserade formningskonfigurationer för att uppnå konsistens över miljontals enheter per dag.
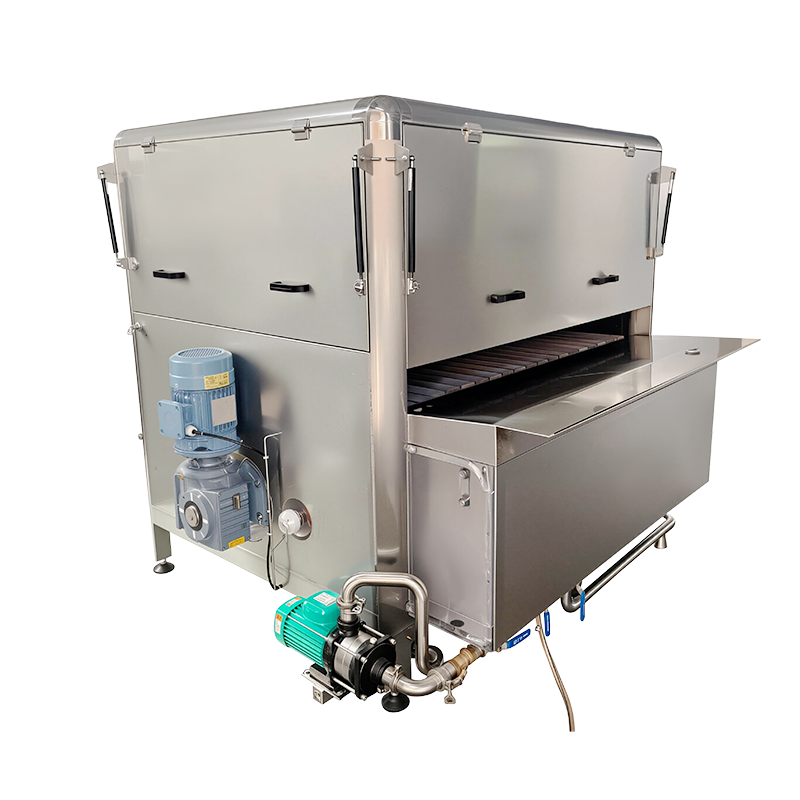
Övergången från manuell eller halvautomatiserad batchproduktion till helt kontinuerlig drift innebär en djup förståelse av vätskedynamik, termodynamisk kylning och mekanisk synkronisering. Flytande choklad beter sig som en icke-Newtonsk vätska och uppvisar tixotropa egenskaper som kräver konstant omrörning, exakta temperaturintervall och noggrant beräknade skjuvspänningar under avsättningsprocessen. Mindre variationer i masstemperatur eller mekaniskt tryck kan leda till strukturella defekter, dålig fettblomningsstabilitet eller inkonsekventa produktvikter. För att mildra dessa risker implementerar moderna konfektyranläggningar helt integrerade system som t.ex q11 automatisk chokladformningslinje för att stabilisera variabler över produktionslivscykeln.
Mekanik för Q11 Automatic Chocolate Molding Line
Bearbetningsarkitekturen hos en automatiserad chokladformningsmaskin kretsar kring en kontinuerlig slinga där styva polykarbonatformar genomgår en sekvens av exakta termiska och mekaniska behandlingar. Polykarbonat är valt som det primära materialet för moderna konfektyrformar på grund av dess höga slagtålighet, dimensionsstabilitet vid temperaturfluktuationer och utmärkta jämna ytfinish, vilket ger en högblank glans till den färdiga chokladkakan.
Processsekvensen inuti en multifunktionell maskin för tillverkning av chokladkakor kan delas in i flera kritiska steg:
- Formförvärmning: Innan någon flytande massa vidrör polykarbonatytan passerar de tomma formarna genom en infraröd eller konvektiv värmetunnel. Att höja formtemperaturen till inom 1 till 2 grader från den tempererade chokladmassan (vanligtvis 29 till 31 grader Celsius) förhindrar för tidig termisk chock, vilket säkerställer optimal lipidkristallisation vid gränsytan.
- Volumetrisk insättning: De förvärmda formarna förs fram under en servodriven chokladavlagringsmaskin. Avsättaren använder precisionskolvar för att dra en kalibrerad volym choklad från en mantlad, uppvärmd behållare och förskjuta den direkt in i formhåligheterna.
- Mekanisk avgjutning: Efter stelning i kyltunneln vänds formarna och en mekanisk tappning eller pneumatisk böjningsmekanism släpper de solida stängerna på ett sanitärt transportband för förpackning.
Multi-Shot Chocolate Depositing Technologies
Avancerade konfigurationer inom en chokladformningslinje använder multi-shot chokladavlagringshuvuden. Detta möjliggör samtidig eller sekventiell injektion av olika massor i en enda kavitet. Till exempel kan ett system med två skott utföra centrumfylld pralinproduktion genom att extrudera ett yttre skal av mjölkchoklad samtidigt som en flytande pralin, grädde eller karamellkärna injiceras genom en koncentrisk inre munstycksmekanism. Denna exakta koordination förhindrar kärnmaterialet från att bryta igenom det yttre skalet under stelningsfasen.
Tekniska specifikationer för industriella formningskonfigurationer
För att upprätthålla konsekvent produktgenomströmning och mekanisk synkronisering arbetar industrilinjer inom stela mekaniska och termodynamiska driftsparametrar. Tabellen nedan beskriver de tekniska riktmärkena för solida och multi-shot chokladformningsmaskiner som arbetar med toppkapacitet.
| Processvariabel | Solid Choklad Bar Block | Centrumfylld Pralin | Tvåfärgad inkluderingsartikel |
|---|---|---|---|
| Mögel Pre-Heat Temp | 28 till 30 grader Celsius | 29 till 31 grader Celsius | 28 till 29 grader Celsius |
| Kolvcykelhastighet | 22 till 28 slag per minut | 18 till 22 slag per minut | 15 till 20 slag per minut |
| Vibrationsfrekvens | 45 till 50 Hertz | 35 till 40 Hertz | 40 till 45 Hertz |
| Kyltunneltid | 18 till 24 minuter | 25 till 35 minuter | 20 till 26 minuter |
| Lufthastighet | 4,5 till 6,0 meter per sekund | 3,5 till 4,5 meter per sekund | 4,0 till 5,0 meter per sekund |
Fysiken för tillverkning av chokladchips
Industriell bakning och konfektyrverksamhet är starkt beroende av standardiserade droppformade komponenter. Vid utvärdering chokladchips linje inställningar är kärnfrågan ofta: hur tillverkas chokladchips i en enorm skala utan att offra formens enhetlighet? Svaret ligger i den mekaniska verkan av en industriell chip drop-deponerare som arbetar tillsammans med en höghastighetskylningstunnelintegration.

Tillverkningsprocessen kringgår polykarbonatformar helt, istället avsätter massan direkt på ett transportband av livsmedelskvalitet av polyuretan eller rostfritt stål. Den primära komponenten som driver denna process är en roterande droppavsättare eller en grenrörsplatta utrustad med snabbverkande nålventiler. Flytande choklad tvingas genom rader av precisionsöppningar som spänner över hela bältets bredd.
Hur görs chokladchips: steg-för-steg
- Massmatning och tryckstabilisering: Tempererad chokladmassa pumpas in i ett mantlat fördelningsrör. Det inre trycket måste förbli helt jämnt över hela grenrörets bredd för att säkerställa att spånen som avsätts på de yttre kanterna har exakt samma massa som de i mitten.
- Dropformation: När avsättningsmunstycket öppnas flödar en specifik volym choklad på det rörliga bandet. Chokladmassans nedåtgående hastighet och remmens horisontella hastighet samverkar för att bilda chipets basdiameter.
- Snäppåtgärden: För att skapa den karakteristiska toppade toppen av chokladknappen eller -chipsen, stänger munstycksenheten eller nålventilen av flödet kraftigt samtidigt som den utför en lätt vertikal rörelse uppåt eller använder en snabb puls av tryckluft. Detta separerar vätskemassans svans, vilket gör att ytspänningen drar toppen till en spets innan den träffar kylbandet.
- Snabb konvektiv kylning: Bandet bär omedelbart raderna av bildade spån in i en kyltunnel med flera zoner. Eftersom förhållandet mellan ytarea och volym för ett chip är mycket större än för en vanlig chokladkaka, måste kylprofilen aggressivt hanteras för att låsa in kristallstrukturen utan att orsaka termisk sprickbildning eller ohärdade baser.
Formning och kalandrering på produktionslinjer för chokladbönor
Chokladlinser, bönor eller sfärer utgör en unik tillverkningsutmaning på grund av deras tredimensionella böjda ytor. Till skillnad från stänger eller chips, som har en platt undersida från att vila på en formyta eller ett transportband, kräver chokladknappar och bönformade centra fullständig strukturell isolering under formningen. Detta uppnås via en specialiserad produktionslinje för chokladbönor använder dubbelvals kalandreringsteknik.
Processen är beroende av två parallella, motroterande stålvalsar som är internt kylda till minusgrader (ofta mellan -15 och -25 grader Celsius). Ytorna på dessa valsar är precisionsbearbetade med matchande halvhåligheter. När flytande, otempererad eller delvis tempererad choklad matas in i nyppunkten mellan de två valsarna, fryses massan omedelbart vid kontakt med de kalla stålytorna.
De kylda rullarna komprimerar chokladen till en kontinuerlig bana eller ett ark bestående av stelnade böncentra som hålls samman av ett tunt flashlager choklad. Denna kalla, spröda bana matas ut från undersidan av rullarna på ett kontinuerligt kylande transportband. Transportören transporterar banan genom en stabiliseringstunnel där den interna chokladstrukturen slutar härda genom hela kärnvolymen.
När den väl har stelnat, passerar banan in i en mekanisk tumlande trumma. Trummans roterande rörelse gör att de spröda blixtmarginalerna spricker av och separeras från de härdade kärnorna. De separerade flingorna samlas upp under en skärm och leds tillbaka till en smälttank för full återvinning, vilket säkerställer noll råvaruavfall. De släta, rundade chokladbönorna är sedan redo att överföras till sockerbeläggningsavdelningen, där flera lager sirap och vaxlack appliceras i panoreringsfat för att uppnå det sista skarpa yttre skalet.
Termodynamisk kylning och kristallstabilisering
Prestandan hos vilken som helst avsättnings- eller formningsmaskin är direkt begränsad av möjligheterna hos dess nedströms kyltunnelintegrering. Chokladens stelning är inte bara en process för temperatursänkning; det är en komplex kristalliseringsprocess. Kakaosmör består av flera polymorfa glycerider som måste ledas in i stabila Form V-kristaller för att garantera strukturell hårdhet, en ren knäppning och långvarig motståndskraft mot fettblomning.
Industriella kyltunnlar är konstruerade med distinkta driftzoner för att optimera denna kristallina övergång:
- Zon 1: Strålningsförkylning: Denna initiala zon minskar försiktigt temperaturen på den ingående chokladmassan från ungefär 30 grader Celsius ner till 24 grader Celsius med hjälp av strålande kylplattor eller låghastighetsluftströmmar. Detta långsamma initiala steg förhindrar chockbildningen av instabila Form IV-kristaller på chokladproduktens övre yta.
- Zon 2: Konvektiv stelning: Detta är det kallaste området i tunneln, med hög hastighet, motströms luftflöde vid temperaturer mellan 11 och 14 grader Celsius. Detta steg extraherar snabbt det latenta kristallisationsvärmet som frigörs av de stabiliserande kakaosmörlipiderna.
- Zon 3: Återuppvärmning och konditionering: Innan den går ut i det öppna förpackningsrummet passerar chokladen genom en sista kammare där temperaturen gradvis höjs tillbaka till 16 till 18 grader Celsius. Detta för produkten över den omgivande daggpunkten på tillverkningsgolvet, vilket eliminerar risken för vattenkondensation på chokladens yta, som annars skulle lösa upp ytsocker och orsaka permanenta sockerblomningsdefekter.
Konfektyrproduktion Vanliga frågor
F1: Varför kräver polykarbonatformar exakt förvärmning innan chokladavsättning?
Om choklad läggs i kalla polykarbonatformar genomgår den flytande massan en omedelbar termisk chock. Denna snabba kylning gör att instabila lipidkristaller bildas omedelbart på ytan, vilket resulterar i en matt exteriör finish, strukturell sprödhet och brist på ren formning. Förvärmning till inom 1 till 2 grader från den härdade massan säkerställer att stabila Form V-kristaller bildas jämnt över hela ytan.
F2: Hur justerar en chokladchipslinje den fysiska storleken på dropparna?
Antalet per kilogram eller fysisk storlek på chokladchips styrs genom att justera tre distinkta variabler: den volymetriska slagförskjutningen av avsättningskolven, den linjära hastigheten för det underliggande transportbandet och den temperaturberoende viskositeten för den tempererade chokladmassan. Finare justeringar av toppformen hanteras genom att ändra den vertikala slagtiden för munstyckssepareringsmekanismen.
F3: Kan en vanlig automatisk gjutlinje köra chokladformuleringar med nötinneslutningar?
Ja, förutsatt att förvaringsenheten är utrustad med specialventiler och en roterande styrmekanism. Inneslutningsbitarna måste skäras i exakt tärningar och blandas till en homogen blandning i en mantlad blandningstratt innan de går in i avsättningsgrenröret för att förhindra mekaniska blockeringar i kolvkamrarna eller munstycksplattorna.
F4: Vad får chokladbönor att gå sönder eller spricka under rullkalandreringsstadiet?
Sprickbildning uppstår om de kylda valsens temperaturer ställs in för lågt i förhållande till den operativa matningshastigheten, vilket gör att chokladmassan blir alltför spröd innan banstrukturen är helt bildad. Alternativt kan det orsakas av felaktig inriktning av de matchande halvkaviteterna på de två motroterande rullarna, vilket skapar strukturella svagheter längs det centrala flashplanet.
F5: Varför är avfuktning kritisk inom luftkonditioneringsslingorna i kyltunnlar?
Avfuktningssystem håller den relativa luftfuktigheten inne i kyltunneln under 45 procent. Om varm, fuktig omgivande fabriksluft kommer in i kylzonerna kommer fukt att kondensera på de kalla produktytorna. Denna kondens löser upp sackarosen som finns i chokladformuleringen, som lämnar efter sig en vit, pulverformig kristallin rest som kallas sockerblomning när fukten avdunstar.