

Vad gör en chokladhärdningsmaskin till den verkliga drivkraften för glans, snap och hållbarhet
Varför kristallisationskontroll definierar chokladkvalitet
Blank yta, rent tryck och en hållbarhet mätt i månader snarare än veckor går tillbaka till en dold variabel: hur kakaosmörkristaller bildas när choklad svalnar. En korrekt tempererad batch låser fettmolekyler i en stabil, tätt packad struktur. En ohärdad sats svalnar till en lös, ojämn blandning av kristalltyper som blir matt, strimmig och mjuk inom några dagar. Detta är anledningen till en pålitlig choklad tempereringsmaskin sitter i centrum för nästan alla seriösa konfektyrlinjer, från små bönor-till-bar-verkstäder till medelstora industrikök.
Manuell härdning på en marmorplatta fungerar fortfarande för hantverkare som producerar några kilogram om dagen, men det beror mycket på operatörens skicklighet och omgivningstemperaturen, som sällan förblir konstant på ett fabriksgolv. Automatiserad härdningsutrustning tar bort den variationen genom att hålla smält-, kylnings- och återuppvärmningsstegen inom snäva toleranser, batch efter batch. Resultatet är repeterbar glans, konsekvent sammandragning för enkel mögelsläppning och en textur som överlever förpackning, frakt och månader på en detaljhandelshylla utan att blomma.
Producenter som skalar förbi hobbyvolymer upptäcker vanligtvis att inkonsekvent härdning, inte receptformulering, är den främsta orsaken till att lager returneras. En maskin som kan hålla ett smalt arbetstemperaturband samtidigt som den kontinuerligt rör om massan åtgärdar detta direkt, vilket är anledningen till att efterfrågan på tillförlitliga tempereringsmaskiner har vuxit i takt med den bredare ökningen av premium- och chokladproduktion med ett ursprung.
Ekonomin med kvalitetskontroll gynnar också automatisering framför manuell teknik när ett företag går bortom ett enda skyltfönster. En skicklig chokladproducent som arbetar för hand kan ge utmärkta resultat i små volymer, men den färdigheten skalas inte linjärt med antalet anställda. Att träna ytterligare personal för att läsa visuella signaler på en marmorplatta tar månader, medan en styrenhetsdriven maskin återger samma kurva oavsett vem som laddar partiet. Denna övergång från hantverksteknik till processkontroll är en av de tystare drivkrafterna bakom den bredare användningen av automatiserad härdning i medelstora konfektyrverksamheter, eftersom det omvandlar ett kompetensberoende steg till ett repeterbart, dokumenterbart steg som passar inom standardramarna för livsmedelssäkerhet och kvalitetssäkring.
Utöver glans och snäpp påverkar korrekt kristallisering också hur choklad beter sig under nedströms bearbetning. Korrekt härdad massa släpper rent från mögel på grund av förutsägbar sammandragning när den svalnar, minskar vidhäftning under omklädning och håller sin form bättre under transport i varma klimat. Vart och ett av dessa resultat spårar tillbaka till samma underliggande kristallstruktur, varför val av utrustning förtjänar lika mycket uppmärksamhet som receptutveckling när en produktionslinje planeras eller utökas. Att behandla härdning som ett kärnprocesssteg, snarare än en eftertanke som fästs på slutet av ett recept, tenderar att löna sig i färre avvisade partier längre fram.
Vetenskapen bakom kakaosmörkristallisation
Kakaosmör kan stelna till flera distinkta kristallformer, men bara en ger den fasta och glansiga finish som konsumenterna förknippar med kvalitetschoklad. De andra tenderar att vara mjuka, matta eller instabila, och de omvandlas gradvis till den grova kristallstrukturen som är ansvarig för den bleka, pulverformiga blomningen som ses på gamla eller dåligt lagrade barer. Temperering är den kontrollerade processen att smälta ut alla kristalltyper och sedan kyla massan samtidigt som den kontinuerligt omrörs så att endast de stabila bildar frön genom hela partiet.
Processen går genom tre breda faser: full smältning för att radera befintligt kristallminne, kontrollerad kylning till en punkt där stabila och instabila kristaller börjar bildas tillsammans, och försiktig återuppvärmning för att smälta bort den oönskade instabila fraktionen samtidigt som det stabila nätverket lämnas intakt. Omröring spelar lika stor roll som temperaturen, eftersom den fördelar frökristallerna jämnt och förhindrar lokal överkylning nära tankväggarna.
Typisk temperaturprofil under en tempereringscykel
Små variationer i denna kurva förändrar resultatet märkbart. För snabb kylning producerar en massa instabila kristaller utan tid att omvandla till den stabila formen, medan kylning för långsamt slösar bort produktionstid och riskerar att tjockna satsen före formning. Det är därför industriell utrustning förlitar sig på mantlade tankar med cirkulerande temperaturkontrollerat vatten eller olja snarare än utomhuskylning, vilket ger operatörerna en repeterbar kurva istället för en grov approximation.
Fetthalt, fukthalt och partikelstorlek från tidigare raffineringssteg påverkar också hur förlåtande en sats är under anlöpningsstadiet totalt sett. En finare partikelfördelning ger generellt jämnare textur och något lättare kristallsådd, eftersom mer yta är tillgänglig för stabila kristaller att fortplanta sig genom massan. Grövare eller mer fetthaltiga blandningar kan vara mer känsliga för kylningshastighet, vilket är en anledning till att erfarna operatörer justerar programmerade kurvor något när de växlar mellan formuleringar snarare än att förlita sig på en enda generisk inställning för varje recept.
Såningsteknik förtjänar också särskild uppmärksamhet. Vissa operatörer introducerar en liten mängd redan tempererad choklad eller specialiserade frökristaller direkt i kylmassan för att påskynda stabil kristallbildning, vilket förkortar den totala cykeln. Automatiserade maskiner som stöder detta tillvägagångssätt genom en dedikerad såport kan minska cykeltiden på ett meningsfullt sätt jämfört med att förlita sig på enbart kylning och omrörning, vilket betyder mest för linjer som kör flera batcher per skift.
Kärnkomponenter i ett automatiskt härdningssystem
Modernt härdningsmaskineri kombinerar flera delsystem som arbetar i sekvens snarare än en enda kylenhet. Att förstå varje del hjälper köpare att utvärdera specifikationer utöver rubrikens kapacitetsnummer.
- Mantlad smält- och hålltank med oberoende temperaturzoner
- Kontinuerlig eller intermittent omröring av skruv och skrapa för att förhindra kristalluppbyggnad på väggar
- Cirkulerande kyl- och värmevätskesystem för exakt kurvkontroll
- Digital styrenhet med programmerbara recept för olika kakaosmörformuleringar
- Utloppspump eller ventil dimensionerad till nedströms gjutnings- eller omklädningslinjen
Automatiskt härdningsprocessflöde
Styrenheter som lagrar flera recept är särskilt värdefulla för producenter som växlar mellan mjölk, mörka och vita formuleringar, eftersom varje fettblandning kristalliseras på en något annorlunda kurva. Maskiner som saknar receptminne tvingar operatörerna att återställa parametrarna manuellt för varje batchbyte, vilket ökar risken för mänskliga fel under skiftövergångar.
Sensorplacering är en annan detalj som är värd att kontrollera innan köp. Temperatursonder som endast är monterade vid tankväggen kan släpa efter den verkliga temperaturen i centrummassan, särskilt i större tankar, vilket leder till att en kontrollant tror att målet har nåtts innan det faktiskt har nåtts under hela partiet. Utrustning med flera sensorpunkter, eller med en sond placerad närmare den geometriska mitten av arbetsvolymen, tenderar att ge mer konsekventa resultat över olika batchstorlekar.
Drivsystem för omrörningsmekanismen varierar också på sätt som påverkar den långsiktiga tillförlitligheten. Drev med variabel hastighet gör det möjligt för förare att sakta ner omrörningen under den känsliga såfasen och påskynda den under den initiala smältningen, vilket minskar mekanisk påfrestning på växlar och lager jämfört med en enda fast hastighet. Under åratal av kontinuerlig drift tenderar denna flexibilitet att förlänga serviceintervallen och minska oplanerade stillestånd, vilket har större betydelse för den totala ägandekostnaden än själva etikettpriset för själva maskinen.
Jämför kompakta och medelstora härdningsmaskiner
Två vanliga konfigurationer illustrerar hur härdningsutrustning skalas med produktionsbehov: en kompakt kontinuerlig härdningsenhet byggd för jämn mellanvolym och en mindre bänkliknande maskin designad för böna-till-stång-verkstäder och produktutveckling. Ingen av konfigurationerna är i sig bättre än den andra; det rätta valet beror på batchfrekvens, tillgänglig golvyta och hur ofta en anläggning behöver byta mellan formuleringar under en enda arbetsdag.
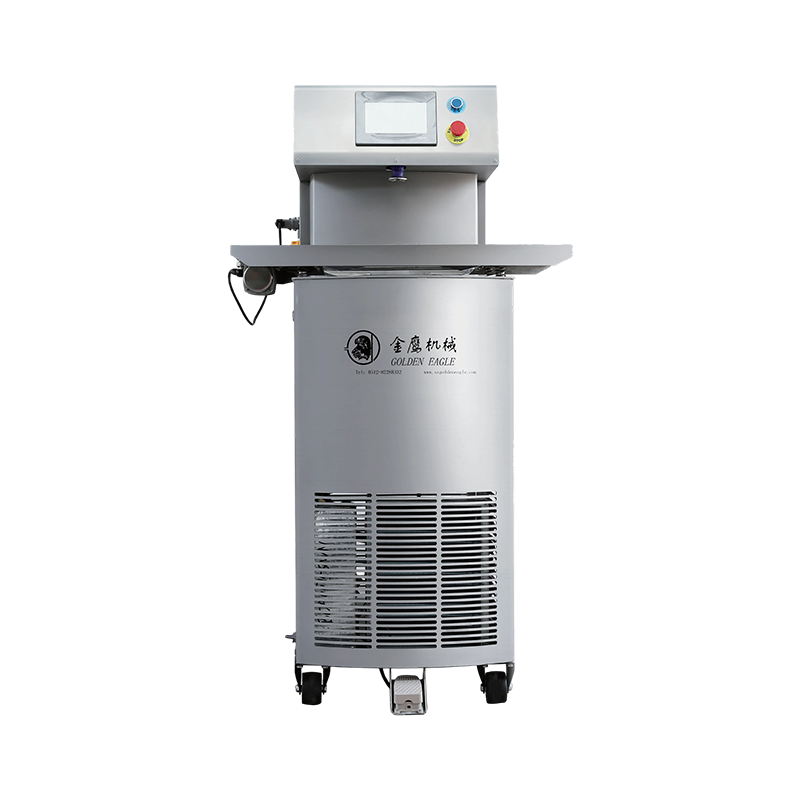
Den QTJ25 60 Chokladhärdningsmaskin är uppbyggd kring en medelstor tank med mantel som lämpar sig för kontinuerliga körningar där genomströmning och konsistens är viktigare än flexibilitet mellan recept. Dess bredare tankgeometri och dedikerade kylkrets hjälper den att hålla en stabil arbetstemperatur under längre produktionsskift.
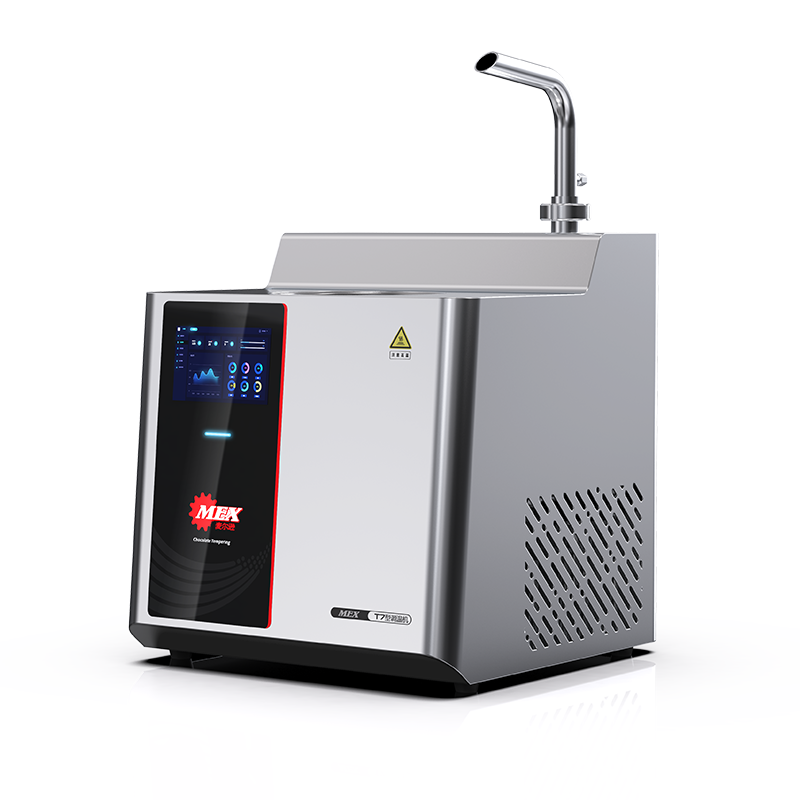
Däremot T7 Chokladtempereringsmaskin inriktar sig på mindre partier och frekventa receptbyten, vilket gör den till en praktisk passform för testkök, boutiqueproducenter och bönor-till-bar-verksamheter som värdesätter flexibilitet framför råproduktion.
| Attribut | Kompakt kontinuerlig enhet | Enhet i bänkstil |
|---|---|---|
| Typiskt batchfokus | Kontinuerliga mellanvolymkörningar | Små flexibla partier |
| Receptbyte | Mer sällan | Frekvent |
| Fotavtryck | Större | Kompakt |
| Bäst passform | Stadiga produktionslinjer | Arbeteshops and R&D |
Relativ jämförelse mellan nyckelfaktorer
Hur man matchar maskinkapacitet till produktionsskala
Att välja rätt härdningsutrustning börjar med realistiska dagliga produktionsmål snarare än den största tanken en budget tillåter. Överdimensionerad utrustning som körs under kapacitet kämpar för att hålla en stabil temperaturkurva, eftersom tunna lager av massa i en stor tank kyls ojämnt.
Gemensamma kapacitetsnivåer för härdningsutrustning
En praktisk regel är att dimensionera utrustning för den genomsnittliga dagliga efterfrågan plus en måttlig buffert för högsäsong, och sedan planera för en andra enhet när volymen konsekvent överstiger ungefär sjuttio procent av en enskild maskins nominella kapacitet. Att köra nära maximal kapacitet under längre perioder påskyndar slitaget på omrörningsmotorer och kylpumpar, samtidigt som man kör konsekvent under trettio procent kapacitet slösar energi på att värma och kyla en mestadels tom tank.
Köpare bör också väga hur ofta receptet ändras. Linjer som producerar en enda formulering dygnet runt drar nytta av större kontinuerliga tankar, medan operationer som roterar mellan mjölk, mörk, vit och specialblandningar ofta blir bättre med två mindre enheter som var och en kan hålla ett dedikerat recept utan korskontaminering eller långa rengöringscykler mellan byten.
Golvyta och tillgänglighet är praktiska begränsningar som ofta förbises under tidig planering. Större kontinuerliga enheter kräver tillräckligt utrymme för rengöringsåtkomst, en stabil elförsörjning anpassad till deras värmeelement och i många fall en kylvattenanslutning för kylkretsen. Mindre bänkmaskiner är mer förlåtande på dessa punkter, vilket gör dem attraktiva för anläggningar som konverterar befintliga köksutrymmen snarare än att bygga ett dedikerat produktionsrum från grunden.
Det är också värt att planera för säsongsmässiga efterfrågesvängningar som är vanliga inom konfektyrhandeln, där produktionen kan mångdubblas flera gånger kring storhelger. Istället för att dimensionera en enda maskin för hög efterfrågan året runt, behåller många tillverkare en kärnenhet som är dimensionerad för genomsnittlig månadsvolym och kompletterar den med hyrd eller sekundär utrustning under de mest hektiska veckorna, vilket undviker kostnaden för en överdimensionerad maskin som sitter underutnyttjad under större delen av året.
Underhåll, hygien och operativa bästa praxis
Tempereringsutrustning kommer i direkt kontakt med en livsmedelsprodukt, så rengöringsprotokoll är lika mycket viktiga som mekaniskt underhåll. Resterande kakaosmör som finns kvar i skrapbladen eller tankens hörn kan föda oönskade kristallformer i nästa sats, vilket undergräver även en välkalibrerad temperaturkurva.
| Uppgift | Frekvens | Syfte |
|---|---|---|
| Inspektion av skrapa och skruv | Dagligen | Förhindra kristalluppbyggnad på väggar |
| Rengöring av full tank | Varje vecka eller per recept ändras | Undvik korskontaminering |
| Coolting circuit fluid check | Månatlig | Upprätthåll en korrekt temperaturkurva |
| Kontroller kalibrering | Kvartalsvis | Håll sensoravläsningarna korrekta |
Operatörer bör också logga omgivande verkstadstemperatur och luftfuktighet tillsammans med batchregister. Kakaosmör är känsligt för fukt i omgivningen och en topp i verkstadsfuktigheten kan påverka glans och sammandragning även när maskinens inre parametrar håller sig konstanta. Att para ihop utrustningsloggar med miljödata gör felsökning av kvalitetsproblem betydligt snabbare.
Schema för förebyggande underhåll bör sträcka sig bortom själva tanken till utloppspumpen och eventuella nedströmsrör. Kakaosmör som kyler och stelnar inuti smala utloppsledningar kan delvis blockera flödet, vilket orsakar tryckuppbyggnad som belastar pumpmotorn med tiden. Att spola linjer omedelbart efter varje produktionskörning, snarare än att lämna kvarvarande produkt att svalna på plats över natten, är en enkel vana som på ett meningsfullt sätt minskar pumprelaterade serviceanrop.
Personalutbildning förtjänar lika stor vikt vid sidan av mekaniskt underhåll. Till och med en välskött maskin ger dåliga resultat om operatörerna inte förstår varför varje steg i cykeln spelar roll, eftersom mindre genvägar som att hoppa över hela smältfasen mellan receptändringar kan föra instabila kristallfrön vidare till nästa batch. Dokumenterade uppstarts- och avstängningsprocedurer, som granskas regelbundet med teamet, hjälper ny personal att nå full kompetens snabbare och minska variationen mellan skift. Att para ihop dessa procedurer med en enkel checklista placerad nära maskinen, snarare än att bara lita på minnet, tenderar att minska inkonsekvent hantering mellan olika skiftlag.
Genomströmnings- och effektivitetsriktmärken
Effektiviteten vid anlöpning mäts vanligtvis av hur mycket stabil effekt en maskin producerar per timme i förhållande till dess energiförbrukning, inte enbart av råtankstorleken. Väldesignade mantlade system med effektiv värmeväxling återhämtar sig snabbare från återuppvärmningscykler, vilket förkortar tiden mellan batcherna.
Relativ genomströmning per utrustningsklass (kg per timme)
Dense figures are representative ranges rather than fixed values, since real output depends on formulation, ambient conditions, and how tightly the reheating stage is tuned. Producers tracking actual throughput against these benchmarks over several months can identify whether underperformance stems from equipment limitations or from process factors like slow discharge or excessive idle time between batches.
Energiförbrukningen är en annan faktor som är värd att spåra tillsammans med genomströmningen, särskilt för kontinuerliga linjer som kör flera skift. Maskiner med välisolerade tankar och effektiva värmeväxlare kräver mindre energi för att hålla arbetstemperaturen mellan batcherna, vilket sänker driftskostnaden under utrustningens livslängd även när förhandspriset är jämförbart med ett mindre effektivt alternativ. Att granska energiförbrukningen under utvärderingen, inte bara vid inköpstillfället, ger en mer korrekt bild av det långsiktiga värdet.
Driftstopp mellan batcherna påverkar också den effektiva genomströmningen mer än vad många köpare förväntar sig. En maskin som är klassad för en given timeffekt når endast den siffran om stegen för rengöring, receptbyte och tömning strömlinjeformas. Anläggningar som kartlägger hela satscykeln, inklusive minuter utan produktion, upptäcker ofta att blygsamma processförändringar såsom förskjutna rengöringsscheman återställer mer kapacitet än att uppgradera till en större tank.
Vanliga frågor
F1: Hur lång tid tar en typisk tempereringscykel?
De flesta cykler löper mellan tjugo och fyrtiofem minuter beroende på satsstorlek, starttemperatur och hur snabbt kylkretsen kan få ner massan till såningsområdet innan den återupphettas till arbetstemperaturen.
F2: Kan en maskin hantera mjölk, mörk och vit choklad?
Ja, förutsatt att kontrollern stöder flera lagrade recept, eftersom varje formulering har en något olika fetthalt och därför olika optimala kyl- och arbetstemperaturintervall.
F3: Vad orsakar blomning även efter korrekt härdning?
Blomning efter korrekt anlöpning pekar vanligtvis på lagringsproblem som temperaturfluktuationer under transport eller fuktexponering, snarare än ett fel i den ursprungliga kristalliseringsprocessen. Att hålla färdigt material inom ett smalt, stabilt temperaturintervall från det att det lämnar härdningslinjen till slutförvaring går långt för att förhindra detta.
F4: Hur ofta ska kylvätskan kontrolleras?
Månatliga kontroller är typiska för de flesta operationer, även om linjer som kör nästan kontinuerliga skift drar nytta av tätare inspektioner eftersom vätskenedbrytning direkt påverkar hur exakt maskinen följer sin programmerade temperaturkurva.
F5: Är en bänkliknande enhet lämplig för att skala upp senare?
En bänkliknande enhet fungerar bra för utveckling och små seriekörningar, men producenter som planerar betydande volymtillväxt övergår vanligtvis till ett större kontinuerligt system snarare än att köra flera bänkenheter parallellt, eftersom parallell drift multiplicerar rengörings- och kalibreringsarbetet.
Att välja mellan dessa vägar beror i slutändan på hur ett företag förväntar sig att efterfrågan ska utvecklas under de närmaste åren. En gradvis, stadig tillväxtkurva gynnar att börja med en flexibel bänkenhet och lägga till en kontinuerlig linje när volymen motiverar det, medan företag som ingår ett etablerat grossistavtal från början ofta tycker att det är mer effektivt att investera direkt i kontinuerlig utrustning anpassad för den efterfrågan.